घनत्व मापक से पहले ही बेल्ट की स्थिति गांठ की गुणवत्ता क्यों निर्धारित करती है?
बेल्ट ही गांठ बनाने की प्रक्रिया का मुख्य हिस्सा हैं। फसल को सिलेंडर के आकार में दबाने वाला हर पाउंड बल, सामग्री को संघनित करने वाला हर गांठ का घूर्णन, घनत्व बढ़ाने वाला निरंतर चैम्बर दबाव का हर क्षण—यह सब बेल्ट की सतह के माध्यम से ही संचारित होता है। असमान रूप से खिंची हुई, कम ऊंचाई वाली या चिकनी सतह वाली बेल्ट, गांठ की चौड़ाई में समान रूप से बल संचारित नहीं करती। इसका परिणाम गांठ में दिखाई देता है: एक तरफ दूसरी तरफ से अधिक घनी, अपर्याप्त प्रारंभिक संपीड़न के कारण नरम कोर, या सिलेंडर के गोल आकार से बाहर हो जाने के कारण गांठें सपाट तरफ अजीब तरह से टिकी रहती हैं।
समस्या यह है कि बेल्ट का घिसाव धीरे-धीरे होता है और गांठों की गुणवत्ता में गिरावट भी क्रमिक होती है। 2,000 गांठों के उत्पादन पर मशीन के अभ्यस्त ऑपरेटर 3,500 गांठों पर गुणवत्ता में गिरावट को शायद ही नोटिस कर पाएं, क्योंकि संदर्भ बिंदु - यानी मशीन पहले कितना उत्पादन करती थी - धुंधला हो चुका होता है। इसका समाधान माप है: बेल्ट की परिधि का वस्तुनिष्ठ डेटा जो आपको यह बताता है कि बेल्ट की वास्तविक स्थिति प्रतिस्थापन सीमा के सापेक्ष क्या है, और यह व्यक्तिपरक गुणवत्ता मूल्यांकन से स्वतंत्र होता है।
बेल्ट का जीवनकाल: वे कारक जो सेवा जीवन को कम या ज्यादा करते हैं
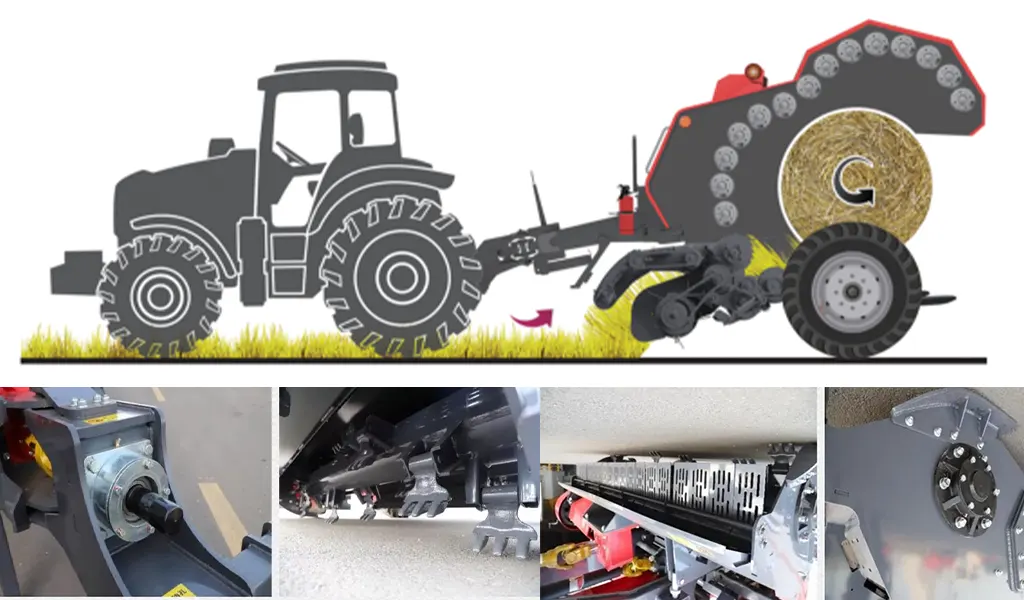
एक ही प्रकार के गोल बेलर में बेल्ट की सेवा अवधि गंभीर परिस्थितियों में मात्र 1,500 बेल से लेकर अनुकूल परिस्थितियों में 7,000 से अधिक बेल तक भिन्न होती है। यह अंतर मुख्य रूप से बेल्ट की गुणवत्ता पर निर्भर नहीं करता है, बल्कि परिचालन और रखरखाव संबंधी कारकों पर निर्भर करता है कि बेल्ट कितनी जल्दी क्षतिग्रस्त होती है।
सेवा जीवन को बढ़ाता है
- सही तनाव (न तो बहुत कसा हुआ और न ही बहुत ढीला)
- सूखी, साफ घास की फसलें (कम घर्षण भार वाली)
- एकसमान पवनपर्ण घनत्व (बिना स्लग लोडिंग के)
- ढके हुए स्थान पर शीतकालीन भंडारण (सूर्य किरणों से क्षरण नहीं)
- जाम हुए रोलर्स के कारण बेल्ट पर चिकनाई आने से पहले बेयरिंग को तुरंत बदल दें।
सेवा जीवन को कम करता है
- अत्यधिक तनाव (फ्लेक्स थकान और रोलर घिसाव को बढ़ाता है)
- ढेर में रेतीली, घर्षणयुक्त मिट्टी का संदूषण
- साइलेज या उच्च नमी वाली फसल (रबर यौगिकों का रासायनिक अपघटन)
- सर्दियों के दौरान इसे सीधे धूप में बाहर रखें।
- लीक हो रहे बेयरिंग से तेल या ग्रीस का संदूषण
- अधिकतम घनत्व पर लगातार गांठें बनाना
ऑपरेशन प्रकार के अनुसार प्रतिस्थापन सीमाएँ
- सूखी घास का चारा: सामान्यतः 5,000–7,000 गांठें
- अल्फाल्फा (3 कटाई): 3,500–5,000 गांठें
- अल्फाल्फा + साइलेज मिश्रण: 2,500–3,500 गांठें
- रेतीली मिट्टी में भूसा: 2,000–3,000 गांठें
- मक्के का भूसा: 1,500–2,500 गांठें
बेल्ट बदलने का अचूक परीक्षण: परिधि मापन
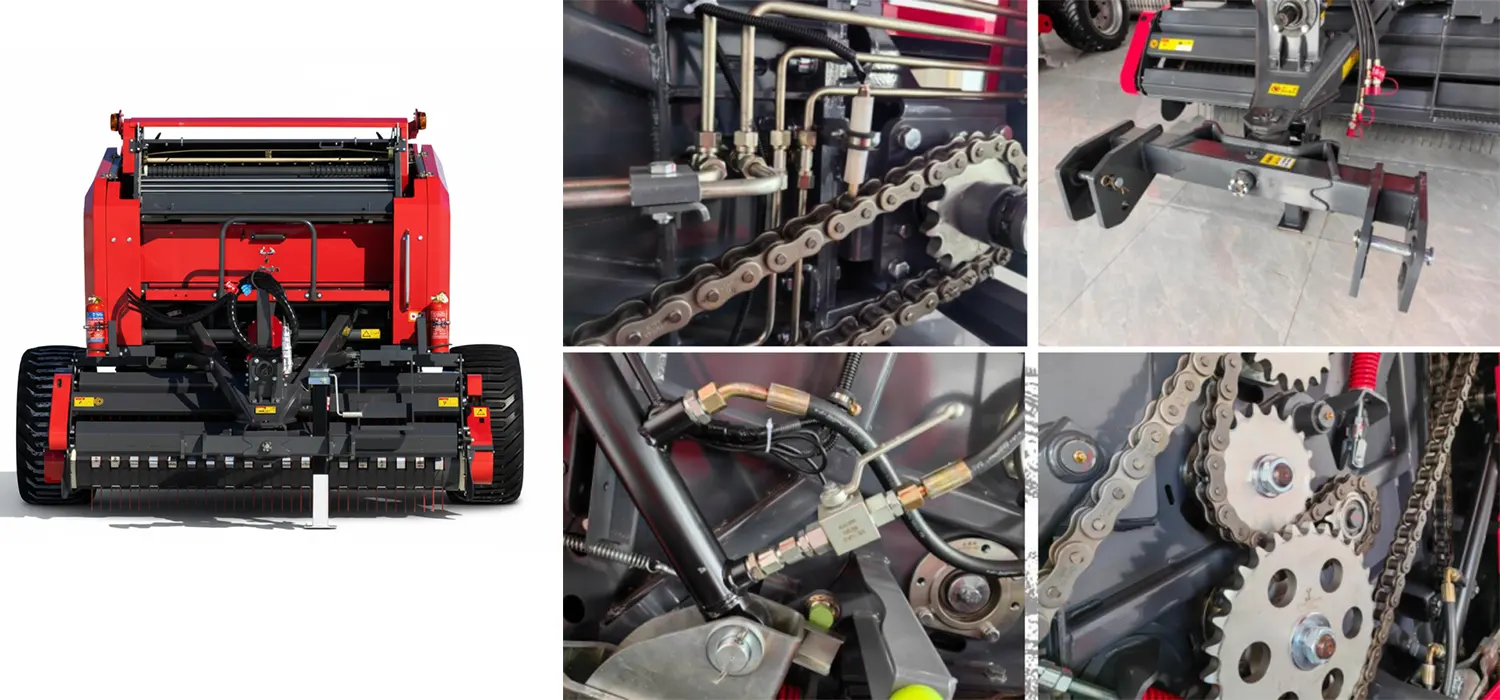
बेल्ट की परिधि का मापन केवल दृश्य निरीक्षण से कहीं अधिक उपयोगी है क्योंकि यह उस चीज़ को मात्रात्मक रूप से दर्शाता है जिसे दृश्य निरीक्षण केवल अनुमानित कर सकता है। एक बेल्ट जो देखने में ठीक लगती है लेकिन अपने समकक्षों की तुलना में 3% अधिक खिंच गई है, वह पहले से ही असमान घनत्व और गुणवत्ता उत्पन्न कर रही है। मापन विधि से बेल्ट के पूरे सेट के लिए 20 मिनट का समय लगता है और यह आपको प्रतिस्थापन निर्णय के लिए सटीक, वस्तुनिष्ठ डेटा प्रदान करती है।
बेल्ट की परिधि मापने की मानक विधि
1
बेल्ट का तनाव पूरी तरह से हटा दें। प्रत्येक बेल्ट पर बेल्ट टेंशनर को अलग-अलग ढीला करें। माप केवल शून्य तनाव की स्थिति में ही लें — तनाव बेल्ट को खींचता है और कृत्रिम रूप से बड़े मान उत्पन्न करता है जो वास्तविक घिसाव के कारण होने वाले फैलाव को छिपा देता है।
2
बेल्ट को लटका रहने दें या सपाट पड़ा रहने दें। ऑपरेशन के तुरंत बाद मापी गई बेल्ट अभी भी गर्म होती है और ताप विस्तार के कारण थोड़ी खिंची हुई होती है। सटीक माप के लिए 30 मिनट तक ठंडा होने दें, या मूल बेल्ट विनिर्देश के समान परिवेश तापमान पर मापें।
3
कपड़े के टेप से परिधि मापें। बेल्ट को सपाट बिछाएं और लूप के अंदरूनी हिस्से के चारों ओर टेप घुमाकर उसकी भीतरी परिधि (रोलर्स के संपर्क में आने वाली सतह) मापें। माप को निकटतम 1/4 इंच तक रिकॉर्ड करें। सेट में प्रत्येक बेल्ट को अलग-अलग मापें और सभी मान रिकॉर्ड करें।
4
प्रतिस्थापन नियम लागू करें: किसी भी ऐसे बेल्ट को बदल दें जो नए बेल्ट के विनिर्देश से 3% से अधिक हो। पूरा सेट यदि सेट में सबसे लंबी बेल्ट और सबसे छोटी बेल्ट के बीच 1/2 इंच से अधिक का अंतर हो, तो सेट बेमेल होने से असमान घनत्व होता है, भले ही कोई भी व्यक्तिगत बेल्ट 3% सीमा से अधिक न हो।
| बेलर प्रारूप |
नई बेल्ट की सामान्य परिधि |
(3% विस्तार) पर बदलें |
बेमेल सीमा निर्धारित करें |
| 4×5 फीट (मानक) |
परिवर्तनीय — विनिर्देश पत्रक देखें |
स्पेक × 1.03 |
अधिकतम ±1/2 इंच |
| सभी प्रारूप |
नई बेल्ट के लेबल या बेलर मैनुअल पर पाया गया |
नई लंबाई + 3% |
सबसे लंबी लंबाई में से सबसे छोटी लंबाई घटाने पर अंतर <0.5″ |
ध्यान दें कि बेल्ट की परिधि भी गांठों के घनत्व को प्रभावित करती है: एक बेल्ट सेट जिसमें सभी बेल्ट समान रूप से लंबी की गई हों (उदाहरण के लिए सभी +2.8% पर), समान तनाव सेटिंग पर सेट की गई नई बेल्ट की तुलना में नरम गांठें उत्पन्न करेगा, क्योंकि लंबी बेल्ट में प्रति इकाई लंबाई में तनाव कम होता है। यही कारण है कि बेल्ट की परिधि में वृद्धि किसी भी बेल्ट के प्रतिस्थापन सीमा तक पहुंचने से पहले घनत्व में क्रमिक कमी के रूप में दिखाई देती है। देखें गांठों का घनत्व और चारा गुणवत्ता संबंधी दिशानिर्देश घनत्व सेटिंग, बेल्ट की स्थिति और एलिवेटर पर गांठ के वजन के बीच संबंध के लिए। बेल्ट के प्रदर्शन को प्रभावित करने वाले बेलर के सभी घिसाव वाले आइटम - जिनमें रोलर बियरिंग और चेन ड्राइव शामिल हैं - को इसमें शामिल किया गया है। घिसाव वाले पुर्जों को बदलने की मार्गदर्शिका.
स्प्लिसिंग विधियाँ: वल्केनाइज्ड बनाम मैकेनिकल — प्रत्येक का उपयोग कब करें
प्रत्येक बेलर बेल्ट में केवल एक ही जोड़ होता है - वह जोड़ जहाँ दोनों सिरे मिलकर एक निरंतर लूप बनाते हैं। यह जोड़ हमेशा बेल्ट का सबसे कमजोर बिंदु होता है और सबसे अधिक बार टूटने वाला बिंदु भी। जोड़ की मजबूती और फील्ड में मरम्मत की आवश्यकता होने पर उसे कितनी जल्दी बनाया जा सकता है, यह दोनों ही बातों पर निर्भर करते हैं।
विकल्प ए — कार्यशाला में मरम्मत
वल्केनाइज्ड (हीट-बॉन्डेड) स्प्लिस
ताकत: बेल्ट की तन्यता सामर्थ्य 90–100% है। बंधित जोड़ बेल्ट के साथ रासायनिक रूप से समरूप है — कोई यांत्रिक असंतुलन नहीं है।
चिकनाई: जोड़ बिंदु पर मोटाई में कोई उभार नहीं है। रोलर के ऊपर प्रत्येक जोड़ के गुजरने पर गठ्ठा पर कोई झटका नहीं लगता — शांत संचालन, कंपन में कोई उछाल नहीं।
समय: क्योरिंग टाइम सहित 60-120 मिनट। इसके लिए वल्कनाइजिंग प्रेस (हीटेड प्लेटन, 250-280°F, 30-45 मिनट क्योरिंग) की आवश्यकता होती है।
इसके लिए सर्वोत्तम: सीज़न शुरू होने से पहले, समय मिलने पर बेल्ट लगवाएं। सभी नए OEM बेल्टों के लिए यह मानक प्रक्रिया है। बेल्ट के पूरे सेवाकाल में इसका मूल्यह्रास होने पर यह किफायती साबित होता है।
जब भी वल्कनाइजिंग प्रेस उपलब्ध हो और समय अनुमति दे, इसका उपयोग करें।
विकल्प बी — फील्ड रिपेयर
मैकेनिकल फास्टनर स्प्लिस
ताकत: बेल्ट की तन्यता शक्ति 55–75% है। धातु क्लिप डिज़ाइन एक पिन की तुलना में व्यापक संपर्क क्षेत्र पर बेल्ट के ढांचे के माध्यम से भार स्थानांतरित करता है, लेकिन वल्केनाइज्ड की तुलना में कमजोर रहता है।
चिकनाई: जोड़ बिंदु पर 1.5–3 मिमी मोटाई का उभार उत्पन्न करता है। प्रत्येक रोलर क्रॉसिंग पर एक हल्का आवेग उत्पन्न करता है — जो एक छोटे से कंपन के रूप में श्रव्य और दृश्य होता है।
समय: हाथ से चलने वाले यांत्रिक स्प्लिसिंग टूल से 8-20 मिनट में काम हो जाता है। इसमें न तो गर्मी की ज़रूरत होती है, न ही प्रेस की, और टूल और फास्टनर क्लिप के अलावा किसी विशेष उपकरण की आवश्यकता नहीं होती है।
इसके लिए सर्वोत्तम: फसल कटाई के दौरान बेल्ट टूटने पर आपातकालीन मरम्मत की जाती है, जब उचित वल्कनीकरण के लिए उत्पादन रोकना संभव न हो। इससे सीज़न की गांठें बनाने का काम पूरा हो जाता है; ऑफ-सीज़न में इसे वल्कनीकृत जोड़ से बदल दें।
केवल आपातकालीन उपयोग के लिए ट्रैक्टर के कैबिन में मैकेनिकल स्प्लिस किट रखें।
हाइब्रिड दृष्टिकोण: फसल कटाई पूरी करने के लिए, मौसम के बीच में बेल्ट को मैकेनिकल स्प्लिस से बदलें, फिर ऑफ-सीज़न के दौरान जब मशीन वर्कशॉप में हो और उचित क्योरिंग के लिए समय मिले, तब बेल्ट को ठीक से वल्कनाइज़ करें। आपातकालीन स्थिति में मैकेनिकल स्प्लिस का उपयोग करना एक मानक प्रक्रिया है और इससे बेल्ट का जीवनकाल कम नहीं होता है - यदि बेल्ट घिसकर बदलने की सीमा तक नहीं पहुंची है, तो मैकेनिकल स्प्लिस बिना किसी समस्या के पूरे सीज़न की बेलिंग तक चल सकती है।
तनाव निर्धारण: नए और पुराने बेल्टों के लिए मध्य-स्पैन विक्षेपण विधि
राउंड बेलर के रखरखाव में बेल्ट तनाव सबसे अधिक बार गलत तरीके से समायोजित किया जाने वाला पैरामीटर है - अत्यधिक तनाव वाली और कम तनाव वाली दोनों ही बेल्ट गुणवत्ता संबंधी समस्याएं पैदा करती हैं और घिसाव को बढ़ाती हैं, लेकिन विपरीत दिशाओं में। अत्यधिक तनाव के कारण बेल्ट को प्रत्येक चक्कर में रोलर बेयरिंग पर अत्यधिक भार के विरुद्ध काम करना पड़ता है, जिससे बेयरिंग का घिसाव बढ़ जाता है और अंततः बेल्ट की संरचना कमजोर हो जाती है। कम तनाव के कारण बेल्ट अधिकतम भार (उच्च घनत्व वाले बेल बनाने) के दौरान रोलर की सतह पर फिसल जाती है, जिससे रोलर की संपर्क सतह पर चिकनाई आ जाती है और गर्मी के कारण बेल्ट को नुकसान पहुंचता है।
| रोलर्स के बीच की दूरी (स्पैन लेंथ) |
मध्य-स्पैन पर लक्ष्य विक्षेपण |
परीक्षण बल लगाया गया |
नोट्स |
| 12 इंच (छोटी दूरी) |
1/4 इंच (6 मिमी) |
लगभग 10 पाउंड का हाथ का दबाव |
कम लंबाई वाले हिस्सों में स्वाभाविक झुकाव कम होता है — जिससे विक्षेपण का लक्ष्य छोटा हो जाता है। |
| 18 इंच (मध्यम फैलाव) |
3/8 इंच (10 मिमी) |
लगभग 10 पाउंड का हाथ का दबाव |
मानक गोल बेलर चैम्बर डिज़ाइनों में सबसे आम स्पैन लंबाई |
| 24 इंच (लंबाई) |
1/2 इंच (12 मिमी) |
लगभग 10 पाउंड का हाथ का दबाव |
अधिक अंतर-रोलर दूरी वाले परिवर्तनीय कक्ष डिजाइनों पर लंबी अवधि |
| फ़ॉर्मूला (कोई भी अवधि) |
स्पैन × 0.02 (स्पैन का 2%) |
10 पाउंड |
ऊपर सूचीबद्ध न किए गए स्पैन के लिए सामान्य सूत्र; बेलर ऑपरेटर मैनुअल लक्ष्य के साथ सत्यापित करें |
माप कहाँ लेना है: हमेशा बेल्ट के ढीले सिरे (अंतिम संचालित रोलर और पहले आइडलर के बीच का वह भाग, जहाँ सामान्य संचालन में बेल्ट का तनाव सबसे कम होता है) पर माप लें। कसा हुआ सिरा (ड्राइव साइड) सूत्र द्वारा अनुमानित से कम विक्षेपण दिखाएगा - यह सामान्य है, अधिक तनाव का संकेत नहीं है।
समायोजन के बाद: किसी भी तनाव समायोजन के बाद, बेलर को खाली ही पीटीओ गति पर 3-5 मिनट तक चलाएँ, फिर दोबारा जाँच करें। संचालन के पहले कुछ मिनटों के दौरान नया तनाव बेल्ट पर असमान रूप से वितरित होता है और समायोजन के तुरंत बाद की रीडिंग से अलग मान पर स्थिर हो जाता है। 3 मिनट का रन-इन री-चेक यह सुनिश्चित करता है कि आप ऑपरेटिंग तनाव को माप रहे हैं, न कि केवल समायोजित किए गए तनाव को। बेल्ट तनाव ड्राइव घटकों - विशेष रूप से पीटीओ शाफ्ट और मुख्य गियरबॉक्स टॉर्क लोड - के साथ कैसे परस्पर क्रिया करता है, इसके पूर्ण आकलन के लिए, देखें कृषि गियरबॉक्स और पीटीओ ड्राइवलाइन घटक विनिर्देश.
नई बेल्ट का प्रारंभिक परीक्षण: पहले 10 परिचालन घंटे बहुत महत्वपूर्ण होते हैं।
नए बेल्ट अपने शुरुआती 8 से 12 घंटों के संचालन के दौरान काफी खिंचते हैं - पॉलिएस्टर और एरामिड कॉर्ड बेल्ट आमतौर पर इस प्रारंभिक अवधि में अपनी मूल लंबाई से 0.5 से 1.5 टन तक बढ़ जाते हैं। यह सामान्य और अपेक्षित है। लेकिन इस बात का ध्यान न रखना सामान्य नहीं है: प्रारंभिक अवधि से पहले सही ढंग से लगाए और कसे गए बेल्ट पहले दिन के बाद ही काफी ढीले हो जाते हैं। इस महत्वपूर्ण अवधि के दौरान ढीले बेल्ट के रोलर संपर्क सतहों पर तुरंत चिकनाई आने लगती है।
1
पहले 50 गांठें: 80% की लक्षित घनत्व सेटिंग पर चलाएँ। नए बेल्ट कम भार पर तेजी से तनाव उत्पन्न करते हैं। इस अवधि के दौरान प्रत्येक 20 गांठों के बाद तनाव की जाँच करें।
2
50 गांठों के बाद: सभी बेल्टों को वांछित झुकाव तक पुनः कसें। यह बेल्ट के सेवाकाल में सबसे महत्वपूर्ण तनाव जाँच है; यदि इसे अनदेखा किया जाता है, तो ग्लेज़िंग को नुकसान हो चुका होगा।
3
गांठें 50–200: घनत्व सेटिंग को 10% के चरणों में पूर्ण लक्ष्य तक बढ़ाएँ। प्रारंभिक अवस्था में प्रत्येक 50 गांठों के बाद तनाव की जाँच करें। बेल्ट का फैलाव लगभग 150-200 गांठों तक स्थिर हो जाता है।
4
200 गांठ के बाद: अंतिम तनाव जांच और सेटिंग। बेल्ट सेट अब पूरी तरह से सेट हो चुका है और अपनी शेष सेवा अवधि के दौरान लगातार तनाव बनाए रखेगा, जिसके लिए केवल त्रैमासिक जांच की आवश्यकता होगी।
दृश्य बेल्ट स्थिति मूल्यांकन: वास्तव में आप क्या खोज रहे हैं
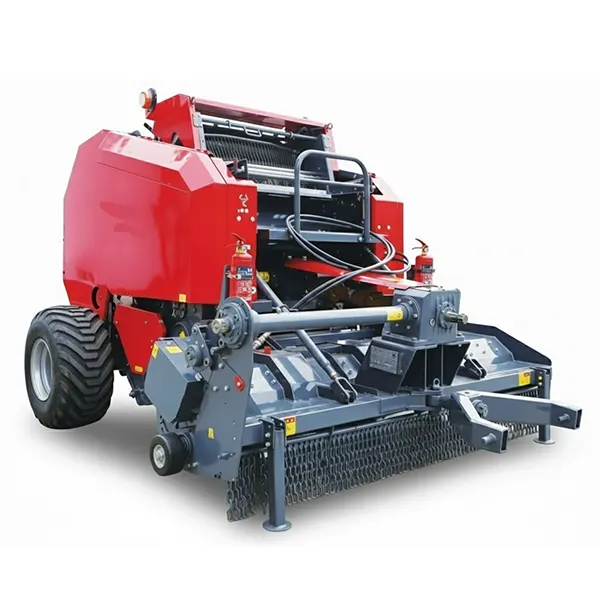
चमकदार ड्राइव सतह
उपस्थिति: बेल्ट ड्राइव की सतह (भीतरी सतह) सख्त, चमकदार और चिकनी दिखती है। रगड़ने पर इसकी स्पर्शनीय पकड़ कमजोर हो जाती है। कारण: रोलर की सतह पर फिसलन, आमतौर पर कम तनाव या तेल संदूषण के कारण होती है। कार्रवाई: 80-ग्रिट सैंडपेपर से सतह को हल्का सा रगड़ने से अस्थायी रूप से पकड़ बहाल हो सकती है; बार-बार चिकनाई आने का मतलब है कि बेल्ट को बदलने की आवश्यकता है और मूल कारण (तनाव या तेल का स्रोत) का समाधान किया जाना चाहिए।
अनुदैर्ध्य दरार
उपस्थिति: बाहरी रबर कवर में बेल्ट की लंबाई के साथ (यात्रा की दिशा के समानांतर) दरारें। कारण: बाहरी भंडारण से पराबैंगनी किरणों के कारण क्षरण; उम्र; ठंडे मौसम के कारण भंगुरता। कार्रवाई: बेल्ट की चौड़ाई के 10% से कम हिस्से में सतही दरारें होने पर निगरानी रखें। बेल्ट की चौड़ाई 20% से अधिक होने पर तार दिखाई देने पर तुरंत बदल दें।
लग घिसाव
उपस्थिति: ड्राइव सतह पर मौजूद क्लीट्स या लंग्स घिसकर सपाट हो जाते हैं। नई बेल्ट पर उंगली फेरकर मूल लंग की ऊंचाई देखी जा सकती है - लंग्स उभरी हुई लकीरों की तरह महसूस होते हैं। घिसी हुई बेल्ट पर सतह एकसमान रूप से चिकनी महसूस होती है। कार्रवाई: नए बेल्ट के नमूने के आधार पर लग की ऊंचाई की जांच करें। जब लग की ऊंचाई मूल ऊंचाई से घटकर 50% हो जाए तो बेल्ट बदल दें।
किनारों का घिसना
उपस्थिति: बेल्ट के किनारों पर रोएँदारपन, परतें उखड़ना या पार्श्व मार्जिन पर तार का दिखना दिखाई देता है। कारण: बेल्ट का फ्रेम या गाइड रेल के विरुद्ध चलना; संरेखण में गड़बड़ी। कार्रवाई: यदि बेल्ट का किनारा घिसकर तार को बाहर निकाल रहा है, तो उसे तुरंत बदल देना चाहिए — बाहर निकला तार नमी और जंग सोख लेता है, जिससे बेल्ट के खराब होने की प्रक्रिया बहुत तेज़ हो जाती है। बेल्ट लगाने से पहले उसकी अलाइनमेंट की समस्या का पता लगाकर उसे ठीक करें।
बेल्ट बदलने से संबंधित अक्सर पूछे जाने वाले प्रश्न
क्या मुझे बेल्ट का पूरा सेट बदलना चाहिए या केवल खराब हो चुकी बेल्ट को ही बदलना चाहिए?+
जब बेल्ट के सेट में कोई भी बेल्ट बदलने की सीमा तक पहुँच जाती है, तो पूरे सेट को बदलना लगभग हमेशा बेहतर विकल्प होता है। अलग-अलग उम्र की बेल्टों के सेट—जहाँ नई बेल्टें 3,000 से अधिक गांठों के खिंचाव से भरी बेल्टों के साथ चलती हैं—तनाव का असमान वितरण पैदा करते हैं, जिससे इस गाइड में वर्णित गांठों की गुणवत्ता संबंधी समस्याएं उत्पन्न होती हैं। घिसी हुई बेल्टों के साथ लगाई गई नई बेल्ट चैंबर के भार का असमान हिस्सा वहन करती है, एक समान सेट की तुलना में तेजी से घिसती है, और वही असमान गांठों का घनत्व उत्पन्न करती है जो घिसी हुई बेल्टों के कारण हो रहा था। पूरे सेट को बदलने की लागत, इससे मिलने वाली गुणवत्ता और घनत्व में सुधार की तुलना में आनुपातिक रूप से बहुत कम है—और एक ही उत्पादन श्रृंखला से सही ढंग से मेल खाने वाला सेट, अगले प्रतिस्थापन अंतराल तक परिधि बेमेल की समस्या को स्थायी रूप से समाप्त कर देता है।
नई बेल्ट लगाने के बाद भी मेरी बेल्ट एक तरफ ही फिसलती है। लगातार इस समस्या का कारण क्या है?+
बेल्ट सेट बदलने के बाद भी लगातार बनी रहने वाली ट्रैकिंग समस्याएं लगभग हमेशा रोलर के गलत संरेखण के कारण होती हैं, न कि बेल्ट की खराबी के कारण। रोलर एक-दूसरे के समानांतर होने चाहिए - कोई भी रोलर जो मशीन के अनुदैर्ध्य अक्ष के समानांतर नहीं होता है, प्रत्येक चक्कर में बेल्ट पर पार्श्व बल उत्पन्न करता है। जांच करने के लिए: मशीन को स्थिर रखते हुए और बेल्ट हटाकर, प्रत्येक रोलर शाफ्ट के दोनों सिरों पर दो संदर्भ रोलर के बीच की दूरी मापें। किन्हीं भी दो रोलर के बीच की बाईं और दाईं ओर की दूरी 1/16 इंच के भीतर बराबर होनी चाहिए। शाफ्ट के सिरों पर 1/8 इंच का भी गलत संरेखण एक ऐसी ट्रैकिंग समस्या उत्पन्न करता है जिसे बेल्ट बदलने से ठीक नहीं किया जा सकता। टक्कर या प्रभाव के बाद मरम्मत की गई पुरानी मशीनों में, फ्रेम विकृति के कारण रोलर की स्थिति मूल ज्यामिति से बदल सकती है - इसके लिए फ्रेम को सीधा करना या रोलर माउंटिंग ब्रैकेट पर शिमिंग करना आवश्यक है।
क्या मैं OEM बेल्ट के बजाय आफ्टरमार्केट बेल्ट का उपयोग कर सकता हूँ, और मैं यह कैसे सत्यापित करूँ कि वे समकक्ष हैं?+
आफ्टरमार्केट बेल्ट व्यापक रूप से उपयोग किए जाते हैं और अक्सर OEM बेल्ट से 20–40% कम कीमत पर मिलते हैं। आफ्टरमार्केट आपूर्तिकर्ताओं के बीच गुणवत्ता में काफी अंतर होता है। आफ्टरमार्केट बेल्ट का मूल्यांकन करते समय, OEM बेल्ट विनिर्देशों के साथ पाँच मापदंडों की जाँच करें: (1) बेल्ट की चौड़ाई इंच में — उचित एंड कवरेज के लिए 1/16 इंच के भीतर मेल खाना चाहिए; (2) लग की ऊँचाई और पैटर्न — फसल के साथ उचित जुड़ाव और बेल घनत्व की स्थिरता के लिए OEM प्रोफ़ाइल से मेल खाना चाहिए; (3) कैरकस टेंशन रेटिंग (अक्सर पाउंड/इंच-चौड़ाई में लोड पर बढ़ाव के रूप में सूचीबद्ध) — OEM के बराबर या उससे अधिक होनी चाहिए; (4) ऑपरेटिंग तापमान सीमा — साइलेज बेलिंग के लिए विशेष रूप से महत्वपूर्ण है जहाँ गर्मी का निर्माण अधिक होता है; (5) एक ही उत्पादन बैच में परिधि — मिलान किए गए सेटों के लिए पुष्टि का अनुरोध करें कि बेल्ट एक ही विनिर्देश बैच से उत्पादित किए गए हैं। कोई भी प्रतिष्ठित आफ्टरमार्केट आपूर्तिकर्ता ये डेटा प्रदान कर सकता है। इन विनिर्देशों को पूरा करने वाला आफ्टरमार्केट बेल्ट OEM के बराबर प्रदर्शन करेगा; जो बेल्ट इन विनिर्देशों को पूरा नहीं कर सकता है, उसे महत्वपूर्ण बेलर उपयोग के लिए नहीं खरीदा जाना चाहिए।
कटाई के दौरान एक बेल्ट टूट गई और मैंने उसे यांत्रिक जोड़ से ठीक कर दिया। मैं उस जोड़ के साथ कितने समय तक काम कर सकता हूँ?+
अच्छी स्थिति में मौजूद बेल्ट (जो 3% एलॉन्गेशन थ्रेशहोल्ड पर या उसके आस-पास न हो) पर सही ढंग से लगाया गया मैकेनिकल स्प्लिस मौजूदा बेलिंग सीज़न के बाकी समय तक बिना किसी खराबी के चल सकता है — आमतौर पर परिस्थितियों के आधार पर 300 से 1,000 अतिरिक्त बेल तक। हर 100 बेल के बाद स्प्लिस की दृश्य जाँच की जानी चाहिए ताकि यह सुनिश्चित हो सके कि क्लिप के कांटे पूरी तरह से अपनी जगह पर बैठे हैं और स्प्लिस के किनारे पर बेल्ट का मटेरियल फट नहीं रहा है। यदि बेल्ट टूटने के समय पहले से ही बदलने की सीमा के करीब था, तो टूटना संभवतः थकान के कारण हुआ था — स्प्लिस लगाकर काम जारी रखने के बजाय पूरा सेट बदल दें। एक से अधिक पूरे सीज़न तक बिना री-वल्कनाइज़िंग के संचालित बेल्ट पर लगा मैकेनिकल स्प्लिस अपनी विश्वसनीय सेवा अवधि के अंत के करीब है; भले ही स्प्लिस सही दिख रहा हो, अगले सीज़न से पहले पूरे सेट को बदलने की योजना बनाएं।
क्या 45–55% नमी स्तर पर साइलेज (हेलेज) की गांठें बनाने से सूखी घास की तुलना में फसल की परतों को तेजी से नुकसान पहुंचता है?+
जी हां—सूखे घास की गांठें बनाने की तुलना में, 45–55% नमी पर साइलेज उत्पादन के लिए गांठें बनाने से बेल्ट का घिसाव और क्षरण काफी बढ़ जाता है। इसके कारण हैं: (1) गीली और भारी फसल सामग्री प्रति गांठ चक्र में बेल्ट और रोलर के बीच अधिक संपर्क दबाव उत्पन्न करती है, जिससे बेल्ट के लग सतहों और रोलर सतहों दोनों पर सतही घिसाव बढ़ जाता है; (2) बेल्ट की सतह पर बची गीली सामग्री में शुरुआती किण्वन के दौरान उत्पन्न कार्बनिक अम्ल समय के साथ रबर यौगिक की रासायनिक संरचना को प्रभावित करते हैं, खासकर यदि साइलेज और सूखे घास की गांठें बनाने के सत्रों के बीच बेल्ट को साफ नहीं किया जाता है; (3) साइलेज की नमी पर गांठ का अधिक द्रव्यमान पूरे निर्माण चक्र के दौरान तनावक पर अधिक भार डालता है, जिससे शव का खिंचाव तेजी से होता है। जो संचालन एक ही मशीन पर सूखे घास और साइलेज दोनों की गांठें बनाते हैं, उन्हें केवल सूखे घास की गांठें बनाने वाले संचालन की तुलना में 30–40% कम बेल्ट जीवनकाल की उम्मीद करनी चाहिए और प्रतिस्थापन अंतराल का अनुमान लगाते समय साइलेज गांठ बनाने के अनुपात को भी शामिल करना चाहिए।
अगर मैं सीजन के बीच में बेल्ट का एक अतिरिक्त सेट खरीदता हूं, तो मुझे सर्दियों के दौरान बेल्ट को कैसे स्टोर करना चाहिए?+
सही तरीके से संग्रहित स्पेयर बेल्ट 2 से 3 साल तक अपनी विशिष्टता बनाए रखते हैं; गलत तरीके से संग्रहित करने पर, वे बेलर में उपयोग होने से पहले ही फट सकते हैं और खराब हो सकते हैं। भंडारण के मुख्य नियम: इन्हें इनके प्राकृतिक शिथिल त्रिज्या में कुंडलित करके संग्रहित करें (आधे में न मोड़ें या तेज कोणों पर न झुकाएं - इससे बेल्ट के ढांचे में सिलवटें पड़ जाती हैं जो संचालन के दौरान तनाव को केंद्रित करती हैं); इन्हें शेल्फ पर क्षैतिज रूप से रखें या बड़े व्यास वाले खूंटी पर लटकाएं, ढेर में न रखें जहां नीचे के बेल्ट ऊपर के वजन से दब जाते हैं; इन्हें ओजोन स्रोतों (इलेक्ट्रिक मोटर, वेल्डिंग उपकरण, फ्लोरोसेंट लाइट - ये सभी ओजोन उत्सर्जित करते हैं जो रबर को खराब करता है) से दूर रखें; इन्हें सीधी धूप से दूर, अंधेरी, ठंडी और सूखी जगह पर संग्रहित करें; और इन्हें पेट्रोलियम उत्पादों, ईंधन और सॉल्वैंट्स से दूर रखें जो रबर यौगिकों पर हमला करते हैं। खलिहान के भीतर सही तरीके से संग्रहित बेल्ट आमतौर पर पूरी सर्दियों के भंडारण के बाद लगभग नए जैसी विशिष्टता के साथ स्थापना के समय पहुंचते हैं।
संपादक: सीएक्सएम