
Cómo funciona la anudadora de balas cuadradas tipo D
El ciclo de anudado de cinco etapas
Comprender el ciclo de la máquina de anudado es la forma más rápida de diagnosticar un problema, ya que cada etapa produce una señal de fallo distintiva. Al conocer el funcionamiento del mecanismo en cada paso, se sabe con exactitud en qué punto del ciclo se produjo el fallo y qué componente es el responsable.
La cuerda se alimenta desde la bobina a través del tensor y el anclaje hasta la aguja, lista para el ciclo de empacado.
Cuando la paca alcanza la longitud establecida, la aguja se desplaza a través de la cámara, llevando el hilo a lo largo de todo el ancho de la paca.
El billete de tipo D gira, sujeta el cordel y forma un bucle; esta es la etapa más propensa a fallar y el primer lugar para inspeccionar.
Una vez formado y fijado el lazo, la hoja del cuchillo corta el hilo limpiamente; un cuchillo sin filo deja un extremo irregular.
El eyector empuja el nudo terminado fuera de la punta de la paca; la paca avanza y el ciclo se reinicia para la siguiente paca.
Disposición de doble nudo
Todos los modelos de empacadoras cuadradas 9YF utilizan dos anudadores tipo D ubicados a igual distancia a lo largo de la cámara de empacado de 460 mm de ancho. Ambos anudadores deben completar su ciclo simultáneamente en cada paca; si falla uno, la paca quedará atada solo por el lado opuesto, la cual generalmente mantiene su forma con una manipulación ligera, pero se deforma al cortar la cuerda para alimentarla. Al diagnosticar un problema de nudos sueltos, determine rápidamente si falla uno o ambos anudadores; esta distinción reduce significativamente la causa.
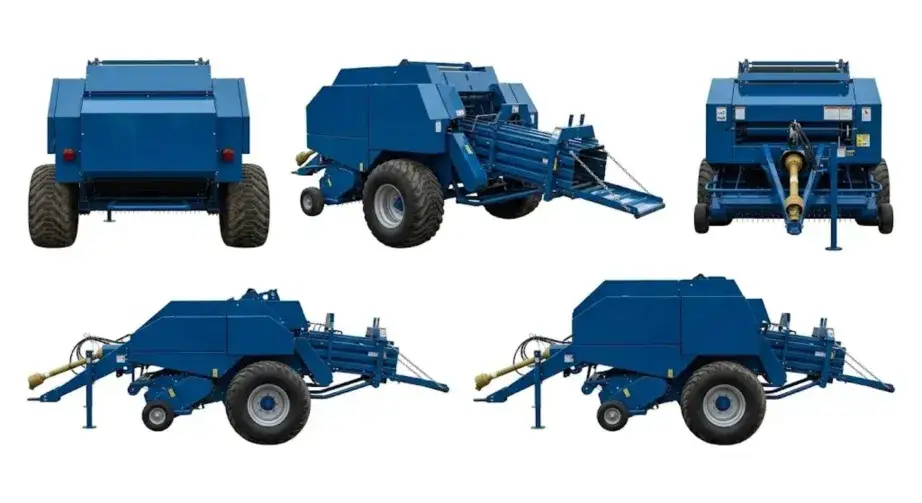
Las seis causas más comunes de nudos sueltos
Un nudo fallido se define como un ciclo de paca completo en el que el émbolo termina su recorrido y la paca avanza, pero no se ata ninguna cuerda en el punto donde debería haberse formado el nudo. Seis causas explican la gran mayoría de los casos de nudos fallidos en el campo, en orden aproximado de frecuencia:
Inspección de la factura del nudo: qué buscar y cuándo reemplazarla
Protocolo de inspección visual
Inspeccione ambas máquinas de anudado al inicio de cada temporada de empacado y después de cada sesión en la que se hayan producido nudos sueltos. La inspección toma menos de dos minutos por máquina y elimina la causa más común de fallas en el campo antes de que le cuesten pacas.
- Geometría de la punta:La punta de la aleta mantiene un perfil de gancho específico. Pase el pulgar por la punta: debe sentirse afilada y uniforme, sin zonas planas, grietas ni astillas. Cualquier irregularidad en el perfil de la punta afecta la fiabilidad del agarre del bucle.
- Patrón de desgaste:Un billete que funciona correctamente muestra desgaste solo en la punta. El desgaste que se extiende por el cuerpo del billete indica una desalineación en la sincronización: el billete está haciendo contacto con el hilo en la sección incorrecta de su arco de rotación, lo que apunta a un problema con la leva y no con el billete en sí.
- Prueba de agarre de cuerda:Enrolla un trozo de cuerda de la empacadora alrededor de la punta de la pala y aplica una tensión moderada. La pala debe sujetarse firmemente sin que el lazo se deslice. Una pala que permite que el lazo se deslice con una tensión moderada fallará en el campo bajo la máxima compresión de la paca.
- Umbral de reemplazo:Reemplazar cuando la punta muestre astillamientos, cuando la prueba de agarre falle con tensión moderada o cuando el patrón de desgaste haya avanzado más de 25% hacia arriba en el cuerpo de la pluma. Las plumas son económicas en comparación con una sesión de nudos fallidos y fardos dañados.
Estado de la hoja del cuchillo
El cuchillo corta el hilo después de formar el lazo. Una hoja desafilada o mellada produce fardos con extremos de cuerda irregulares que pueden salirse del nudo durante la manipulación; el nudo parece completo al ser expulsado, pero se rompe bajo tensión. Pruebe el filo del cuchillo sujetando un hilo contra la hoja y tirando. Un cuchillo afilado corta limpiamente con poca presión; uno desafilado requiere un movimiento de sierra. Reemplace las hojas de los cuchillos que muestren redondeo en el borde o mellas visibles antes de la temporada, en lugar de esperar a que fallen en el campo.
Ajustes de tensión del hilo: Cómo encontrar el equilibrio adecuado
Cómo funciona el disco de tensión
El disco de tensión de cada anudador aplica fricción al hilo a medida que avanza hacia la bobina. La carga del resorte del disco determina la resistencia que experimenta el hilo: una mayor carga del resorte implica mayor fricción y mayor tensión del hilo en la bobina. La especificación de tensión en el manual del operador indica un rango de ajuste para el tipo de cultivo y el diámetro del hilo que se utilice. Este ajuste interactúa con la densidad de la bobina: una bobina más densa requiere mayor tensión del hilo para mantener la estabilidad del bucle durante el ciclo del anudador.
- El lazo de cordel se desliza fuera del pico antes de que el cuchillo se active.
- Paca expulsada con los extremos de la cuerda sueltos pero sin nudo.
- Un cordel queda detrás de una paca en el campo.
- Se forma un nudo, pero se deshace bajo una carga de manipulación ligera.
- Nudo apretado y limpio en cada fardo de forma consistente.
- Extremos de la cuerda recortados limpiamente sin deshilacharse.
- La bala conserva su forma rectangular en la pila.
- Ambos anudadores atan con la misma calidad.
- El cordel se rompe en el punto del nudo en lugar de cortarse.
- Hilos rotos dentro de la carcasa del anudador.
- Consumo excesivo de hilo por fardo
- Billetes Knotter que muestran un desgaste acelerado en la punta.
Ajustar la tensión por igual en ambos nudos
Ambos discos de tensión deben ajustarse a la misma especificación. Una tensión desigual entre los dos anudadores produce un atado asimétrico de las balas: un lado queda apretado y denso, mientras que el otro queda suelto, lo que provoca que la bala se deforme hacia el lado suelto en las pilas de almacenamiento. Este es un error de ajuste común que se produce después de realizar el mantenimiento de un anudador sin ajustar el otro a la misma configuración. Tras cualquier ajuste de tensión, realice al menos cinco pruebas con balas y compare ambos atados antes de reanudar la producción a pleno rendimiento.
Verificación con balas de prueba
Tras ajustar la tensión, el procedimiento correcto de verificación consiste en empacar un pequeño tramo de la hilera y tirar de los nudos terminados a mano. Un nudo con la tensión correcta se aprieta aún más al tirar de él; no se desliza ni se deshace con una fuerza moderada. Un nudo flojo se desliza al tirar de él. Un nudo formado con hilo demasiado tensado se siente quebradizo en el extremo cortado y puede romperse en lugar de apretarse bajo carga.
Inspección del camino de cuerda: Eliminación de atascos, dobleces y residuos.
Inspección completa de la ruta: del carrete a la factura.
El recorrido del hilo va desde el carrete, a través de múltiples ojales guía, alrededor del disco de tensión, a través del ojo de la aguja y hasta el mecanismo de anudado. Cualquier punto de este recorrido donde la fricción aumente inesperadamente produce un problema de calidad del nudo que parece una falla mecánica, pero que en realidad es un problema de mantenimiento. Inspeccione todo el recorrido al comienzo de cada jornada de empacado.
- Soporte para bobina:Compruebe que la bobina gira libremente en su soporte. Una bobina que se atasca o se engancha genera picos de tensión intermitentes en el recorrido, lo que produce fallos aleatorios en los nudos sin una causa definida y difíciles de diagnosticar sin descartar primero esta posibilidad.
- Ojales guía:Cada ojal debe estar liso y libre de rebabas, óxido o restos de cultivo acumulados. Utilice una sonda de madera (no de metal) para limpiar los restos de cultivo de los ojales; una herramienta metálica puede crear rebabas que causen problemas en el futuro.
- Disco de tensión:Retire cualquier resto de paja, semillas de maleza o material de cultivo compactado alrededor del disco y su resorte. Un disco que no puede cerrarse completamente debido a la acumulación de material genera menos tensión de la que indica el ajuste del resorte, lo que produce un hilo con tensión insuficiente en el anudador, incluso cuando el resorte parece estar ajustado correctamente.
- ojo de aguja:La aguja guía el hilo a través de la cámara de empacado en cada ciclo. Su ojo debe estar liso; cualquier aspereza o acumulación de material aumenta la fricción en el momento crítico en que el hilo debe fluir libremente para que la aguja forme el bucle. Limpie el ojo con un paño limpio al inicio de cada sesión.
Humedad y cordel de sisal
Si utiliza hilo de sisal (fibra natural), tenga en cuenta que este se hincha al mojarse y se contrae al secarse. El hilo utilizado en condiciones de humedad —empacado matutino, hileras húmedas por el rocío, climas húmedos— se hincha ligeramente en los ojales guía y en el recorrido del disco de tensión, lo que aumenta significativamente la fricción sin necesidad de modificar la configuración de la máquina. Si el rendimiento del anudador es fiable en condiciones secas por la tarde, pero deficiente en las sesiones de empacado matutinas, la humedad del hilo es probablemente la causa. El cambio a hilo de polipropileno, que no se hincha con la humedad, soluciona el problema sin necesidad de ajustes mecánicos.
Leva y sincronización Knotter: cuándo se necesita ajuste mecánico
Qué controla la leva
La leva es un lóbulo de acero endurecido que gira con el eje principal del anudador e impulsa la rotación del hilo mediante un brazo seguidor. El perfil de la leva determina con precisión el momento en que el hilo comienza a girar durante el ciclo de oscilación de la aguja. El margen de tiempo es estrecho: el hilo debe empezar a girar justo cuando la aguja lo coloca en la posición correcta para sujetarlo. Una leva desgastada en su borde delantero produce un hilo que gira tarde; una leva desgastada en su borde trasero produce un hilo que gira pronto. En ambos casos, se producen nudos fallidos por mecanismos diferentes.
Identificación del desgaste de la cámara
El desgaste de la leva suele ser visible como una zona plana o una depresión pulida en la cara del lóbulo donde se desliza el brazo seguidor. Para acceder a la leva, es necesario retirar la tapa del anudador. Con el anudador en reposo, gire el eje principal lentamente con la mano y observe el movimiento del brazo seguidor: este debe subir y bajar suavemente, sin titubeos ni deslizamientos sobre el lóbulo de la leva. Cualquier sección plana en el lóbulo representa una pérdida de sincronización y debe medirse con respecto a la tolerancia del fabricante antes de decidir si se reemplaza.
Ajuste de sincronización frente a reemplazo de componentes
El desgaste de la leva puede compensarse ajustando la posición del brazo seguidor, lo que permite adelantar la sincronización para compensar el desgaste del perfil del borde de ataque. Este ajuste se describe en el manual del operador y debe realizarse antes de reemplazar la leva. Sin embargo, el rango de ajuste es limitado. Cuando el desgaste de la leva supera dicho límite, la solución correcta es reemplazarla, ya que el funcionamiento continuo con una leva muy desgastada produce fallos intermitentes en la sincronización que no pueden corregirse de forma fiable con ningún otro ajuste.
Rotura de cordel: un problema diferente al de los nudos sueltos.
Rotura vs. Falta: cómo distinguirlos
Un nudo fallido deja un fardo con extremos de cuerda sueltos colgando; la cuerda completó el ciclo pero no se formó el nudo. La rotura del cordel deja un fardo con uno o ambos lados completamente desnudos y un extremo de cuerda dentro de la carcasa o cámara del anudador; la cuerda se rompió antes de completar el ciclo. Esta distinción es importante porque tienen causas y soluciones diferentes.
Compruebe dónde se produjo la rotura: una rotura en el nudo indica una tensión excesiva o una resistencia del hilo insuficiente para la densidad de la bala que se está produciendo. Una rotura en el recorrido entre la bobina y la aguja indica un borde afilado, una torcedura por enredo de la bobina o un punto débil en el hilo debido a la humedad o a los rayos UV. Una rotura en el ojo de la aguja indica una rebaba en el ojo o un problema en la geometría del recorrido del hilo.
Clasificación de resistencia del cordel y densidad de la bala
El hilo para empacadoras se clasifica según su resistencia al nudo, generalmente 110 kg, 130 kg o 165 kg para empacadoras de pacas cuadradas pequeñas. La clasificación correcta depende de la densidad y el peso de la paca. Con una densidad estándar de heno en una paca de 20 a 25 kg, un hilo con una clasificación de 110 kg es suficiente. Con configuraciones de alta densidad en una paca de rastrojo de maíz o alfalfa de 35 a 40 kg, la resistencia del nudo requerida aumenta y un hilo con una clasificación inferior a la requerida se romperá en el nudo debido a la fuerza de compresión. Si el hilo se rompe con frecuencia en el nudo en pacas pesadas, verifique la clasificación del hilo con la recomendación del fabricante para su configuración de densidad antes de reemplazar los componentes mecánicos.
Paca expulsada sin atadura: Pasos para el diagnóstico en campo
Acciones inmediatas sobre el terreno
Cuando una paca se expulsa sin cuerda (no por un nudo suelto, sino completamente desnuda), el primer paso es desconectar la toma de fuerza inmediatamente. No continúe empacando. Una paca sin cuerda indica que el suministro de hilo a uno o ambos anudadores se interrumpió por completo durante el ciclo. Continuar empacando sin solucionar este problema produce una serie de pacas sin cuerda y, potencialmente, un enredo de hilo suelto en el mecanismo de la cámara.
- Desconecta la toma de fuerza y detén el tractor.
- Comprueba ambos soportes para bobinas: ¿alguna de las bobinas está vacía o enredada?
- Sigue el recorrido de la cuerda desde el carrete a lo largo de cada lado: ¿dónde termina la continuidad?
- Inspeccione el interior de la carcasa del anudador para detectar posibles enredos o roturas en la cuerda.
- Si el camino está despejado, revise la aguja: ¿se ha doblado o no ha completado su recorrido?
- Vuelva a enroscar el lado afectado según el diagrama de enroscado del manual del operador.
- Realice tres pruebas con pacas a velocidad reducida antes de volver a la producción.
Un lado vs. ambos lados al descubierto
Un lado atado, un lado sin atar: un problema específico de uno de los dos anudadores; verifique la trayectoria, la leva y el pasador del anudador de forma independiente. Ambos lados sin atar: sugiere que la aguja no completó su recorrido en este ciclo de paca, que el eje de transmisión principal del anudador tiene un problema o que el mecanismo de disparo que activa el ciclo de anudado al final de la longitud de la paca no se activó. El mecanismo de disparo está controlado por la rueda dentada; verifique que la rueda dentada gire libremente y que su seguidor de leva haga contacto correctamente con la palanca de disparo.
Mantenimiento preventivo: qué revisar antes de cada sesión
Lista de verificación diaria previa al empacado (10 minutos)
- ☐Inspeccione visualmente las puntas de ambos picos del anudador: no deben estar astilladas ni redondeadas.
- ☐Limpie todos los ojales guía y el disco de tensión de los restos de cultivo de la sesión anterior.
- ☐Verifique ambos niveles de bobina; nunca comience un campo con menos de la mitad de la bobina restante.
- ☐Verifique la compresión del resorte del disco de tensión en ambos anudadores: ajuste igual en ambos lados.
- ☐Pase la aguja manualmente a lo largo de su recorrido antes de accionar la toma de fuerza (PTO); verifique que el movimiento sea libre.
- ☐Empaque las primeras 5 pacas a velocidad reducida y revise todos los nudos antes de acelerar a máxima velocidad.
Servicio anual de pretemporada
- ☐Retire ambas tapas de la anudadora y limpie todo el mecanismo.
- ☐Inspeccione y reemplace las cuchillas del anudador que muestren cualquier desgaste en la cara de la punta.
- ☐Reemplace las cuchillas de los cuchillos: instale cuchillas nuevas antes de cada temporada en lugar de probar las viejas.
- ☐Inspeccione la cara del lóbulo de la leva en busca de zonas planas o zonas de desgaste pulidas.
- ☐Lubrique todos los puntos de pivote del anudador, los brazos de la aguja y el seguidor de leva según el programa del manual del operador.
- ☐Retire el hilo de ambos carretes y guárdelos en el interior; nunca deje el hilo en la máquina entre temporadas.
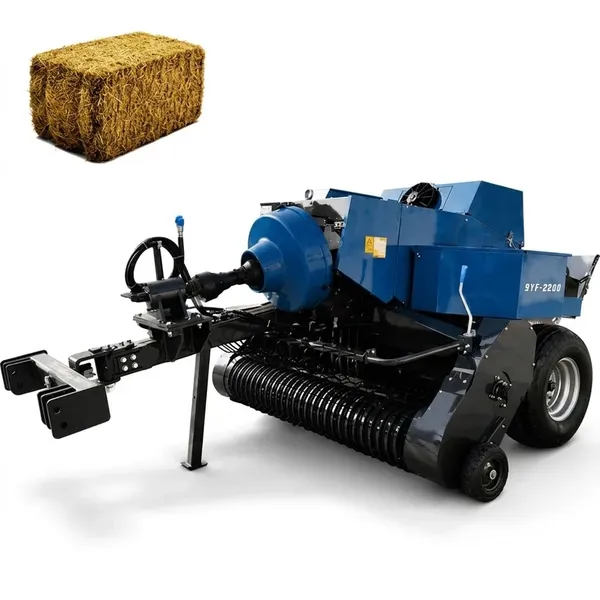
Referencias de la transmisión de la toma de fuerza y la caja de cambios para la configuración de la empacadora cuadrada.
La longitud correcta del eje de la toma de fuerza, las especificaciones del embrague deslizante y el par motor de la caja de cambios evitan las sobrecargas que ejercen presión sobre todo el sistema de transmisión de la empacadora. Verifique estos parámetros al conectar una empacadora a un tractor nuevo o después de cualquier cambio en los componentes del sistema de transmisión.
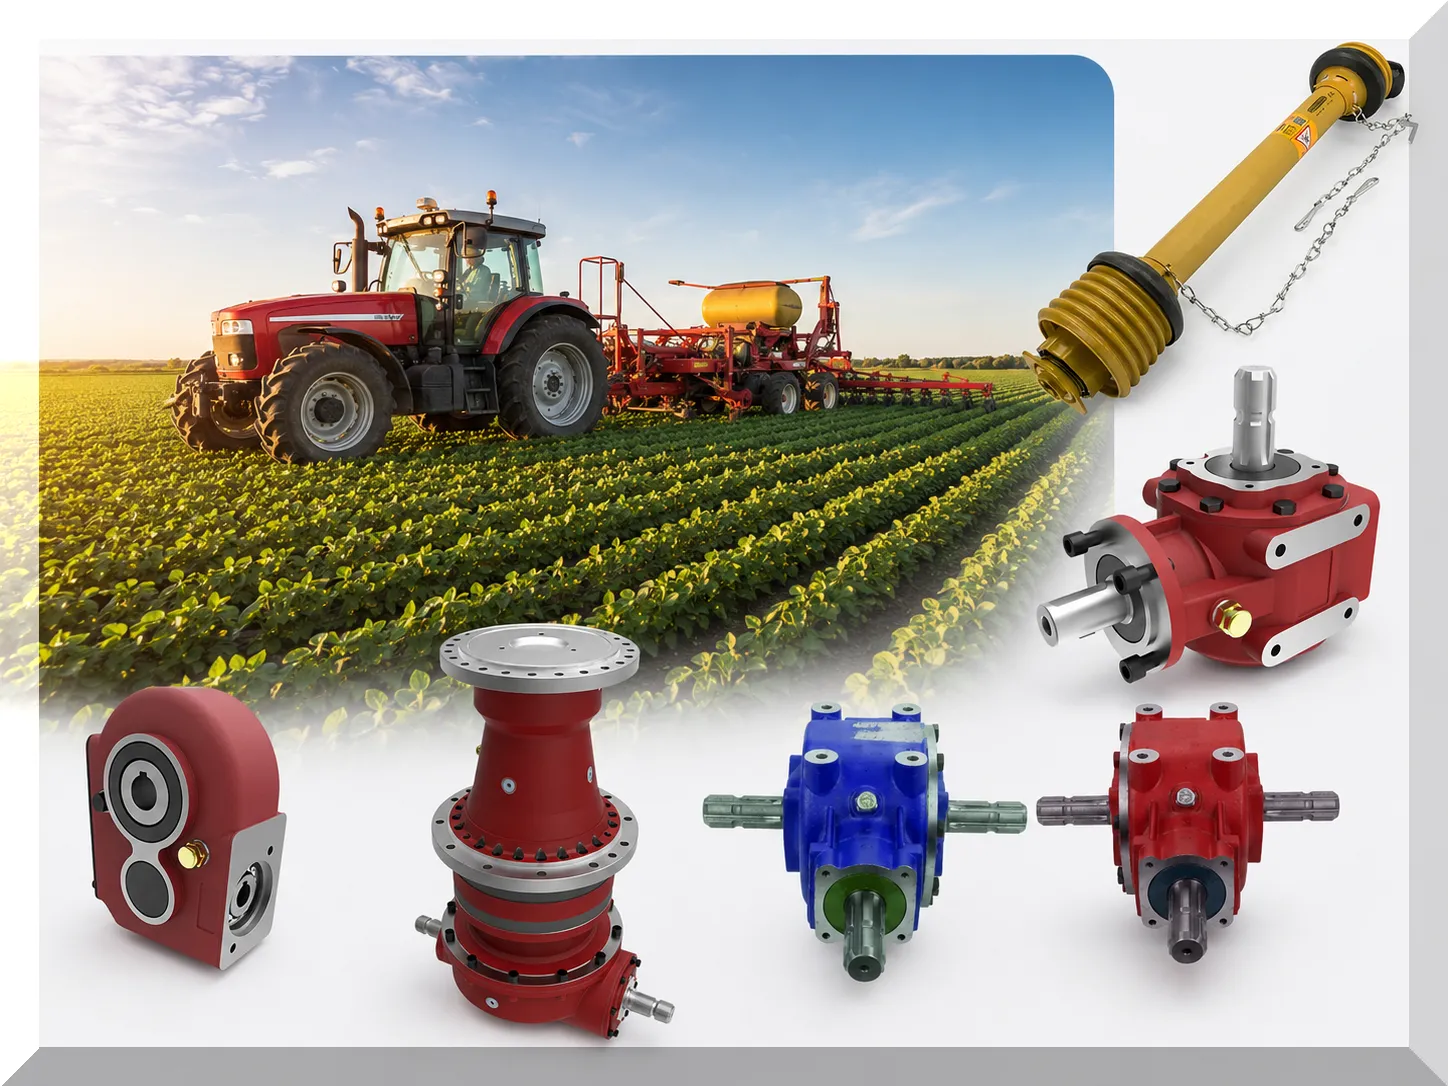
Valores de par de la caja de engranajes, dimensiones del eje de la toma de fuerza y estándares de acoplamiento: Especificaciones de la caja de engranajes agrícola y del eje de la toma de fuerza (PTO).
La longitud del eje de transmisión de la toma de fuerza, los límites del ángulo de la junta homocinética y el estado del protector de seguridad son igualmente críticos: un eje que llega al tope en compresión total o entra en contacto con el protector durante el giro genera cargas de choque en la caja de engranajes de la empacadora que aceleran el desgaste interno. Las especificaciones del eje de transmisión para esta aplicación se tratan en el Guía de dimensionamiento del eje de transmisión de la toma de fuerza y de la junta homocinética.
Verificación mínima del eje de la toma de fuerza: con la empacadora enganchada al máximo giro del tractor, verifique que el protector no roce con ningún componente y que el eje no toque fondo al comprimirse completamente en la sección telescópica.
Preguntas frecuentes: Solución de problemas del anudador de la empacadora cuadrada
¿Necesita una empacadora cuadrada que ate todas las pacas de forma fiable?
La serie 9YF utiliza dos anudadores tipo D en sus cinco modelos: diseño uniforme, mantenimiento uniforme y rendimiento uniforme. Indíquenos su cultivo principal y la potencia de su tractor, y le recomendaremos el modelo adecuado.
Empacado automático de cuerda de 460 × 360 mm
Gama de modelos de 40 CV a 99 CV
America Ever-Power Forage Baler Equipment INC. · 1401 21st ST STE R, Sacramento, CA 95811
Editor: Cxm


