
Come funziona l'annodatore per presse quadrate di tipo D
Il ciclo di annodamento a cinque fasi
Comprendere il ciclo di annodatura è il modo più rapido per diagnosticare un problema, perché ogni fase produce una specifica impronta di guasto. Quando si conosce il funzionamento del meccanismo in ogni fase, si sa esattamente in quale punto del ciclo si è verificato il guasto e quale componente ne è responsabile.
La fune passa dalla bobina attraverso il tenditore e l'ancora fino all'ago, pronta per il ciclo di imballatura.
Quando la balla raggiunge la lunghezza prestabilita, l'ago oscilla attraverso la camera trasportando il filo di spago per tutta la larghezza della balla.
La ghirlanda di tipo D ruota, afferra lo spago e forma un anello: questa è la fase più soggetta a guasti e il primo punto da ispezionare.
Una volta formato e fissato l'anello, la lama del coltello taglia il filo di spago in modo netto: un coltello smussato lascia un'estremità frastagliata.
L'espulsore spinge il nodo finito via dalla punta del rocchetto: la balla avanza e il ciclo si riavvia per la balla successiva.
Disposizione a doppio nodo
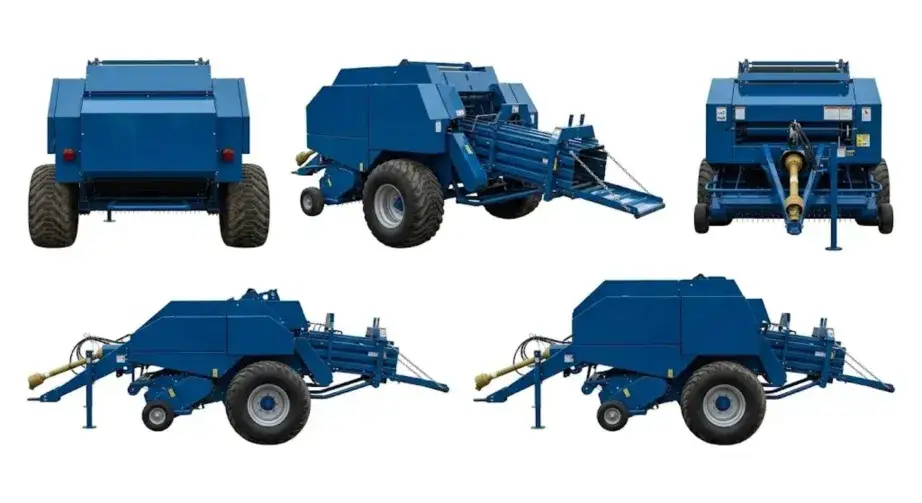
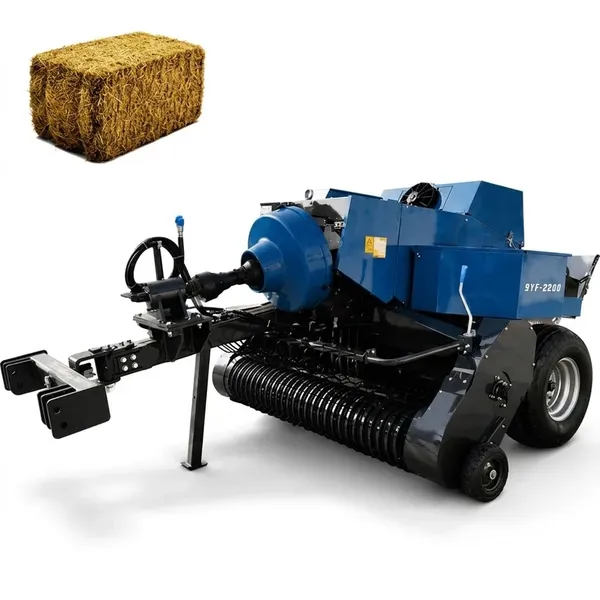
Tutti i modelli di pressa per balle quadrate 9YF utilizzano due annodatori di tipo D posizionati a uguale distanza lungo la larghezza della camera di pressatura di 460 mm. Entrambi gli annodatori devono completare il loro ciclo simultaneamente su ogni balla: un guasto su un lato produce una balla legata solo sul lato opposto, che in genere mantiene la sua forma con una manipolazione leggera ma collassa quando la singola corda viene tagliata per l'alimentazione. Quando si diagnostica un problema di nodo mancante, è importante stabilire tempestivamente se il guasto riguarda un solo annodatore o entrambi: questa distinzione restringe significativamente il campo delle possibili cause.
Le sei cause più comuni di nodi non riusciti
Un nodo mancato si definisce come un ciclo di imballatura completato in cui lo stantuffo termina la sua corsa e la balla avanza, ma non viene annodata alcuna corda nel punto in cui avrebbe dovuto formarsi il nodo. Sei cause sono responsabili della stragrande maggioranza dei casi di nodi mancati sul campo, elencate in ordine approssimativo di frequenza:
Ispezione del becco Knotter: cosa controllare e quando sostituirlo
Protocollo di ispezione visiva
Ispezionate entrambe le rondelle annodatrici all'inizio di ogni stagione di pressatura e dopo ogni sessione in cui si sono verificati nodi mancanti. L'ispezione richiede meno di due minuti per annodatrice ed elimina la causa più comune di guasti sul campo prima che vi costino le balle.
- Geometria della punta:La punta della roncola mantiene uno specifico profilo a uncino. Passa il pollice lungo la superficie della punta: dovrebbe risultare affilata e uniforme, senza punti piatti, crepe o scheggiature. Qualsiasi irregolarità nel profilo della punta compromette l'affidabilità della presa dell'anello.
- Modello di usura:Una banconota che funziona correttamente mostra usura solo sulla punta. L'usura che si estende lungo il corpo della banconota indica un disallineamento temporale: la banconota entra in contatto con il filo lungo la sezione sbagliata del suo arco di rotazione, il che suggerisce un problema alla camma piuttosto che alla banconota stessa.
- Test di presa della corda:Avvolgete un pezzo di spago della pressa attorno alla punta del becco e applicate una tensione moderata. Il becco dovrebbe aderire saldamente senza che l'anello scivoli. Un becco che permette all'anello di scivolare anche con una tensione moderata si romperà sul campo sotto la piena forza di compressione della balla.
- Soglia di sostituzione:Sostituire quando la punta presenta scheggiature, quando la prova di presa fallisce a tensione moderata o quando il modello di usura è progredito per più di 25% lungo il corpo della ghiera. Le ghiere sono economiche rispetto a una sessione di nodi mancati e balle rovinate.
Condizioni della lama del coltello
La lama taglia il filo di spago dopo la formazione dell'asola. Una lama smussata o scheggiata produce balle con estremità di corda sfilacciate che possono sfilacciarsi durante la movimentazione: il nodo appare completo al momento dell'espulsione, ma cede sotto sforzo. Per testare l'affilatura della lama, premere un filo di spago contro la lama e tirare. Una lama affilata taglia in modo netto con una leggera pressione; una lama smussata richiede un movimento a sega. Sostituire le lame che presentano arrotondamenti del filo o scheggiature visibili prima dell'inizio della stagione, anziché aspettare che si verifichino rotture sul campo.
Regolazione della tensione dello spago: trovare il giusto equilibrio
Come funziona il disco di tensione
Il disco di tensione su ciascun annodatore applica attrito allo spago mentre questo si muove verso il becco. Il carico della molla del disco determina la resistenza che lo spago incontra: un carico maggiore significa maggiore attrito e maggiore tensione dello spago sul becco. Le specifiche di tensione riportate nel manuale d'uso indicano un intervallo di impostazione in base al tipo di coltura e al diametro dello spago utilizzati. Questa impostazione interagisce con la densità della balla: una balla più densa richiede una maggiore tensione dello spago per mantenere la stabilità dell'anello durante il ciclo dell'annodatore.
- L'anello di spago scivola via dalla ghiandola prima che il coltello entri in azione.
- La balla è stata espulsa con le estremità della corda allentate ma senza nodo.
- Tracce di spago dietro la balla nel campo
- Si forma un nodo che si scioglie sotto un leggero carico di manipolazione.
- Nodo stretto e pulito su ogni balla in modo costante
- Le estremità della corda sono tagliate in modo netto, senza sfilacciature.
- La balla mantiene la forma rettangolare quando è impilata
- Entrambi i nodi sono eseguiti allo stesso livello qualitativo
- Lo spago si spezza nel punto del nodo anziché essere tagliato.
- Fili rotti all'interno dell'alloggiamento del legatore
- Consumo eccessivo di spago per balla
- Le borchie Knotter mostrano un'usura accelerata sulla punta.
Impostare una tensione uguale su entrambi gli annodatori
Entrambi i dischi di tensione devono essere impostati allo stesso valore. Una tensione non uniforme tra i due annodatori produce una legatura asimmetrica delle balle: un lato è teso e compatto, l'altro è allentato, causando la deformazione della balla verso il lato allentato durante lo stoccaggio. Questo è un errore di impostazione comune quando un annodatore viene riparato senza ripristinare l'altro alla stessa impostazione. Dopo qualsiasi regolazione della tensione, eseguire almeno cinque balle di prova e confrontare le due legature con la corda prima di riprendere la produzione a pieno regime.
Verifica con balle di prova
Dopo qualsiasi regolazione della tensione, la corretta procedura di verifica consiste nell'imballare un breve tratto di andana e tirare a mano i nodi. Un nodo correttamente tensionato si stringe ulteriormente quando viene tirato: non scivola né si scioglie con una moderata forza manuale. Un nodo allentato scivola quando viene tirato. Un nodo formato da una corda eccessivamente tesa risulta fragile all'estremità tagliata e potrebbe rompersi anziché stringersi sotto carico.
Ispezione del percorso in spago: rimozione di inceppamenti, pieghe e detriti.
Ispezione completa del percorso — Dalla bobina alla fatturazione
Il percorso dello spago parte dalla bobina, attraversa diversi occhielli di guida, circonda il disco di tensione, passa attraverso l'ago e arriva al meccanismo di annodatura. Qualsiasi punto di questo percorso in cui l'attrito aumenta inaspettatamente può causare un problema di qualità del nodo che sembra un guasto meccanico ma in realtà è un problema di manutenzione. Ispezionare l'intero percorso all'inizio di ogni giornata di imballaggio:
- Portarocchetto:Verificate che la bobina ruoti liberamente sul suo supporto. Una bobina che si inceppa o si blocca crea picchi di tensione intermittenti lungo il percorso, provocando rotture casuali dei nodi che non hanno una causa precisa e sono difficili da diagnosticare senza prima escludere questa possibilità.
- Occhielli guida:Ogni occhiello deve essere liscio e privo di bave, ruggine o residui di colture. Utilizzare una sonda di legno (non di metallo) per rimuovere i residui di colture dagli occhielli: uno strumento metallico può creare proprio la bava che causerà problemi in futuro.
- Disco di tensione:Rimuovere eventuali residui di paglia, semi di erbe infestanti o materiale vegetale compresso attorno al disco e alla sua molla. Un disco che non riesce a chiudersi completamente a causa dell'accumulo di materiale fornisce una tensione inferiore a quella indicata dalla regolazione della molla, producendo una corda sottotensione nell'annodatore anche quando la molla sembra essere regolata correttamente.
- Occhio dell'ago:L'ago trasporta lo spago attraverso la camera di pressatura ad ogni ciclo. La sua cruna deve essere liscia: qualsiasi ruvidità o accumulo di residui aumenta l'attrito nel momento critico in cui lo spago deve scorrere liberamente per consentire al rocchetto di formare l'asola. Pulire la cruna con un panno pulito all'inizio di ogni sessione.
Umidità e spago di sisal
Se si utilizza spago di sisal (fibra naturale), è importante sapere che il sisal si gonfia quando è bagnato e si contrae quando è asciutto. Lo spago utilizzato in condizioni di umidità – come durante la pressatura mattutina, in andane umide di rugiada o in climi umidi – si gonfia leggermente negli occhielli di guida e nel percorso del disco di tensione, aumentando significativamente l'attrito senza alcuna modifica alle impostazioni della macchina. Se le prestazioni dell'annodatore sono affidabili in condizioni asciutte pomeridiane ma scarse durante le sessioni di pressatura mattutine, la causa probabile è l'umidità dello spago. Il passaggio allo spago di polipropilene, che non si gonfia con l'umidità, risolve il problema senza bisogno di regolazioni meccaniche.
Albero a camme Knotter e fasatura: quando è necessaria una regolazione meccanica
Cosa controlla la camma
La camma è un lobo in acciaio temprato che ruota con l'albero principale dell'annodatore e aziona la rotazione della ghiera tramite un braccio di trascinamento. Il profilo della camma determina esattamente quando, nel ciclo di oscillazione dell'ago, la ghiera inizia la sua rotazione. La finestra temporale è ristretta: la ghiera deve iniziare a ruotare nel preciso istante in cui l'ago presenta il filo nella posizione corretta per la presa. Una camma usurata sul bordo anteriore produce una ghiera che ruota in ritardo; una camma usurata sul bordo posteriore produce una ghiera che ruota in anticipo. Entrambe causano nodi mancati attraverso meccanismi diversi.
Identificazione dell'usura della camma
L'usura della camma è in genere visibile come una zona piatta o una depressione lucida sulla superficie del lobo dove scorre il braccio del seguace. Questa ispezione richiede la rimozione della piastra di copertura del nodo per accedere alla camma. Con il nodo fermo, ruotare lentamente l'albero principale a mano e osservare il movimento del braccio del seguace: quest'ultimo dovrebbe sollevarsi e abbassarsi senza intoppi o appiattimenti sul lobo della camma. Qualsiasi sezione piatta sul lobo rappresenta una perdita di durata della fasatura e deve essere misurata rispetto alla tolleranza del produttore prima di decidere se sostituirla.
Regolazione della fasatura vs. sostituzione dei componenti
L'usura della camma può essere in parte compensata regolando la posizione del braccio di spinta, anticipando di fatto la fasatura per compensare il profilo usurato del bordo d'attacco. Questa regolazione è descritta nel manuale d'uso e deve essere eseguita prima di sostituire la camma. Tuttavia, la regolazione ha un intervallo limitato. Quando l'usura della camma supera il limite di regolazione, la sostituzione è la soluzione corretta: il funzionamento continuato con una camma gravemente usurata produce nodi mancati intermittenti che non possono essere corretti in modo affidabile con altre regolazioni.
Rottura dello spago: un problema diverso dai nodi mancati.
Rottura o mancata: come distinguere
Un nodo mancato lascia una balla con estremità di corda penzolanti: la corda ha completato il ciclo ma non ha formato un nodo. La rottura dello spago lascia una balla con uno o entrambi i lati completamente scoperti e un'estremità di corda da qualche parte all'interno dell'alloggiamento o della camera dell'annodatore: la corda si è rotta prima di completare il ciclo. Questa distinzione è importante perché hanno cause e soluzioni diverse.
Verificare il punto di rottura: una rottura nel punto del nodo indica una tensione eccessiva o una resistenza del filo insufficiente per la densità della balla prodotta. Una rottura nel percorso tra la bobina e l'ago indica un bordo tagliente, una piega dovuta a un groviglio della bobina o un punto debole nel filo causato da umidità o danni da raggi UV. Una rottura in corrispondenza della cruna dell'ago indica una bava sulla cruna o un problema di geometria del percorso del filo.
Valutazione della resistenza dello spago e densità della balla
Lo spago per presse è classificato in base alla resistenza al nodo, in genere 110 kg, 130 kg o 165 kg per applicazioni con presse quadrate di piccole dimensioni. La classificazione corretta dipende dalla densità e dal peso della balla che si sta producendo. Con una densità standard di fieno in una balla da 20-25 kg, uno spago con una classificazione di 110 kg è sufficiente. Con impostazioni ad alta densità, come una balla di stocchi di mais o erba medica da 35-40 kg, il requisito di resistenza al nodo aumenta e uno spago con una classificazione inferiore a quella richiesta si spezzerà nel punto del nodo sotto la forza di compressione. Se lo spago si rompe regolarmente nel punto del nodo in balle pesanti, verificare la classificazione dello spago rispetto alle raccomandazioni del produttore per l'impostazione di densità in uso prima di sostituire i componenti meccanici.
Balle espulso senza legaccio: fasi della diagnosi sul campo.
Interventi immediati sul campo
Quando una balla viene espulsa senza corda – non per un nodo mancato, ma completamente spoglia – il primo passo è disinnestare immediatamente la presa di forza. Non continuare a imballare. Un guasto che causa l'espulsione di una balla senza corda indica che l'alimentazione di spago a uno o entrambi i nodi è stata completamente interrotta durante il ciclo. Continuare a imballare senza risolvere il problema produce una serie di balle senza corda e potenzialmente un groviglio di spago allentato nel meccanismo della camera.
- Disinserire la presa di forza e arrestare il trattore.
- Controlla entrambi i portarocchetti: uno dei due è vuoto o il filo è aggrovigliato?
- Seguite il percorso della corda dalla bobina su entrambi i lati: dove termina la continuità?
- Controlla all'interno dell'alloggiamento dell'annodatore per verificare la presenza di un groviglio o di una rottura della corda.
- Se il percorso è libero, controlla l'ago: si è piegato o ha percorso una corsa incompleta?
- Reinfilare il lato interessato seguendo lo schema di filettatura del manuale d'uso.
- Eseguire tre balle di prova a velocità ridotta prima di riprendere la produzione.
Un lato contro entrambi i lati nudi
Un lato legato, un lato scoperto: problema specifico di uno dei due annodatori - verificare il percorso dell'annodatore, il beccuccio e la camma singolarmente. Entrambi i lati scoperti: suggerisce che l'ago non ha completato la sua corsa in questo ciclo di balla, che l'albero motore principale dell'annodatore presenta un problema o che il meccanismo di sgancio che attiva il ciclo di annodatura alla fine della lunghezza della balla non si è innestato. Il meccanismo di sgancio è controllato dalla ruota a stella - verificare che la ruota a stella ruoti liberamente e che il suo seguace della camma entri in contatto correttamente con la leva di sgancio.
Manutenzione preventiva: cosa controllare prima di ogni sessione
Lista di controllo giornaliera pre-imballaggio (10 minuti)
- ☐Ispezionare visivamente entrambe le punte del becco del nodoso: non devono presentare scheggiature o arrotondamenti.
- ☐Pulire tutti gli occhielli di guida e il disco di tensione dai residui di coltivazione della sessione precedente.
- ☐Controlla il livello di entrambe le bobine: non iniziare mai a lavorare su un campo con meno di metà bobina rimanente.
- ☐Verificare la compressione della molla del disco di tensione su entrambi i nodieri: impostazione uguale su entrambi i lati
- ☐Prima di innestare la presa di forza, far scorrere manualmente l'ago lungo tutta la sua corsa, verificando il libero movimento.
- ☐Imballare le prime 5 balle a velocità ridotta e ispezionare tutti i nodi prima di procedere alla massima velocità sul campo.
Servizio annuale pre-stagionale
- ☐Rimuovere entrambe le piastre di copertura dell'annodatore e pulire l'intero meccanismo.
- ☐Ispezionare e sostituire le alette annodatrici che presentano segni di usura sulla punta.
- ☐Sostituisci le lame dei coltelli: installa lame nuove prima di ogni stagione, anziché testare quelle vecchie.
- ☐Ispezionare la superficie del lobo della camma per individuare eventuali punti piatti o zone di usura lucidate.
- ☐Lubrificare tutti i punti di snodo dell'annodatore, i bracci dell'ago e il perno della camma secondo il programma del manuale dell'operatore.
- ☐Rimuovi lo spago da entrambe le bobine e conservalo al chiuso; non lasciare mai lo spago sulla macchina tra una stagione e l'altra.
Riferimenti per la trasmissione della presa di forza e il cambio per la configurazione della pressa per balle quadrate
La corretta lunghezza dell'albero della presa di forza, le specifiche della frizione di sicurezza e la coppia nominale del riduttore prevengono guasti da sovraccarico che sollecitano eccessivamente l'intera trasmissione della legatrice. Verificare questi parametri quando si collega una pressa a un nuovo trattore o dopo qualsiasi sostituzione di un componente della trasmissione.
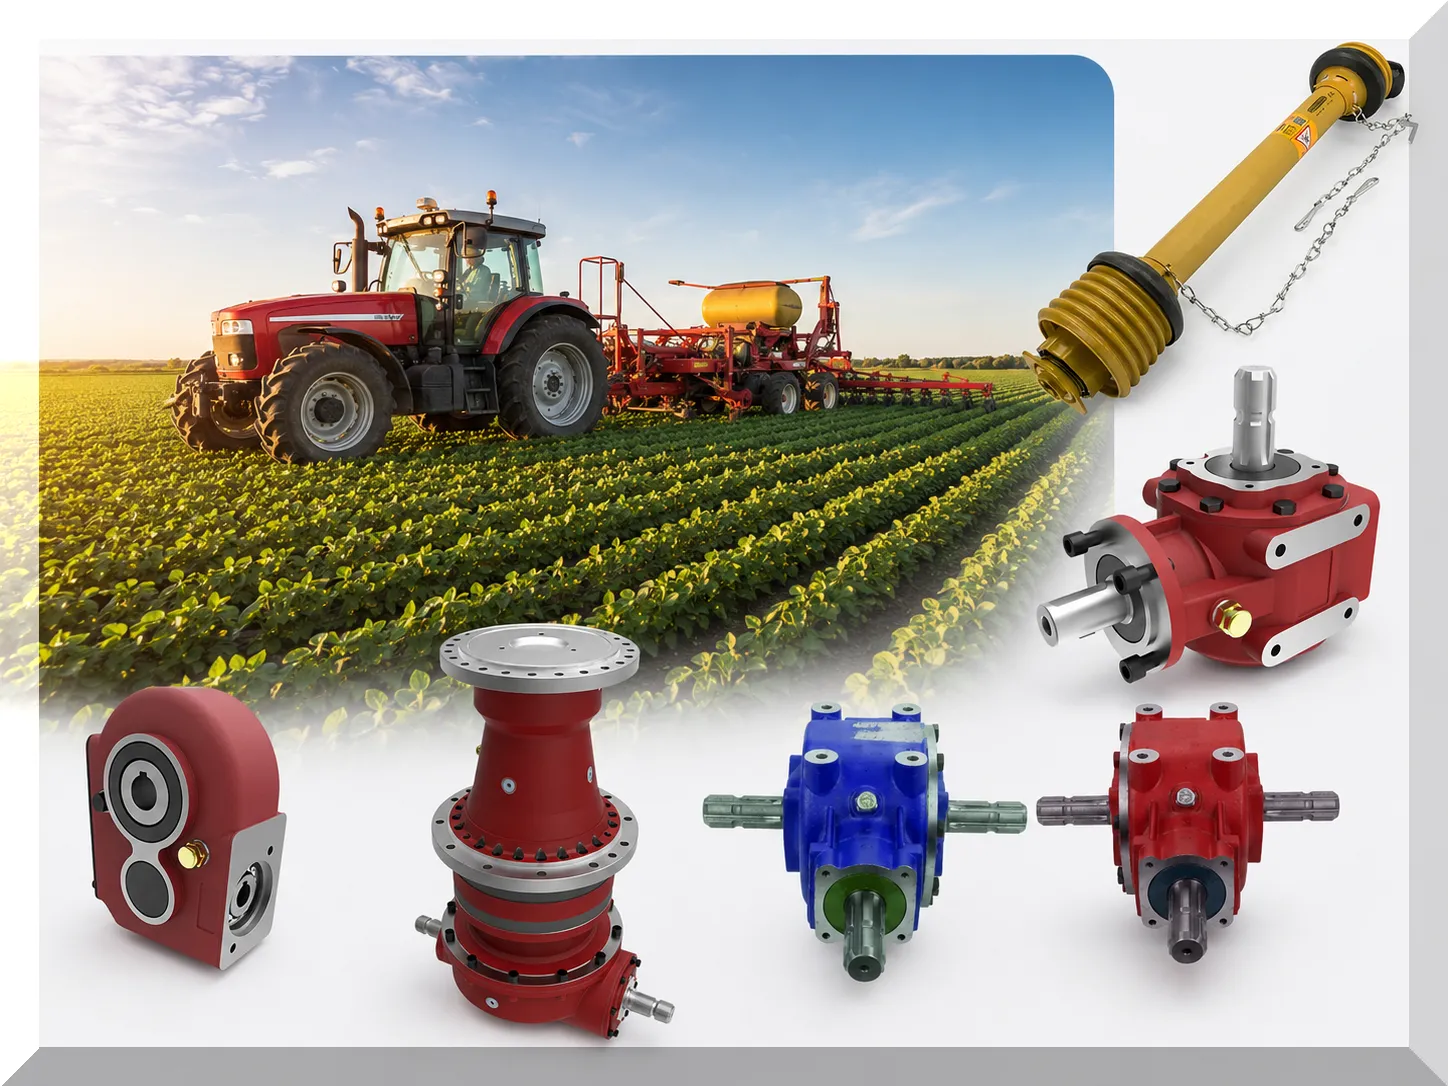
Valori di coppia del riduttore, dimensioni dell'albero della presa di forza e standard di accoppiamento: Specifiche del riduttore agricolo e dell'albero cardanico
La lunghezza dell'albero di trasmissione della presa di forza, i limiti dell'angolo del giunto omocinetico e le condizioni dello schermo di sicurezza sono altrettanto critici: un albero che tocca il fondo in piena compressione o che entra in contatto con lo schermo durante la sterzata genera carichi d'urto sul riduttore della pressa che accelerano l'usura interna. Le specifiche dell'albero di trasmissione per questa applicazione sono trattate nel documento Guida al dimensionamento dell'albero di trasmissione della presa di forza e del giunto omocinetico.
Controllo minimo dell'albero cardanico: con la pressa agganciata al massimo numero di giri del trattore, verificare che la protezione non interferisca con i componenti e che l'albero non tocchi il fondo nella sezione telescopica in caso di massima compressione.
Domande frequenti — Risoluzione dei problemi dell'annodatore della pressa per balle quadrate
Hai bisogno di una pressa per balle quadrate che leghi in modo affidabile ogni balla?
La serie 9YF utilizza due annodatori di tipo D su tutti e cinque i modelli: design uniforme, requisiti di manutenzione uniformi, prestazioni costanti. Comunicaci la tua coltura principale e la potenza del trattore e ti consiglieremo il modello più adatto.
pressa automatica per balle di corda 460×360mm
Gamma di modelli da 40 CV a 99 CV
America Ever-Power Forage Baler Equipment INC. · 1401 21st ST STE R, Sacramento, CA 95811
Redattore: Cxm


