Yağlama Kılavuzu · Tüm 9YF Modelleri · Gresleme Noktaları, Zincir Yağı ve Şanzıman Yağı
Kare Balya Makinesi Yağlama Kılavuzu ve Gresleme Noktaları
Doğru yağlama, balya makinesi bileşenlerinin ömrünü belirleyen en önemli faktördür. Her kullanımda yağlanan bir toplama göbeği yatağı 25.000-35.000 balya ömrüne sahiptir; aynı yatak sezon başında bir kez yağlandığında 8.000-12.000 balyada arızalanır. Bu kılavuz, 9YF serisindeki her yağlama noktasını kapsar: her biri için doğru yağ türü, aralık, ihmal edildiğinde ne olacağı ve operatörün makinenin doğru şekilde yağlandığına inanmasına rağmen makine ömrünü kısaltan yaygın hatalar.
İçerik: gres tipi seçimi · bölgelere göre yağlama noktalarının yerleri · günlük, haftalık ve yıllık aralıklarla yağlama · zincir yağlaması · şanzıman yağı · yağlama hataları
Yağ Türü Seçimi: Yanlış Yağ Kullanmak, Hiç Yağ Kullanmamak Kadar Kötü Olabilir
Her gres türü birbirinin yerine kullanılamaz. Bir bağlantı parçasında yanlış gres türü kullanmak, gresin bozulmasına, conta hasarına veya yük altında yetersiz film mukavemetine neden olabilir; bu da belirtilen gresin izin verdiğinden daha hızlı aşınmaya yol açar. 9YF serisi iki ana yağlama kategorisi kullanır:
EP Lityum Kompleks Gres Yağı — NLGI 2. Sınıf
Balya makinesindeki tüm rulman ve pivot bağlantı parçaları için
EP = Aşırı Basınç Katkısı. Bu isteğe bağlı değildir; normal çalışma sırasında manyetik göbek yatakları ve piston kılavuz rayları önemli şok yüklemesine maruz kalır. EP katkısı olmadan, gres filmi en yüksek yük altında kırılır ve yüzeyler metal-metal temasına uğrar. Standart otomotiv lityum gresi EP katkı maddeleri içermez ve bu yük noktalarında yeterli film mukavemeti sağlamaz.
2. Sınıf = Orta kıvamda. Atölye sıcaklığında gres nipellerinden akacak kadar ince; rulmanlarda yerinde kalacak ve çalışma sırasında sızmayacak kadar kalın. 1 veya 3 numaralı sınıflar bazen belirli noktalar için belirtilir - farklı bir sınıf gerekiyorsa, kullanım kılavuzunu aynen izleyin.
Hafif Makine Yağı veya Zincir Yağı
Sadece açık zincirler için geçerlidir — rulman bağlantıları için uygun değildir.
Açık tahrik zincirleri gres değil, yağ ile yağlanmalıdır. Açık zincire uygulanan gres, mahsul saplarını ve toprak parçacıklarını çeker; bu parçacıklar gres içine gömülerek aşındırıcı bir macun oluşturur ve zincir makaralarını ve dişlilerini hiç yağlama yapılmamasına göre daha hızlı aşındırır. Hafif makine yağı, kullanılmış motor yağı veya özel zincir yağı, zincir makarası-pim arayüzüne nüfuz eder ve içeriden yağlama sağlar. Dış plakalara değil, makara yüzeyine uygulayın.
Kapalı yağ banyolu zincir sistemleri için: Her sezon öncesi bakımda yağ seviyesini kontrol edin ve belirtilen yağ türüyle tamamlayın. Yağ banyolu sistem günlük bakım gerektirmez, ancak seviye yıllık olarak teyit edilmelidir.
Yağ Uyumluluğu Uyarısı
Farklı gres türleri genellikle uyumsuzdur; bunların karıştırılması, gres karışımının yumuşamasına ve yük taşıma kapasitesini kaybetmesine neden olabilir. Eski gresi boşaltmadan asla farklı bir gres türünü bağlantı parçasına pompalamayın. Boşaltmak için: eski gres bağlantı parçasının etrafından veya contadan dışarı çıkana kadar yeni gresi pompalayın. Uyumsuz kombinasyonlar şunlardır: lityum ve kalsiyum sabunlu gresler ve standart lityum ve lityum kompleks gresler. Şüphe duyduğunuzda, makinenin kullanım ömrü boyunca aynı marka ve tipte EP lityum kompleks 2. sınıf gres kullanın.
Bölgeye Göre Yağlama Bağlantı Noktalarının Konumları
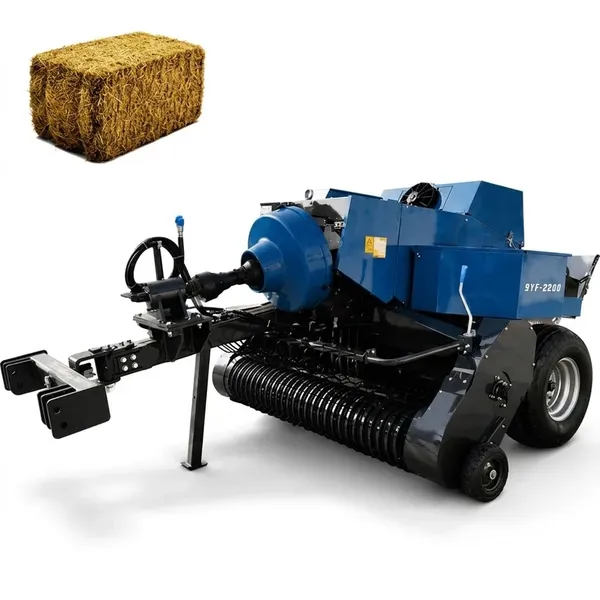
9YF serisi balya makinelerinde, modele bağlı olarak toplam yağlama noktası sayısı 22 ile 36 arasında değişmektedir. Belirli modeliniz için kesin sayı ve konum şeması için kullanım kılavuzunuza bakın. Aşağıdaki bölgeler tüm standart yağlama noktası konumlarını kapsamaktadır:
Bölge 1 — Düğümleme Mekanizması4-6 prova · Her seans
Kam takip kolu pivotu (×2): Düğümleme işleminin her iki tarafında, genellikle koruyucunun dış tarafında birer tane bulunur.Her oturum
Bill kanca şaft ucu yatağı (×2): Her iki tarafta birer tane, düğümleme çerçevesine gömülü olarak yerleştirilmiştir.Her oturum
İğne kolu pivotu (×2): İğne kolunun tahrik bağlantısına bağlandığı tabanında.Her 8 saatte bir
Bölge 2 — Toplama Makarası4-6 bağlantı parçası · Göbekler için her seans
Pikap göbek rulmanları (×2): Alma makarası borusunun her iki ucunda birer tane. Makinenin tamamındaki en yüksek öncelikli bağlantı noktalarıdır - bunları asla atlamayın.Her oturum
Kam takipçisi pivotu (algılama kamı, ×1–2): Tırmık geri çekme zamanlamasını kontrol eder. Genellikle sağ taraftaki toplama plakasının iç kısmında bulunur.Her 8 saatte bir
Ölçüm tekerleği aksı pivotu (×2): Pikap yüksekliği ayar göstergesi tekerlek aks braketlerinde.Haftalık
Bölge 3 — Çatal Besleyici ve Paketleyici4-8 seans · Her 8 saatte bir
Çatal besleyici ana pivotu (×1–2): Çatal kolunun, ürünü toplama noktasından hazne girişine doğru iten ana taşıma noktası.Her 8 saatte bir
Packer'ın kol döndürme hareketleri (×2–4): Ayrı bir paketleme mekanizmasına sahip modellerde, genellikle her iki tarafta 2 kol pivotu bulunur.Her 8 saatte bir
Çatal besleyici tahrik eksantrik yatağı (×1): Tahrik bağlantısının çatal koluna bağlandığı yer.Her 8 saatte bir
Bölge 4 — Piston ve Ana Yol4-8 prova · Haftada bir ila 8 saat
Biyel kolu yatakları (biyel kolu başına 2 adet, bazı modellerde 2 biyel kolu): Krank mili ucunda ve biyel kolunun piston ucunda. Yüksek yük taşıma kapasitesine sahip bağlantı elemanları.Her 8 saatte bir
Piston kılavuz rayları: Çoğu modelde, gres yağı rayı çıkıntıları yerine ray yüzeylerine uygulanır; üst ve alt yüzeylere gres yağı sürmek için bir fırça veya bez kullanın.Haftalık
Ana tahrik mili yatağı (×2): Ana tahrik milinin çerçeve yan plakalarından geçtiği yer. Kritik yük taşıma noktası.Her 8 saatte bir
Bölge 5 — Çerçeve Pivotları ve Yıldız Çarkı4-6 prova · Haftalık
Yıldız tekerlek yatağı (×1): Balya uzunluğu ölçüm tekerleğinin pivot yatağı. Sert bir yıldız tekerlek kaymaya ve tutarsız balya uzunluğuna neden olur.Haftalık
Zincir gerdirme pivotu (×1): Bu, çalışma sırasında zincirdeki sapma değiştikçe yaylı gerdiricinin hareket etmesine olanak tanır.Haftalık
Dil bağlantısı pivotu (×1): Balya makinesinin traktöre göre tarladaki engebeleri takip etmesini sağlayan yatay pivot.Haftalık
Balya oluğu pivotu (×2): Balya çıkış oluğunun ana çerçeveye bağlandığı ve oluk kolunun balya fırlatma yükü altında döndüğü yer.Haftalık
Ana Yağlama Programı — Hızlı Referans
| Aralık |
Bağlantı parçaları |
Yağlayıcı |
Başarısızlık Nasıl Görünür? |
| Her oturum |
Alıcı göbek yatakları (×2), düğümleyici kam takipçisi pivotları (×2), kanca şaft yatakları (×2), açık tahrik zinciri |
EP Lityum #2 + zincir yağı |
1-2 sezon içinde rulman arızası; kuru kam takipçilerinden kaynaklanan bağlantı hataları |
| Her 8 çalışma saatinde bir |
İğne kollu pivotlar, çatal besleyici pivotları, paketleyici kol pivotları, biyel kolu yatakları, ana tahrik mili yatakları |
EP Lityum #2 |
İğne kolunun sertleşmesi nedeniyle zamanlama kayması; besleme mekanizması aşınması; biyel kolu vuruntusu |
| Haftalık veya her 5 seansta bir |
Yıldız tekerlek yatağı, zincir gerdirme mili, ölçü tekerleği milleri, dil bağlantı mili, balya oluğu milleri, piston kılavuz rayları |
EP Lityum #2 |
Sertleşmiş yıldız tekerlek nedeniyle tutarsız balya uzunluğu; yağlanmamış çerçeve pivotlarından kaynaklanan artan aşınma. |
| Yıllık (sezon öncesi bakım) |
Tüm bağlantı noktalarının tam kontrolü, şanzıman yağı seviyesinin kontrolü ve gerekirse yağ değişimi. |
EP Lityum #2 + dişli yağı |
Sezon boyunca kaçırılan prova seanslarından kaynaklanan toplam aşınma. |
Zincir Yağlaması: Doğru Yöntem
Açık zincirler greslenmemeli, yağlanmalıdır. Bu nokta sıklıkla yanlış anlaşılmaktadır; tarlaya gres tabancasıyla giden operatörler, tozlu bir tarım ortamında zincire gres sürmenin verimsiz olduğunu fark etmeden, zincir kuru göründüğünde bazen gres sürerler.
Yanlış: Açık zincire gres sürmek
Yağ, zincir makarası-pim arayüzüne nüfuz edemeyecek kadar kalındır. Dış yüzeylerde birikir ve hemen talaşları çeker. Ortaya çıkan aşındırıcı macun, makaraları ve dişlileri aşındırır. Ayrıca zincirin aşınma uzaması açısından incelenmesini imkansız hale getirir.
Doğru: Açık zincirde hafif yağ
Her bir bağlantının makara yüzeyine hafif yağ uygulayın. Yağ, makara-pim arayüzüne nüfuz eder ve aşınmanın gerçekten meydana geldiği noktada aşınmayı azaltır. Fazla yağ temiz bir şekilde damlar. Yağa çekilen herhangi bir talaş, kalın bir gres taşıyıcısına gömülmez.
Uygulama yöntemi: PTO devreden çıkarılmış ve mekanizma sabit haldeyken, zincir elle yavaşça döndürülürken, yağ tenekesi veya fırça kullanarak zincire yağ uygulayın. Alternatif olarak, aerosol formundaki zincir yağlayıcı spreyler bağlantı noktalarına etkili bir şekilde nüfuz eder ve saha uygulaması için pratiktir. Her seans başlangıcında, devreye almadan önce uygulayın.
Şanzıman Yağı: Özellikleri, Seviyesi ve Değişim Aralığı
Doğru Yağ Spesifikasyonu
9YF modellerinin her birinin kullanım kılavuzunda şanzıman yağı özellikleri belirtilmiştir; genellikle SAE 90 GL-4 veya GL-5 şanzıman yağı veya özel bir endüstriyel şanzıman yağı kullanılır. Şanzıman yağı yerine motor yağı kullanmayın. Motor yağlarında, balya makinesi mekanizmasının yük tepelerinde dişli koruması için gerekli olan yüksek basınç katkı maddeleri bulunmaz. Kullanım kılavuzunda özellikle izin verilmedikçe otomatik şanzıman yağı kullanmayın.
Seviye Kontrolü
Şanzımanda, modele bağlı olarak, seviye kontrol tapası (genellikle doğru dolum seviyesinde kasanın yan tarafında) veya yağ seviye çubuğu bulunur. Makine düz bir zeminde iken, yıllık sezon öncesi bakımda seviyeyi kontrol edin. Seviye işaretinin altında yağ olması, şanzımanın yetersiz yağ ile çalıştığı anlamına gelir; seviye tapasından yağ akana kadar doğru yağ türünü doldurma tapasından ekleyin. Aşırı doldurma, şanzımanın köpürmesine ve yağın yağlama özelliğinin kaybolmasına neden olur.
Değişiklik Aralığı ve Koşul Kontrolü
Kullanım kılavuzuna göre yağ değişim aralığı genellikle 100-200 çalışma saatinde veya 3-5 sezonda bir, hangisi önce gelirse. Sezon öncesi seviye kontrolünde, küçük bir yağ örneğini beyaz bir beze boşaltın. Altın sarısı ila koyu kehribar rengi ve partikül içermiyorsa: kabul edilebilir. Sütlü veya sulu görünüm: arızalı bir contadan kaynaklanan su kirlenmesi - hemen değiştirin ve kaynağı araştırın. Bezde metal parçacıkları görünüyorsa: iç aşınma - sezon öncesinde şanzımanı kontrol edin. Keskin kokulu koyu siyah yağ: aşırı ısınmadan oksitlenmiş - değiştirin ve şanzımanın neden ısındığını araştırın.
Balya Makinesinin Ömrünü Kısaltan Yaygın Yağlama Hataları
HATA1
EP lityum kompleks yerine otomotiv tekerlek rulman gresi kullanmak. Standart tekerlek yatağı gresi, NLGI Sınıf 2 lityum sabunudur ancak aşırı basınç katkı maddesi içermez. Görünümü ve dokusu EP gresine tamamen benzer. Fark sadece yük altında ortaya çıkar; yüksek yük altındaki bağlantı noktalarında film kırılır ve metal-metal teması meydana gelir. Yüksek yük altındaki balya makinesi bağlantı noktalarında herhangi bir gres kullanmadan önce etikette "EP" ibaresini mutlaka kontrol edin.
HATA2
Zinciri yağlamak yerine greslemek. Yukarıda detaylı olarak açıklandığı gibi, açık zincirlere sürülen gres, mahsul artıklarından aşındırıcı bir macun oluşturur. Daha önce açık bir zincire gres sürdüyseniz, yeni yağlanmış bir yüzeyde gres ve saman karışımından oluşan aşındırıcı karışımı önlemek için yağlama işlemine geçmeden önce zinciri çözücü ile temizleyin.
HATA3
Rulmanların aşırı yağlanması. Rulman boşluğuna çok fazla gres pompalamak ve contanın gres sızdırmaya başlamasına neden olmak "daha fazla yağlama" anlamına gelmez; bu, contaya zarar vermektir. Aşırı gres basıncı, dudak contasını deforme ederek gresin dışarı çıkmasına ve su ile kirin içeri girmesine neden olur. Son yağlama seansında yağlanmış bir bağlantı parçası için gres tabancasıyla bir veya iki vuruş yeterlidir; birkaç seans yağlanmamış bir bağlantı parçası için ise üç ila dört vuruş yeterlidir.
HATA4
Günlük listede yer almayan "küçük" işleri atlamak. Çatal besleyici pivotları ve çerçeve pivotları haftalık aralıklarla yağlanır; bunun bir nedeni var: Yağlanmaya ihtiyaç duyarlar, ancak daha seyrek. Sadece günlük yağlama yapan işletmeler, haftalık yağlamayı sürekli olarak atladıkları için bu parçaların erken aşındığını görürler. Haftalık yağlama programını unutmak kolay ise, işletme sezonunun ortasında haftalık yağlama için bir takvim hatırlatıcısı ayarlayın.
HATA5
Farklı yağ türlerini karıştırmak. Eski gresi boşaltmadan bir bağlantı noktasına farklı bir marka veya tipte gres eklemek, uyumsuz bir karışım oluşturabilir. Bu durum, özellikle makine ikinci el olarak satın alındığında ve yağlama geçmişi bilinmediğinde sorun teşkil eder; daha önce kullanılan gres tipini doğrulayamıyorsanız, doğru yağlama programını oluşturmadan önce tüm erişilebilir bağlantı noktalarını yeni gresle boşaltın.
HATA6
Yağlama tabancasını makinenin üzerinde değil, atölyede saklamak. Eğer gres tabancası atölyede ve balya makinesi tarlada ise, günlük gresleme adımı atlanmış olur. Gres tabancasını makine üzerinde tutun; ya çekme çubuğundaki bir alet kutusunda ya da makine çerçevesine takılı özel bir tutucuda. Bu tek lojistik değişiklik, pratikte günlük gresleme ihmallerinin çoğuna neden olan engeli ortadan kaldırır.
PTO Tahrik Mili Yağlaması
PTO tahrik milinde, mil konfigürasyonuna bağlı olarak genellikle 2-4 adet olmak üzere, CV mafsal bağlantı noktalarında özel gres nipelleri bulunur. Bunların sezon öncesi bakımında yıllık olarak yağlanması gerekir. Bunlar, traktör PTO yağlamasından ve balya makinesi mekanizması yağlamasından ayrıdır. Tam özellikler: PTO tahrik mili ve CV mafsalı boyutlandırma kılavuzu.
Sıkça Sorulan Sorular — Kare Balya Makinesi Yağlaması
Bir gres nipeli gres alıp almadığını veya tıkalı olup olmadığını nasıl anlarım?+
Gresleme işlemini doğru şekilde kabul eden bir bağlantı parçası, makul sayıda pompa darbesinden sonra bileşen contasının etrafında veya hareketli yüzeyler arasındaki birleşim yerinde gresin görünmeye başladığını gösterir. Gresleme işlemini kabul etmeyen bir bağlantı parçası (gres tabancası pistonu hareket etmiyorsa veya kolu aşırı güç gerektiriyorsa), ya bağlantı noktasında eski, sıkışmış gres nedeniyle tıkanmıştır ya da meme ucundaki bilyalı kontrol valfi korozyona uğrayarak gresin hiçbir yere gitmemesine neden olmuştur. Tıkanmış bağlantı parçaları için: Basınç uygulamadan önce tabanca başlığını meme ucuna sıkıca bastırmayı deneyin - bazen kısmi sızdırmazlık sorun olabilir. Hala tıkalıysa, uygun anahtarla meme ucunu çıkarın, bağlantı noktasını bir prob veya basınçlı hava ile temizleyin ve meme ucunu tekrar takın. Onarım girişiminde bulunmak yerine korozyona uğramış veya hasar görmüş meme uçlarını değiştirin - bunlar çok az maliyetlidir ve tıkalı bir meme ucu, arkasındaki bileşenin yağlanmadığı anlamına gelir.
Balya makinesinin zincirine yağ yerine sprey tipi zincir yağı kullanabilir miyim?+
Evet, sprey zincir yağlayıcıları açık balya makinelerinin zincirleri için uygundur ve tarla uygulamalarında dökme yağlara göre pratik avantajlara sahiptir. Makaralı pim arayüzüne etkili bir şekilde nüfuz ederler, fazla sprey temiz bir şekilde damlar ve aerosol uygulaması, yağ tenekesi uygulamasına göre daha hızlı ve temizdir. Islak, damlayan bir film yerine ince, hafif yapışkan bir film bırakan bir sprey zincir yağlayıcısı seçin; yapışkan film, zincir dönüşü sırasında sıçramaya daha iyi direnç gösterir. Solvent içeren ve kuru bir kaplama bırakan sprey yağlayıcılardan (PTFE kuru yağlayıcılar) kaçının; bunlar, atmosferde partikül kirlenmesinin beklenmediği uygulamalar için tasarlanmıştır, ki bu saman balyalama işleminde söz konusu değildir. Tarım zincirleri için özel olarak pazarlanan bir sprey yağlayıcı en iyi seçimdir; genel amaçlı WD-40 tipi sprey bir zincir yağlayıcısı değildir; esas olarak yük altında sürekli zincir yağlaması için yeterli film mukavemeti sağlamayan bir su dağıtıcıdır.
Balya makinem yeni. Her kullanımdan sonra yağlamam gerekiyor mu yine de?+
Evet, yeni bir makine ilk kullanım seansından itibaren doğru yağlamaya ihtiyaç duyar. Yeni rulmanlar ve kayma yüzeyleri, ilk 500-1000 balya hizmet süresi boyunca alıştırma sürecinden geçer: temas yüzeyleri işleme nedeniyle mikroskobik olarak pürüzlüdür ve ilk çalışma sırasında daha pürüzsüz bir uyum sağlayacak şekilde aşınır. Bu alıştırma aşınması, sabit durum çalışmasına göre daha fazla ısı ve metal parçacık üretir; bu nedenle alıştırma sırasında yeterli yağlama, bu parçacıkları rulman yüzeylerinden uzaklaştırmak ve daha yüksek ısıya maruz kalan alıştırma döneminde bir yağ filmi korumak için özellikle önemlidir. Yeni bir makinenin ilk sezonunda yağlamayı ihmal etmek, aşınma taban çizgisini olması gerekenden daha yüksek bir seviyeye çıkarır ve ilk bileşen değiştirme aralıklarını kısaltır. Yeni bir makinenin ilk sezonundan sonraki ilk sezon öncesi bakımı, şanzıman yağı değişimini de içermelidir; ilk yağ, alıştırma süresi ne kadar kısa olursa olsun, alıştırma metal parçacıkları içerecektir.
Her bir bağlantı noktasına kaç kez gres tabancasıyla gresleme yapmalıyım?+
Her bakım seansında yağlanan bağlantı parçaları (manyetik göbek yatakları, kam takipçileri) için: Standart kollu tip gres tabancasıyla seans başına 1-2 vuruş yeterlidir. Bu, boşluğu aşırı doldurmadan önceki seanstan kaybolan veya bozulan az miktardaki gresi yeniler. Birkaç seans boyunca yağlanmayan bağlantı parçaları için: Tükenen miktarı yenilemek için 3-4 vuruş, ardından seans başına 1-2 vuruşa geri dönün. Tüm bağlantı parçalarının bakım gördüğü yıllık tam bakım için: Bağlantı parçası başına 2-3 vuruş, ardından devam edin. Tabancadan gelen dirençte hafif bir artış hissettiğinizde pompalamayı durdurun - bu, boşluğun dolu olduğunu ve daha fazla vuruşun gresi contalardan geçmeye zorlamaya başladığını gösterir. Gres tabancasının hacmi tipe göre önemli ölçüde değişir: kollu bir tabanca tipik olarak vuruş başına 1,4 gram verir; tabanca tipi bir tabanca 0,7 gram verebilir. Gram cinsinden verilen üretici spesifikasyonlarını takip ederken bu fark önemlidir - miktar bazlı bir spesifikasyon kullanıyorsanız tabancanızın çıkışını kontrol edin.
Balya makinesini kışlık depolama sırasında yağlamalı mıyım yoksa sadece sezon öncesi bakımda mı?+
Hem sezon sonunda depolamadan önce hem de sezon öncesi serviste yağlama yapılır. Sezon sonu yağlaması, servis yağlamasından farklı bir amaca hizmet eder: birincil işlevi, çalışma için yağlama değil, depolama süresi boyunca korozyon koruması sağlamaktır. Taze gres, sezon boyunca yatak boşluklarına giren nemi uzaklaştırır ve metal yüzeyler üzerinde, ıslak ve soğuk kış depolama döneminde pas oluşumunu önleyen koruyucu bir film oluşturur. Bu sezon sonu yağlaması yapılmazsa, son balyalama seansında işlevsel görünen yataklarda depolama sırasında iç yüzey pası oluşabilir; bu da sezon öncesi serviste incelendiğinde yatak yataklarında çukurlaşma deseni olarak görülebilir. Sezon öncesi servis yağlaması ise ilk balyalama seansından önce çalışma için gerekli miktarda taze yağlayıcı ekler. Bunlar, farklı amaçlara sahip iki ayrı ve gerekli yağlama işlemidir.
Yetersiz yağlama nedeniyle rulmanın arızalandığını gösteren belirtiler nelerdir?+
Yetersiz yağlamadan kaynaklanan bir rulman arızasının ilerleyişi tutarlı bir sıra izler: Aşama 1 — şaft hareketsiz haldeyken elle döndürüldüğünde gıcırtı veya pürüzlü direnç. Metal yüzeyler temas halindedir ve her dönüşte ince metal parçacıkları üretir. Aşama 2 — çalışma hızında duyulabilir gürültü. Rulman bölgesinden gelen, bitişik bileşenlerde bulunmayan bir gıcırtı veya uğultu sesi. Aşama 3 — ısı üretimi. Rulman, çalışmaya başladıktan 15-20 dakika içinde dokunulduğunda fark edilir derecede sıcak olur. Aşırı ısı, metal-metal temasının sürtünme enerjisinin önemli olduğu noktaya kadar ilerlediğini gösterir. Aşama 4 — boşluk oluşumu. Rulman iç veya dış bileziği aşındıkça, radyal boşluk artar — şaft sallanır. Aşama 5 — ani arıza. Kafes veya bilezik kırılır ve şaft sıkışır veya aşırı boşlukla çalışır. Sorunu Aşama 1 veya 2'de yakalayın — Aşama 1'de tespit edilen bir rulman, genellikle hemen yoğun yağlama ve bir sonraki planlı serviste değiştirme ile daha uzun süre kullanılabilir. 4. veya 5. aşamadaki bir rulman, bir sonraki balyalama işleminden önce derhal değiştirilmesi gereken bir parçadır.
Sıcak ve soğuk iklimler için gereken yağlama maddelerinde bir fark var mı?+
İklimden bağımsız olarak yağlama sıklığı gereksinimleri aynıdır; yağlama aralığını sıcaklık değil, seans başına balyalama döngüsü sayısı belirler. Bununla birlikte, gres tipi seçimi iklimle ilgili küçük hususlar içerir. Çok sıcak çalışma koşullarında (çöl veya kurak bölgelerde yazın en yoğun balyalama döneminde 45°C'nin üzerindeki ortam sıcaklıklarında), uzun süreli yüksek sıcaklık performansı için derecelendirilmiş yüksek sıcaklık EP lityum kompleks gres, sürekli yüksek sıcaklıklarda yumuşayabilen ve yatak boşluklarından dışarı sızabilen standart 2. Sınıf EP gresden daha iyi koruma sağlar. Makinenin -10°C'nin altında çalıştırıldığı çok soğuk iklimlerde: standart 2. Sınıf EP gres düşük sıcaklıklarda sertleşir ve soğuk çalışmanın ilk birkaç dakikasında yatak yüzeylerini yeterince yağlamak için akmayabilir. En kritik bağlantı noktalarında (göbek yatakları) 1. Sınıf veya 0. Sınıf EP gres, sıfırın altındaki depolama koşullarında daha iyi soğuk çalıştırma yağlaması sağlar. Bu iklime özgü seçimler temel değişikliklerden ziyade iyileştirmelerdir; standart 2. Sınıf EP, ABD genelindeki balyalama koşullarının büyük çoğunluğu için uygundur.
Yeni balya makinesini ilk çalıştırmadan önce herhangi bir yerine yağlama yapmam gerekiyor mu?+
Evet — yeni makinenin teslimat öncesi yağlama gereksinimleri için kullanım kılavuzunu kontrol edin. Çoğu 9YF serisi model, bazı bileşenlerde çalışma gresi yerine koruyucu bir yağ kaplamasıyla fabrikadan sevk edilir ve bazı zincir bağlantıları, nakliye sırasında kullanılan koruyucu yağdan dolayı çalışma yağından yoksun olabilir. Yeni bir makinede ilk çalıştırmadan önce: makine yeni kutusundan çıkarılmış olsa bile, günlük ve haftalık programa göre tüm bağlantı noktalarını yağlayın. Açık tahrik zincirine yağ uygulayın. Şanzıman yağı seviyesini kontrol edin — makine nakliye sırasında açılı bir konumda konumlandırıldıktan sonra fabrika dolumu çalışma seviyesinin biraz altında olabilir. İlk PTO devreye alma testinden önce makineyi bir manuel dönüş döngüsü boyunca çalıştırın (PTO bağlantısı kesik) ve herhangi bir kuru mekanik ses olup olmadığını dinleyin. Bu 15 dakikalık ilk çalıştırma öncesi kontrol, ilk çalıştırmanın nakliye döneminden kalma kuru bir yatakla yapılmasını önler.
9YF modeliniz için doğru gres spesifikasyonunu bulun.
Lütfen bizimle iletişime geçin. kare balya makinesi Seri numarasını bize bildirin, biz de makineniz için doğru gres türünü, şanzıman yağı özelliklerini ve bakım aralığını teyit edelim ve çalışma koşullarınıza özel yağlama sorularınızı yanıtlayalım.
Editör: Cxm