
圆捆打捆机的液压系统控制什么
大多数圆捆打捆机操作员认为液压系统就是控制后挡板开启和关闭的系统。这的确是液压系统最大、最显眼的功能,但并非其唯一功能。根据打捆机的型号和配置,液压系统可能控制以下部分或全部功能:
液压功能循环次数最高。大多数型号每侧配备一个双作用油缸;每次抛捆时都会启动。每天10小时可完成300-600个完整循环。打捆机密封件磨损率最高。
部分可变容积式打捆机采用液压缸来设定和调节密度闸门弹簧预紧力,从而无需离开拖拉机即可在驾驶室内调节打捆密度。低循环、高压力运行。
中型至商用打捆机采用液压驱动的包覆臂。每个打捆循环使用一个驱动油缸。循环频率中等;易受作物残渣污染。
某些液压吸尘高度控制设计中采用单作用油缸。循环频率极低;通常仅在现场进行调整。最容易受到流体污染的影响。
了解哪些功能共用一个液压回路,哪些功能独立运作,对于故障诊断至关重要。大多数圆捆打捆机的所有液压功能都通过单一压力供应管路共享拖拉机的远程液压输出——操作员使用拖拉机远程操纵杆来控制各项功能的顺序。因此,受污染的液压油供应会同时影响所有功能。然而,尾门油缸的密封件失效仅限于该油缸,不会影响同一回路中的网具缠绕执行器,直到密封件失效发展到整个油缸失效为止。
液压油规格:为什么错误的油品会损坏密封件
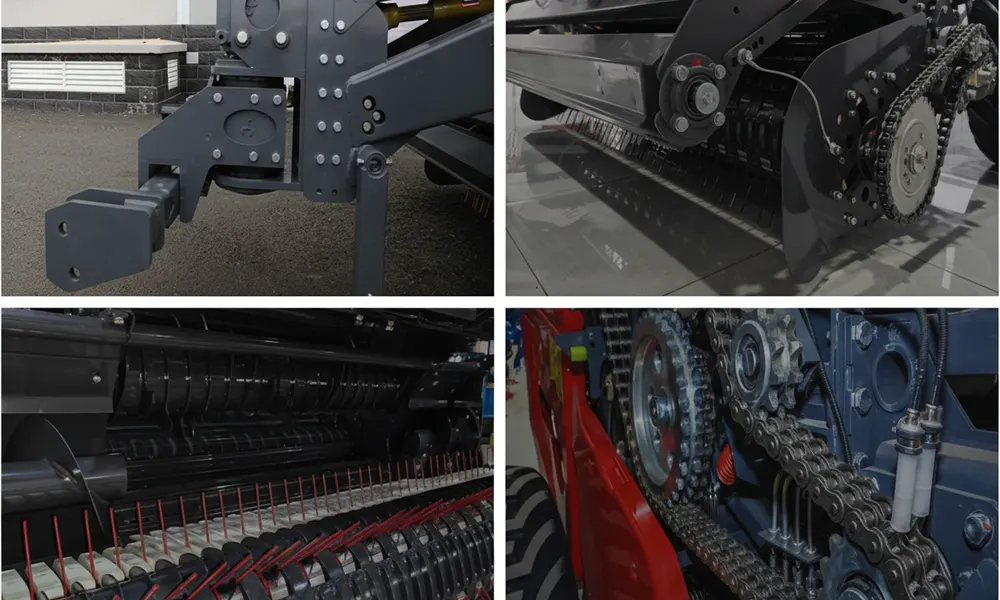
打包机的液压缸和密封件设计用于特定的液压油粘度范围和添加剂配方。使用错误的液压油不会立即造成明显的故障——液压缸仍能正常伸缩。但损害是累积性的:专为矿物基液压油配制的密封材料在接触可生物降解的酯类液压油时会发生膨胀和劣化;专为标准AW46液压油设计的丁腈橡胶密封件在使用含有强摩擦改进剂的液压油时会发生开裂;粘度超出规格的液压油会导致气蚀(高温下过稀)或响应迟缓和密封不严(低温下过稠)。
| 流体类型 | ISO粘度等级 | 与以下方面兼容 标准打包机密封件 |
笔记 |
|---|---|---|---|
| AW液压油(矿物基) | ISO 46(最常用) ISO 32 寒冷气候 |
完全兼容 | 适用于大多数农业液压缸的标准规格;AW添加剂包提供抗磨损性能,且不含腐蚀密封件的添加剂。 |
| 拖拉机液压油/通用拖拉机油(UTF) | ISO 46 等效标准 | 一般兼容 | UTF产品含有用于湿式制动器和离合器组的摩擦改进剂——对外部气缸基本无害,但如有疑问,请咨询密封件制造商。 |
| 可生物降解的酯基液压油 | ISO 46 或 68 | 检查密封件兼容性 | 某些打包机滚筒密封材料(例如 EPDM、HNBR)与植物酯类润滑液不兼容。在改用可生物降解润滑液之前,请先咨询打包机制造商。 |
| 发动机油(任何等级)——绝对不要使用 | 不适用 | 不相容 | 发动机油中的清洁剂和分散剂添加剂会腐蚀液压缸密封弹性体;在液压系统中使用发动机油会导致密封件快速劣化。切勿用发动机油代替液压油。 |
后挡板液压缸:磨损最严重,功能最关键
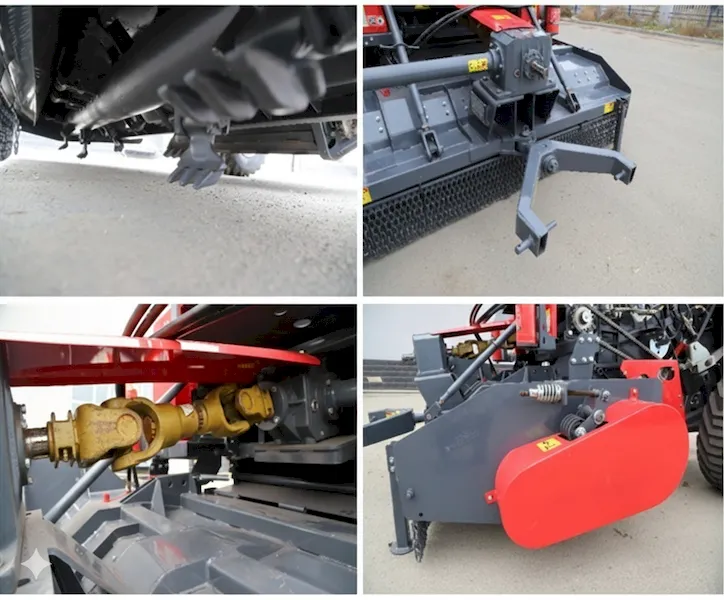
圆捆打捆机的尾门油缸在每次抛捆过程中都会执行循环动作——通常情况下,在10小时的打捆作业日中,尾门油缸会完成300到600次完整的伸缩循环,而一个典型的作业季则需要执行15,000到30,000次循环。机器上没有任何其他液压部件的运行循环次数能与之匹敌。高循环次数、显著的侧向载荷(尾门的重量会对油缸杆产生弯矩)以及作物残渣对油缸杆表面的污染,使得尾门油缸密封件成为打捆机上更换频率最高的液压部件。
后挡板油缸密封失效的三个阶段
杆刮油密封圈更换:现场可操作程序
大多数农业液压缸的杆刮油密封圈无需专用工具或液压机即可更换。步骤如下:
- 在进行任何操作之前,务必将液压回路完全泄压。将后挡板完全伸出和完全缩回,以释放积聚的压力,然后断开液压供应与拖拉机的连接。
- 将油缸杆完全缩回。用刹车清洁剂或触点清洁剂喷剂清洁杆端和刮油密封区域——拆卸前清除作物残渣和旧油可防止新密封件受到污染。
- 拆下活塞杆密封螺母(位于气缸筒活塞杆端的螺纹固定环)。在大多数农用气缸上,这是一个大型的平头六角螺母;如果实在无法拧下,请最后使用管钳。
- 将压盖和密封组件从杆上滑出。刮油密封圈(通常为朝外的聚氨酯唇形密封圈)和主杆密封圈(朝内)通常作为一套组件包含在压盖组件中。请从打包机零件供应商处更换整套压盖密封组件——不要只更换刮油密封圈而将老化的主杆密封圈留在原位。
- 检查气缸活塞杆表面密封接触区域是否存在划痕或凹坑。活塞杆表面如有划痕,新的密封件会在200次循环内损坏。轻微划痕(指甲可刮到但不深)可用600目水砂纸打磨;较深的划痕则需要更换活塞杆或进行表面修复。
- 安装新的密封套件时,请注意方向(唇形密封圈有方向性——唇口朝向流体压力方向)。安装前,在新密封圈上轻轻涂抹一层液压油。将压盖螺母拧紧至规定扭矩。
液压软管检查:故障前的四个征兆
农业设备上的液压软管建议使用寿命为 6 至 10 年,无论其外观状况如何。即使软管外观完好,其内衬也可能已经老化——与液压油接触的橡胶内层会随着老化和热循环而分层,释放出橡胶颗粒进入液压油中,这些颗粒会随液压油在油缸系统中循环,并损坏密封表面。切勿仅因软管没有明显泄漏就断定其仍可使用。
软管外层护套上垂直于软管长度方向的细微裂纹是臭氧和老化造成的劣化。深度超过1毫米的裂纹表明钢丝增强层已暴露于潮湿环境中。应立即更换。
如果软管某一段的直径明显大于其他部分,则说明其内衬层已脱落或金属丝编织层已断裂——软管在压力下膨胀。应在软管爆裂前更换。
软管与金属边缘、其他软管或框架部件接触时,外层护套会磨损至露出金属丝编织层,形成磨损区域。裸露的金属丝编织层会迅速腐蚀并降低爆破强度。如果无法重新布置软管位置,则应加装软管保护套。
软管与接头连接处渗油表明软管末端套圈损坏或接头因振动而松动。在正常振动条件下,渗油的软管接头会在运行 50-100 小时后变成滴油接头。
污染:70%液压故障的根本原因
颗粒物污染——包括金属磨损颗粒、作物残渣、泥土和铁锈——是造成农业设备液压密封件和油缸故障的主要原因。即使是小至 10 微米(肉眼不可见)的颗粒也会对抛光的油缸缸壁和密封件接触面造成磨损。污染物通过三种途径进入液压系统,防止任何一种途径的污染都能显著延长油缸的使用寿命。
断开液压接头时,如果不同时盖上拖拉机接头和软管末端的盖子,作物粉尘和碎屑就会进入接头孔内。干草地里每个未盖盖子的接头每小时都会积聚0.5-2克颗粒物。断开接头时务必盖上盖子——使用随附的橡胶防尘盖或市售的塑料防尘盖。
杆刮油密封圈的作用是在杆缩回滚筒时刮除杆表面的作物残渣和污染物。磨损或损坏的杆刮油密封圈无法在杆缩回时将其刮干净,导致污染物被带过主杆密封圈进入滚筒内。保持杆刮油密封圈的良好状态不仅是为了防止泄漏,更是为了防止污染。
液压油本身会随着老化产生污染物:氧化产物会在缸壁上形成漆膜沉积物;水分渗入会导致铁质部件生锈;热降解会将粘度指数改进剂分解成油泥。超过更换周期的液压油既是污染物,也是污染源。应按时更换,而不仅仅是在液压油颜色变深时才更换。
泄漏诊断:在损失惨重之前找到泄漏源
打包机表面的液压油很容易检测,但有时很难准确定位——油会沿着框架构件和软管迁移,出现在远离实际泄漏点的低洼处。采用系统化的泄漏定位方法可以节省大量时间,避免浪费在寻找虚无缥缈的泄漏点上。
对于诊断表现为打捆机操作问题的液压故障症状——例如尾门反应迟缓、密度门响应不一致或包覆臂无法完全伸展——本文将介绍这些症状在打捆过程中出现的根本原因。 打包机故障排除指南有关打包机液压缸和软管组件在打包机完整易损件更换计划中的应用,请参阅: 易损件指南液压回路与 农业机械变速箱和动力输出轴传动系统部件 是主变速箱输出轴密封件——失效的输出轴密封件会导致变速箱润滑油向液压回路区域迁移,当两种油同时存在时,会造成泄漏诊断的混乱。
季前液压系统检查清单
至少在季初第一次打捆作业前两周完成此清单——而不是前一天晚上——以便可以及时找到并安装任何密封件或软管更换件,而不会受到进度安排的压力。
- 擦拭干净所有气缸杆;检查是否有划痕
- 检查杆刮油密封圈区域是否有油膜或残留物。
- 将后挡板完全旋转 10 次;检查其运行是否平稳顺畅。
- 检查气缸安装销和衬套的间隙是否过大(大于2毫米为过大)。
- 确认杆端U形销固定夹已安装到位
- 将每根软管弯曲至其最大活动范围——裂缝会出现在弯曲处。
- 检查所有软管与接头连接处是否有渗油或腐蚀现象。
- 检查软管走向是否与车架边缘或链条护罩接触。
- 无论状况如何,任何使用超过 8 年的软管都应更换。
- 确认所有连接器上都有防尘帽
- 检查拖拉机液压油液位和状况
- 检查液体颜色:黄色至琥珀色 = 正常;深棕色 = 需要更换;乳白色 = 受水污染
- 如果在更换周期100小时内,请更换拖拉机液压滤清器。
- 确认液压油规格符合打包机制造商的要求
- 如果上个季度反应迟缓,请使用压力表测试远程液压压力。
液压系统常见问题解答
在需要之前,请先获取液压规格和密封件零件编号。
每台打包机交付前,都会记录油缸缸径尺寸、密封件套件零件编号和液压油规格。我们的团队会在机器的整个使用寿命期间(而不仅仅是购买时)提供密封件和软管采购支持。
编辑:Cxm


