राउंड बेलर ड्राइव चेन सिस्टम: पांच सर्किट, पांच विफलता बिंदु
एक राउंड बेलर में कई स्वतंत्र चेन ड्राइव होते हैं, जिनमें से प्रत्येक बेलिंग प्रक्रिया में एक अलग कार्य करता है और प्रत्येक अलग-अलग भार स्थितियों, संदूषण के संपर्क और घिसाव दर के अधीन होता है। अधिकांश ऑपरेटर जो "बेलर चेन रखरखाव" के बारे में सोचते हैं, वे आमतौर पर एक ही चेन के बारे में सोचते हैं - जो सबसे अधिक दिखाई देती है। व्यवहार में, बेलर के ड्राइव सिस्टम में प्रत्येक चेन का अलग-अलग निरीक्षण आवश्यक है, क्योंकि उनमें से किसी एक में खराबी आने से बेलर पूरी तरह से रुक जाता है।
#2 कारण
कृषि डीलरों के अधिकांश सर्विस रिकॉर्ड में, बेल्ट की समस्याओं के बाद ड्राइव चेन की विफलता मध्य-सीज़न में राउंड बेलर के बंद होने का दूसरा सबसे आम कारण है - यह बेयरिंग की विफलता, पिकअप सिस्टम की समस्याओं और हाइड्रोलिक समस्याओं से आगे है।
3–5×
खेत में चेन खराब होने पर आपातकालीन सेवा की लागत, प्री-सीज़न रखरखाव के दौरान नियोजित चेन प्रतिस्थापन की तुलना में अधिक होती है - इसमें आपातकालीन पुर्जों की व्यवस्था, श्रम और मरम्मत अवधि के दौरान घास उत्पादन में हुए नुकसान को ध्यान में रखा जाता है।
8 घंटे
सामान्य परिस्थितियों में सक्रिय बेलिंग के दौरान चेन लुब्रिकेशन के बीच अधिकतम अंतराल - गीली, घर्षणकारी फसलों या रेतीली मिट्टी की स्थितियों में हर 4 घंटे में एक बार करना चाहिए, जहां संदूषण चेन के घिसाव को तेज करता है।
| ड्राइव सर्किट |
सामान्य श्रृंखला आकार |
भार स्तर |
संदूषण जोखिम |
प्राथमिक विफलता लक्षण |
| पिकअप रील ड्राइव |
#60 या #80 |
मध्यम |
बहुत ऊँचा |
फसल ठीक से नहीं कट रही है; भार पड़ने पर पिकअप रील रुक जाती है या धीमी हो जाती है। |
| स्टफर/फीडर ड्राइव |
#80 |
उच्च |
उच्च |
फसल कक्ष में प्रवेश नहीं कर रही है; स्टफर क्षेत्र से विशिष्ट थपथपाहट की आवाज आ रही है। |
| मुख्य कक्ष ड्राइव |
#80 या #100 |
बहुत ऊँचा |
मध्यम |
गांठ नहीं बन रही है; बेलर के ड्राइव साइड से घर्षण या खटखटाहट की आवाज आ रही है। |
| नेट/ट्विन रैप ड्राइव |
#60 |
कम |
कम |
लपेटने की सामग्री आगे नहीं बढ़ रही; लपेटने में रुक-रुक कर विफलता; जाल/धागा फटना |
| पीटीओ/गियरबॉक्स इनपुट चेन (कुछ मॉडल) |
#100 या #120 |
बहुत ऊँचा |
मध्यम |
बेलर पूरी तरह से रुक जाता है; चेन अलग होने पर तेज़ आवाज़ आती है, उसके बाद सन्नाटा छा जाता है। |
किसी भी चेन निरीक्षण से पहले: पीटीओ को पूरी तरह से डिस्कनेक्ट करें और सभी घूमने वाले घटकों के रुकने की प्रतीक्षा करें। राउंड बेलर के ड्राइव ट्रेन में घूमने वाले रोलर्स, बेल्ट और ड्राइव शाफ्ट में काफी मात्रा में संचित गतिज ऊर्जा होती है। ट्रैक्टर के पीटीओ को बंद करने के बाद भी पीटीओ शाफ्ट खेत में चलने वाले आरपीएम पर 10-20 सेकंड तक घूम सकता है। जब तक आप यह सुनिश्चित न कर लें कि चारा बेलर पूरी तरह से रुका हुआ है, पीटीओ बंद है और ट्रैक्टर पार्क में है, तब तक चेन या बेल्ट वाले किसी भी हिस्से को न छुएं। बेलर की मरम्मत के दौरान चेन और बेल्ट से होने वाली चोटें हर मौसम में दर्ज की जाती हैं - और ये सभी रोकी जा सकती थीं।
चेन की घिसावट का मापन: 12-लिंक विधि और कब चेन बदलने की आवश्यकता है
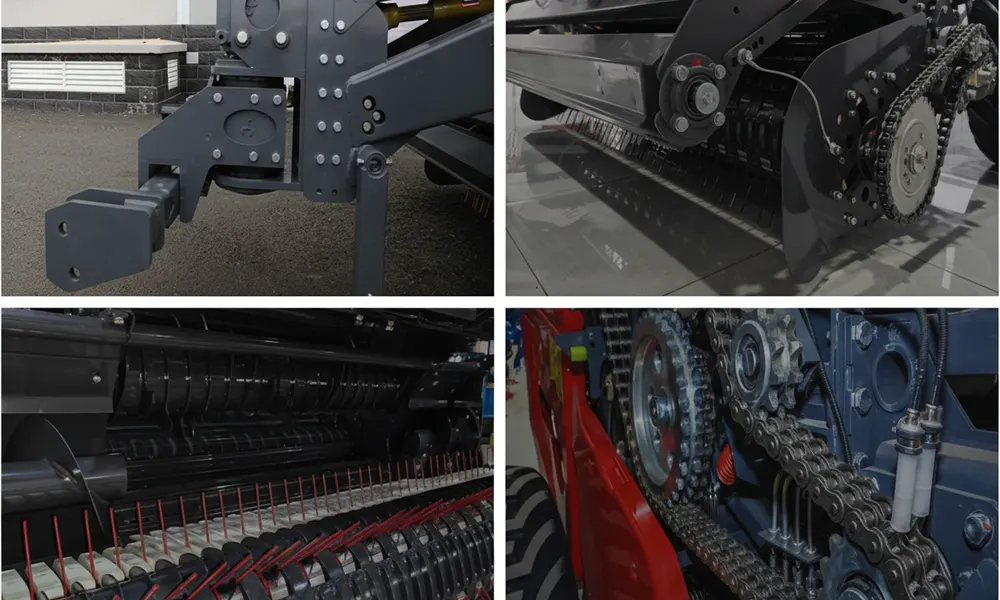
कृषि रोलर चेन दो प्रक्रियाओं के एक साथ होने से घिसती है: प्रत्येक स्प्रोकेट के जुड़ने पर पड़ने वाले संपीड़न भार के कारण लिंक पिन लंबी हो जाती हैं, और पर्याप्त स्नेहक की अनुपस्थिति में मिट्टी, फसल के अवशेष और धातु-से-धातु संपर्क के कारण बुशिंग और रोलर घिस जाते हैं। इसका परिणाम चेन का खिंचाव होता है - पिन से पिन की दूरी (इफेक्टिव पिच) में वृद्धि, जिससे चेन स्प्रोकेट के दांतों के बीच बैठने के बजाय उन पर ऊपर की ओर चलने लगती है। एक निश्चित खिंचाव बिंदु से आगे, चेन फिसलने लगती है, स्प्रोकेट के दांतों पर असमान रूप से भार डालती है, और स्प्रोकेट के घिसाव और चेन की थकान दोनों को तेजी से बढ़ाती है, जिससे अचानक विफलता हो सकती है।
12-लिंक मापन — चरण-दर-चरण प्रोटोकॉल
1
चेन को एक समतल, साफ सतह पर रखें। बेलर से चेन का एक हिस्सा निकालें (या बेलर को स्थिर और लॉक करके स्प्रोकेट पर मापें) जिसमें कम से कम 14 लिंक दिखाई दे रहे हों। चेन को अच्छी तरह साफ करें ताकि पिन के केंद्र स्पष्ट रूप से दिखाई दें। पिन पर गंदगी लगी होने पर चेन मापने से गलत माप प्राप्त होते हैं क्योंकि कैलिपर या टेप पिन की सतह के बजाय गंदगी पर टिक जाता है।
2
अपने मापने के संदर्भ बिंदु को एक पिन के केंद्र से संरेखित करें — यह लिंक 1 है। सटीक माप के लिए स्टील के रूलर के ऊपर डिजिटल कैलिपर का उपयोग करें; कैलिपर का संपर्क बिंदु पिन के केंद्र को स्पर्श करना चाहिए। इस स्थिति को चिह्नित करें या कैलिपर के शून्य को इस बिंदु पर स्थिर रखें।
3
अपने संदर्भ बिंदु से 13वें पिन के केंद्र तक मापें। आप 12 पूर्ण कड़ियों (पिन 1 के केंद्र से पिन 13 के केंद्र तक = चेन के 12 पिच) के बीच की दूरी माप रहे हैं। इस माप को निकटतम 0.01 इंच या 0.25 मिमी तक रिकॉर्ड करें।
4
अपने माप की तुलना नीचे दी गई प्रतिस्थापन तालिका से करें। यदि आपकी रीडिंग आपके चेन के आकार के लिए निर्धारित "बदलने की तारीख" के बराबर या उससे अधिक है, तो अगले ऑपरेटिंग सीज़न से पहले चेन बदल दें। यदि आप बदलने की सीमा से 0.10 इंच के भीतर हैं, तो तकनीकी रूप से सही होने पर भी इस सीज़न में चेन बदलने की योजना बनाएं - अगले सीज़न में बदलने पर सीमा पार हो जाएगी।
| चेन का आकार (एएनएसआई) |
आवाज़ का उतार-चढ़ाव |
12-लिंक नॉमिनल (नया) |
(3% विस्तार) पर प्रतिस्थापित करें |
बेलर का विशिष्ट अनुप्रयोग |
| #50 |
5/8″ (15.88 मिमी) |
7.500″ |
7.725″ |
रैप सिस्टम ड्राइव, हल्के कार्यों के लिए उपयुक्त |
| #60 |
3/4″ (19.05 मिमी) |
9.000″ |
9.270″ |
पिकअप ड्राइव, रैपर ड्राइव, लाइटर कन्वेयर चेन |
| #80 |
1″ (25.40 मिमी) |
12.000″ |
12.360″ |
मुख्य ड्राइव चेन, स्टफर ड्राइव - बेलर के भारी अनुप्रयोगों में सबसे आम |
| #100 |
1-1/4″ (31.75 मिमी) |
15.000″ |
15.450″ |
उच्च भार वाले प्राथमिक ड्राइव, पीटीओ गियरबॉक्स इनपुट चेन |
| #80H (भारी) |
1″ (25.40 मिमी) |
12.000″ |
12.300″ (भारी भार के लिए 2.5% का उपयोग करें) |
हेवी सीरीज़ — मोटी प्लेटें; स्टैंडर्ड सीरीज़ की तुलना में कम खिंचाव सीमा पर बदली जा सकती हैं |
अपनी चेन का साइज़ पता करें: चेन का ANSI पदनाम चेन की साइड प्लेट पर लगभग हर 10वें लिंक पर अंकित होता है — धातु पर उभरे हुए “80”, “60” या “80H” जैसे नंबर देखें। पुरानी चेनों पर यह निशान मिट सकता है; ऐसे में, पिच को सीधे मापें (पिन के केंद्र से सटे पिन के केंद्र तक की दूरी) और ऊपर दी गई पिच माप तालिका से चेन का आकार पता करें।
तनाव समायोजन: प्रत्येक चेन स्थान के लिए विक्षेपण विधि
गलत चेन तनाव, गलत लुब्रिकेशन की तुलना में चेन और स्प्रोकेट की अधिक खराबी का कारण बनता है। बहुत कसी हुई चेन - जो कि एक आम गलती है, क्योंकि ऑपरेटर ढीली चेन को समस्या से जोड़ते हैं लेकिन गलत तरीके से यह निष्कर्ष निकालते हैं कि कसी हुई चेन हमेशा बेहतर होती है - स्प्रोकेट बेयरिंग पर लगातार पार्श्व तनाव डालती है, पिन और बुशिंग के घिसाव को बढ़ाती है, और गंभीर मामलों में उस शाफ्ट को मोड़ देती है जिस पर स्प्रोकेट लगा होता है। ढीली चेन लोड पड़ने पर स्प्रोकेट के दांतों पर फिसलती है, जिससे सामान्य चलने वाले लोड से 4-6 गुना अधिक प्रभाव लोड उत्पन्न होता है और लिंक प्लेटों में थकान के कारण खराबी तेजी से होती है।
विक्षेपण मापन — सही तरीके से किया गया
पीटीओ को पूरी तरह से निष्क्रिय करके और साइलेज बेलर को पूरी तरह रोककर, दो स्प्रोकेट संपर्क बिंदुओं के बीच चेन के सबसे लंबे, बिना सहारे वाले हिस्से का पता लगाएं। इस हिस्से के मध्य बिंदु को अपनी उंगली से हल्के दबाव से दबाएं — लगभग 1-2 पाउंड बल (केवल चेन पर हाथ का वजन, धक्का नहीं)। सीधी रेखा की स्थिति से दबी हुई स्थिति तक विक्षेपण को मापें।
केवल हल्के दबाव से ही प्रयोग करें। ज़ोर से दबाने पर गलत रीडिंग आती है जिससे सही तनाव वाली चेन भी ढीली दिखाई देती है।
चेन की लंबाई के कारण लक्ष्य विक्षेपण
छोटी दूरी (स्प्रोकेट के बीच 12-18 इंच): 1/4″ (6 मिमी)
मध्यम अवधि (18–30″): 3/8″ (10 मिमी)
मानक विस्तार (30–42″): 1/2″ (13 मिमी)
लंबी अवधि (42″+): 5/8–3/4″ (16–19 मिमी)
ये सामान्य दिशानिर्देश हैं। अपने विशिष्ट बेलर मॉडल के लिए निर्माता के विनिर्देशों की हमेशा जाँच करें — कुछ अनुप्रयोगों में सख्त सहनशीलता की आवश्यकता होती है। निर्माता के विनिर्देश उपलब्ध होने पर सामान्य दिशानिर्देश से ऊपर मान्य होंगे।
अत्यधिक कसी हुई चेन: यह कैसी दिखती और सुनाई देती है। 30%+ चेन को सही डिफ्लेक्शन टारगेट से ज़्यादा कसने पर बेलर के ड्राइव साइड से एक कर्कश या भिनभिनाने जैसी आवाज़ आती है। चेन ज़रूरत से ज़्यादा तनाव में गिटार के तार की तरह कंपन करती है, न कि सुचारू रूप से चलती है। ज़्यादा कसी हुई चेन के स्प्रोकेट बेयरिंग 2 घंटे से ज़्यादा चलने के बाद आसपास के हिस्सों की तुलना में काफ़ी गर्म महसूस होते हैं (PTO पूरी तरह बंद करने के बाद छूकर जाँचें)। अगर आपको इनमें से कोई भी लक्षण दिखे, तो तुरंत रुकें और डिफ्लेक्शन विधि से तनाव को दोबारा मापें। चेन से आवाज़ आने पर उसे थोड़ा और कसने की प्रवृत्ति ही सबसे आम रखरखाव त्रुटि है जो चेन के तनाव की समस्या को बेयरिंग की खराबी में बदल देती है।
चेन लुब्रिकेशन: पेनेट्रेटिंग ऑयल बनाम सरफेस ग्रीस, उपयोग के स्थान और अंतराल
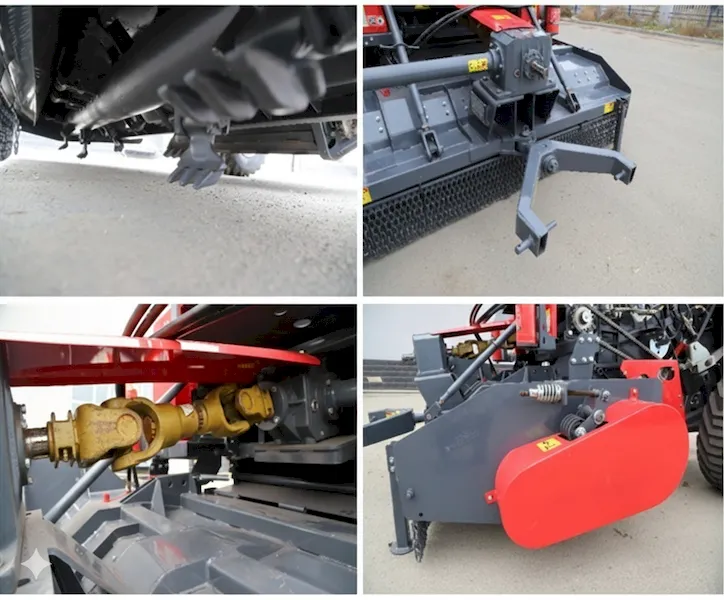
रोलर चेन के बारे में सबसे महत्वपूर्ण लुब्रिकेंट संबंधी तथ्य यह है कि चेन की उम्र कम करने वाला घिसाव पिन और बुशिंग के बीच, लिंक के अंदरूनी हिस्से में होता है, न कि चेन की बाहरी सतह पर। एक चेन जिस पर बाहर से ग्रीस की परत चढ़ी हो लेकिन पिन-बुशिंग के जोड़ तक लुब्रिकेंट न पहुँचता हो, वह बिना लुब्रिकेंट वाली चेन के लगभग समान दर से घिसती रहेगी, क्योंकि बाहरी लुब्रिकेंट कभी भी अंदरूनी सतह तक नहीं पहुँच पाता जहाँ इसकी आवश्यकता होती है। इस बात को समझना ही लुब्रिकेंट के प्रकार और उसे लगाने के तरीके को निर्धारित करता है जिससे वास्तव में चेन की उम्र बढ़ाई जा सके।
बेलर चेन के लिए स्नेहक प्रकारों की तुलना
पेनेट्रेटिंग चेन ऑयल
(SAE 30 या विशेष चेन लुब्रिकेंट)
अधिकांश अनुप्रयोगों के लिए सही विकल्प। कम चिपचिपाहट के कारण तेल केशिका क्रिया द्वारा पिन-बुशिंग गैप और लिंक प्लेटों के बीच के उन हिस्सों में आसानी से बह जाता है जहाँ घिसाव होता है। बेलर को निष्क्रिय पीटीओ गति पर चलाते समय, ड्राइव के ढीले (वापसी) तरफ, स्प्रोकेट के पास चेन पर तेल लगाएं। चेन के स्प्रोकेट पर लिपटते समय होने वाली झुकने की क्रिया से ताजा तेल आंतरिक घटकों में चला जाता है। जब कोई विशेष चेन लुब्रिकेंट उपलब्ध न हो, तो SAE 30 मोटर तेल एक उपयुक्त विकल्प है; यह कम चिपचिपाहट वाले पेनेट्रेटिंग चेन लुब्रिकेंट जितना प्रभावी नहीं है, लेकिन बिना लुब्रिकेशन के मुकाबले पर्याप्त सुरक्षा प्रदान करता है। तब तक तेल लगाएं जब तक चेन की सतह पर तेल की एक निरंतर परत न बन जाए - अतिरिक्त तेल संचालन के दौरान उड़ जाता है; कम तेल लगाने से आंतरिक घटक सूखे रह जाते हैं।
बेयरिंग ग्रीस
(एनएलजीआई 1टीपी7टी2, चेसिस ग्रीस)
यह ग्रीस जर्क्स स्पॉकेट हब्स के लिए सही हैं - चेन के लिए नहीं। स्पॉकेट हब बेयरिंग को हब के ग्रीस ज़र्क्स के माध्यम से ग्रीस से चिकनाई दी जाती है; यह सही और आवश्यक है। चेन लिंक्स पर बेयरिंग ग्रीस लगाने से एक मोटी चिपचिपी परत बन जाती है जो फसल के मलबे, धूल और मिट्टी को चेन की बाहरी सतह पर चिपकाए रखती है, जिससे घिसाव बढ़ जाता है और बाद में चिकनाई देने पर आंतरिक घटकों तक पहुंचने वाले लुब्रिकेंट को रोकती है। रोलर चेन पर बेयरिंग ग्रीस न लगाएं। यह भ्रम इसलिए होता है क्योंकि दोनों को "चिकनाई" कहा जाता है - जबकि वे अलग-अलग आवश्यकताओं वाले अलग-अलग घटकों के लिए काम करते हैं।
WD-40 और प्रवेश करने वाले विलायक
यह चेन लुब्रिकेंट नहीं है, बल्कि डिस्प्लेसमेंट सॉल्वेंट है। WD-40 नमी को हटाता है और जंग को ढीला करता है; परिचालन तापमान पर इसकी चिकनाई वाली परत 2-4 घंटे के भीतर वाष्पित हो जाती है, जिससे चेन सूख जाती है। यह किसी जाम लिंक को खोलने या चेन से जंग साफ करने के लिए उपयोगी है, जिसके बाद इसे उचित लुब्रिकेंट लगाया जा सकता है, लेकिन परिचालन के दौरान इसे एकमात्र चेन लुब्रिकेंट के रूप में उपयोग करने से घिसाव से कोई खास सुरक्षा नहीं मिलती। इसकी बहुत कम चिपचिपाहट के कारण यह परिचालन भार के दौरान पिन-बुशिंग गैप में भी नहीं टिक पाता।
परिचालन स्थिति के आधार पर स्नेहन अंतराल
शुष्क परिस्थितियों में सामान्य घास (कम धूल, कम नमी): प्रत्येक 8 घंटे के संचालन के बाद। रेतीली या धूल भरी परिस्थितियों में आवरण फसल या पुआल: प्रत्येक 4 घंटे के बाद। गीली या हरी फसल (बेलेज, साइलेज): प्रत्येक 4 घंटे के बाद (नमी चेन से चिकनाई को तेजी से धो देती है)। 95°F से अधिक उच्च परिवेश तापमान: चेन के ठंडा होने के बाद दिन के अंत में एक अतिरिक्त छिड़काव करें, क्योंकि उच्च तापमान पर संचालन के दौरान गर्मी से पतला हुआ चिकनाई चेन से निकल जाता है।
ऑटोमैटिक चेन ऑइलर - क्या ये फायदेमंद हैं या नहीं?
एक ड्रिप-टाइप स्वचालित ऑइलर, जो संचालन के दौरान चेन के ढीले हिस्से पर प्रति मिनट 2-4 बूंदें छोड़ने के लिए मीटरयुक्त होता है, ऑपरेटर के ध्यान के बिना आंतरिक स्नेहन परत को बनाए रखता है। विश्वविद्यालय के कृषि इंजीनियरिंग अनुसंधान से लगातार पता चलता है कि घर्षण वाली स्थितियों में स्वचालित रूप से तेलित चेन, समान स्नेहन अनुसूची पर मैन्युअल रूप से तेलित चेन की तुलना में 2.5-3.5 गुना अधिक समय तक चलती हैं, क्योंकि ऑइलर परिचालन तापमान पर निरंतर स्नेहन प्रदान करता है जब स्नेहक का प्रवाह और प्रवेश सर्वोत्तम होता है। स्वचालित ऑइलर रेट्रोफिटिंग के साथ संगत पीटीओ और ड्राइव चेन विनिर्देशों के लिए, देखें कृषि गियरबॉक्स और पीटीओ ड्राइवलाइन घटक विनिर्देश.
मास्टर लिंक और कनेक्टिंग लिंक: फील्ड रिपेयर में अक्सर होने वाली सबसे आम गलतियाँ
मास्टर लिंक (जिसे कनेक्टिंग लिंक भी कहा जाता है) एक हटाने योग्य कड़ी है जो चेन ब्रेकर टूल के बिना चेन को अलग करने की अनुमति देती है। राउंड बेलर में, सर्विसिंग में आसानी के लिए अधिकांश चेन सर्किट में मास्टर लिंक मौजूद होते हैं, और गलत तरीके से लगाए जाने पर ये चेन का सबसे कमजोर बिंदु भी होते हैं। गलत तरीके से लगाया गया मास्टर लिंक क्लिप कंपन के कारण लिंक से ढीला हो जाता है और कनेक्टिंग प्लेट को छोड़ देता है - जिससे चेन बिना किसी श्रव्य चेतावनी के टूट जाती है - आमतौर पर इंस्टॉलेशन के बाद पहले 30-60 मिनट के ऑपरेशन के भीतर।
दिशा का नियम — एक ऐसी चीज़ जो कभी गलत नहीं हो सकती
क्लिप-प्रकार के मास्टर लिंक में दो साइड प्लेट, दो कनेक्टिंग पिन और एक स्प्रिंग क्लिप (जो अक्षर C के आकार की होती है) होती है। स्प्रिंग क्लिप दोनों पिनों के सिरों पर बने खांचों में फिट हो जाती है ताकि बाहरी साइड प्लेट अपनी जगह पर बनी रहे। क्लिप का एक सिरा बंद होता है (C का गोल उभार) और एक सिरा खुला होता है (C के दोनों सिरे)।
नियम: क्लिप का बंद, गोल सिरा उस दिशा की ओर होना चाहिए जिस दिशा में चेन चलती है। जब चेन चलने की दिशा में गति करती है, तो वह क्लिप के बंद सिरे को पिन ग्रूव में और कसकर धकेलने की कोशिश करती है - क्लिप स्वतः कस जाती है। यदि क्लिप को खुले सिरे को चलने की दिशा की ओर करके लगाया जाता है, तो चेन की गति क्लिप के खुले सिरों को पिन ग्रूव से दूर धकेलने की कोशिश करती है - क्लिप धीरे-धीरे ढीली हो जाती है और अंततः निकल जाती है, जिससे कनेक्टिंग प्लेट अलग हो जाती है और चेन टूट जाती है।
फील्ड इंस्टॉलेशन प्रोटोकॉल
स्टेप 1: मास्टर लिंक को छूने से पहले चेन की गति की दिशा की पुष्टि करें। ड्राइव स्प्रोकेट से ड्रिवन स्प्रोकेट तक चेन का पता लगाएं; चेन ड्राइव स्प्रोकेट के आउटपुट साइड से ड्रिवन स्प्रोकेट की ओर चलती है।
चरण दो: कनेक्टिंग पिन को दोनों साइड प्लेट और चेन के उन सिरों से डालें जिन्हें जोड़ा जा रहा है।
चरण 3: स्प्रिंग क्लिप को इस प्रकार लगाएं कि उसका बंद (गोल) सिरा चेन के चलने की दिशा में हो।
चरण 4: क्लिप को दोनों पिन ग्रूव में प्लायर से बिठाएं - स्क्रूड्राइवर का इस्तेमाल न करें। स्क्रूड्राइवर से क्लिप हिल सकती है या लगी हुई स्थिति में भी ग्रूव से निकल सकती है।
चरण 5: चेन चलाने से पहले यह सुनिश्चित कर लें कि क्लिप दोनों खांचों में पूरी तरह से बैठी हुई है। आंशिक रूप से बैठी हुई क्लिप कसी हुई महसूस होगी, लेकिन कंपन होने पर ढीली हो जाएगी।
उच्च भार वाले अनुप्रयोगों के लिए रिवेट-प्रकार का मास्टर लिंक सही विकल्प है। मुख्य चैम्बर ड्राइव चेन (#80 या #100) और पीटीओ गियरबॉक्स इनपुट चेन के लिए, जहाँ तनाव भार सबसे अधिक होता है, रिवेट-प्रकार का मास्टर लिंक (चेन रिवेट टूल से स्थायी रूप से लगाया गया) क्लिप प्रकार की तुलना में काफी मजबूत होता है और क्लिप-दिशा में विफलता की संभावना को समाप्त करता है। हालांकि, इसमें एक कमी यह है कि रिवेटेड लिंक को हटाने के लिए चेन ब्रेकर और पंच की आवश्यकता होती है, जिसके लिए फील्ड किट में विशेष टूल की आवश्यकता होती है। व्यावसायिक कस्टम बेलिंग परिदृश्यों में संचालित बेलर्स के लिए, जहाँ ड्राइव चेन पर प्रतिदिन अधिकतम भार पड़ता है, फील्ड किट में चेन ब्रेकर रखें और दो सबसे अधिक भार वाले सर्किट पर रिवेट लिंक का उपयोग करें।
चेन बदलना: नई चेन को पुरानी चेन से मिलाना और उसे सही तरीके से सेट करना
चेन बदलना सीधा-सादा लगता है: पुरानी चेन निकालें और नई लगा दें। लेकिन नई चेन की अपेक्षित सेवा अवधि को रोकने वाली दो गलतियाँ इंस्टॉलेशन के समय दिखाई नहीं देतीं — एक ही ड्राइव लूप में पुरानी और नई चेन का एक साथ इस्तेमाल करना और घिसे हुए स्प्रोकेट पर नई चेन चलाना। ये दोनों ही गलतियाँ नई चेन को उसके निर्धारित प्रतिस्थापन अंतराल से काफी पहले ही खराब कर देती हैं।
ड्राइव लूप में कभी भी नई और पुरानी चेन को एक साथ न मिलाएं।
2–3% तक खिंची हुई रोलर चेन में नई चेन की तुलना में पिन का प्रभावी व्यास और पिच अधिक होती है। जब एक नया भाग पुरानी चेन में जोड़ा जाता है, तो नए लिंक स्प्रोकेट के दांतों से पुराने लिंक की तुलना में अलग-अलग बिंदुओं पर संपर्क करते हैं — नए लिंक दांतों के गड्ढों में बैठते हैं जबकि पुराने लिंक दांतों के सिरों पर चलते हैं। संपर्क का यह वैकल्पिक पैटर्न चेन में एक हिलने-डुलने वाली गति पैदा करता है क्योंकि यह प्रत्येक स्प्रोकेट से गुजरती है, जिससे झटके लगते हैं और पुराने और नए के बीच के जोड़ की प्लेटों में दरार आ जाती है। सही प्रतिस्थापन प्रक्रिया: पूरे चेन लूप को एक बार में बदलें, न कि अलग-अलग भागों को। यदि चेन का केवल एक भाग खराब हुआ है, तो शेष लूप की खिंचाव की जांच करें — यदि कोई भी भाग प्रतिस्थापन सीमा से अधिक है, तो पूरे लूप को बदल दें।
नई श्रृंखला के लिए सेंधमारी प्रोटोकॉल
नई चेन में लोड पड़ने पर लिंक के पुर्जे एक-दूसरे के अनुरूप ढलने के कारण तेजी से प्रारंभिक फैलाव (जिसे "सीटिंग फैलाव" कहा जाता है) होता है। संचालन के पहले 2-4 घंटों में यह सामान्य फैलाव 0.2–0.4% होता है। ब्रेक-इन के दौरान: (1) पहले घंटे के लिए कम PTO गति (लगभग 75% परिचालन गति) पर चलाएं; (2) 30 मिनट के बाद रुकें और तनाव की जांच करें - यदि विक्षेपण बढ़ गया है तो पुनः समायोजित करें; (3) पहले घंटे के बाद पुनः चिकनाई लगाएं ताकि यह सुनिश्चित हो सके कि सीटिंग घिसाव के कण चेन से बाहर निकल जाएं, इससे पहले कि वे घर्षणकारी के रूप में कार्य करें। ब्रेक-इन के 4 घंटे बाद, तनाव की पुनः जांच करें और अंतिम विनिर्देश के अनुसार सेट करें, फिर भविष्य में घिसाव की निगरानी के लिए आधार रेखा के रूप में मापे गए 12-लिंक आयाम को रिकॉर्ड करें।
सीज़न से पहले चेन का निरीक्षण: 30 मिनट का ऑडिट जो आपके पैसे की बचत करता है
एक व्यक्ति बुनियादी उपकरणों - डिजिटल कैलिपर्स, चेन लुब्रिकेंट, टॉर्च और चेन वियर गेज या रूलर - की मदद से 25-35 मिनट में बेलर चेन का पूरा निरीक्षण कर सकता है। इस निरीक्षण में लगने वाला समय और सामग्री लगभग 16T15-16T20 है। बेलिंग के अनुकूल मौसम में खेत में एक चेन खराब होने पर पुर्जों और सर्विसिंग में 16T150-16T600 का खर्च आता है, साथ ही उत्पादन में कई घंटों का नुकसान भी होता है। घास के रखरखाव में किए गए किसी भी निवेश की तुलना में यह सबसे अनुकूल लागत-लाभ अनुपात है।
प्री-सीज़न चेन ऑडिट — पूरी चेकलिस्ट (अनुमानित 30 मिनट)
चरण 1 — खुली पहुंच (5 मिनट)
☐ ड्राइव चेन गार्ड और साइड कवर हटा दें। आप उस चीज़ का निरीक्षण नहीं कर सकते जिसे आप देख नहीं सकते। अधिकांश राउंड बेलर में, मॉडल के आधार पर 6-14 बोल्ट हटाने पड़ते हैं। बोल्ट को बेलर के पास एक कंटेनर में रखें।
☐ प्रत्येक चेन और उसके आसपास के क्षेत्र को ब्रश और उपलब्ध होने पर संपीड़ित हवा से साफ करें। फसल की धूल और भूसी के कारण कठोर कड़ियाँ, जंग और घिसाव के निशान छिप जाते हैं, जिन्हें निरीक्षण के दौरान ढूंढना बेहद ज़रूरी होता है।
चरण 2 — प्रत्येक चेन को मापें (10 मिनट)
☐ प्रत्येक सर्किट के लिए एएनएसआई चेन नंबर की पहचान करें (जो साइड प्लेट पर अंकित होता है)।
☐ प्रत्येक चेन पर 12 लिंक की लंबाई मापें। मापों को रिकॉर्ड करें और प्रतिस्थापन तालिका से तुलना करें। प्रतिस्थापन विनिर्देश के 0.10 इंच के बराबर या उसके भीतर किसी भी चेन को बदलें।
☐ चेन के प्रत्येक भाग को हाथ से मोड़कर देखें कि कोई कड़ी जाम तो नहीं है। यदि कोई कड़ी मुड़ने में असमर्थ है या घिसने जैसी आवाज़ करती है, तो वह जंग से जाम हो गई है। यदि दो से अधिक कड़ियां जाम पाई जाती हैं, तो पूरी चेन बदल दें।
चरण 3 — स्प्रोकेट का निरीक्षण करें (7 मिनट)
☐ प्रत्येक ड्राइव स्प्रोकेट के दांतों की बनावट पर अपनी उंगली फेरें। एक स्वस्थ स्प्रोकेट का दांत सीधा होता है और उसका सिरा नुकीला होता है - जैसे शार्क का दांत। घिसा हुआ स्प्रोकेट का दांत आगे की ओर मुड़ा हुआ होता है - उसका सिरा मछली के कांटे की तरह मुड़ जाता है। मुड़ी हुई बनावट वाले किसी भी स्प्रोकेट को बदल दें।
☐ सभी स्प्रोकेट हब ज़र्क्स में तब तक ग्रीस लगाएं जब तक सील पर ताज़ा ग्रीस दिखाई न दे। घिसे हुए हब बेयरिंग स्प्रोकेट के पार्श्व गति की अनुमति देते हैं जिससे चेन का संरेखण बिगड़ जाता है और लिंक प्लेट जल्दी घिस जाती है।
चरण 4 — तनाव और मास्टर लिंक (5 मिनट)
☐ विक्षेपण विधि का उपयोग करके प्रत्येक चेन पर तनाव की जाँच करें। निर्दिष्ट विक्षेपण सीमा से बाहर की किसी भी चेन को समायोजित करें।
☐ प्रत्येक मास्टर लिंक क्लिप का पता लगाएं और उसकी अच्छी तरह से जांच करें। सुनिश्चित करें कि सभी क्लिप पिन के दोनों खांचों में पूरी तरह से लगी हुई हैं और उनका बंद सिरा चेन की गति की दिशा की ओर है। घिसी हुई, जंग लगी हुई या विकृत क्लिप को बदल दें।
चरण 5 — चिकनाई लगाएं और बंद करें (3 मिनट)
☐ प्रत्येक चेन पर ऊपरी और निचले लूप पर एक समान परत में पेनिट्रेटिंग चेन ऑयल लगाएं। गार्ड्स को दोबारा लगाने से पहले, तेल को आंतरिक लिंक घटकों में समाने के लिए 3-5 मिनट का समय दें।
☐ सभी गार्ड और कवर दोबारा लगा दें। पहली बेलिंग पास से पहले, सभी चेन सुचारू रूप से चल रही हैं या नहीं, यह सुनिश्चित करने के लिए बेलर को पीटीओ आइडल मोड पर 2-3 मिनट तक चलाएं।
पूरी मौसमी रखरखाव अनुसूची — जिसमें बियरिंग, बेल्ट, हाइड्रोलिक्स और विद्युत प्रणाली के साथ-साथ चेन को कवर करने वाला संपूर्ण प्री-सीज़न निरीक्षण प्रोटोकॉल शामिल है — इसमें दी गई है। राउंड बेलर के मौसमी रखरखाव की चेकलिस्टसभी बेलर घटकों के लिए घिसावट वाले पुर्जों के प्रतिस्थापन अंतराल दिए गए हैं। राउंड बेलर के पुर्जों और घिसावट वाले पुर्जों को बदलने की गाइड.
स्पॉकेट का घिसाव: वह घटक जो नई चेन को सबसे तेजी से नष्ट करता है
घिसी हुई चेन को बदलते समय घिसे हुए स्प्रोकेट को यथावत रखना बेलर ड्राइव ट्रेन की सर्विसिंग में सबसे आम और सबसे महंगी गलतियों में से एक है। यह सबसे कम दिखाई देने वाली गलतियों में से एक है, क्योंकि देखने में ठीक लगने वाला स्प्रोकेट भी घिसा हुआ हो सकता है, जिसके कारण नई चेन सामान्य दर से 2-3 गुना अधिक तेजी से खराब हो रही होती है।
हुकनुमा दांत तंत्र — यह नई श्रृंखला को क्यों नष्ट करता है
नए स्प्रोकेट के दांत की सतह जड़ से सिरे तक सीधी होती है; चेन का रोलर दांत की जड़ पर बने खांचे में ठीक से बैठता है और चेन के स्प्रोकेट के चारों ओर लिपटते ही सीधी सतह पर चढ़ता जाता है। स्प्रोकेट के घिसने के साथ, दांत की ड्राइविंग सतह (चेन को धकेलने वाली सतह) से धीरे-धीरे पदार्थ हटता जाता है। दांत का सिरा तो बना रहता है, लेकिन ड्राइविंग सतह का आधार घिस जाता है – दांत में एक उभार या "हुक" बन जाता है। नई चेन के रोलर, जो नए दांत की ज्यामिति के अनुसार आकार के होते हैं, खांचे में ठीक से बैठने के बजाय हुक के सिरे से टकराते हैं। हुक का हर संपर्क एक सहज जुड़ाव भार के बजाय एक झटका भार डालता है – यही कारण है कि नई लिंक प्लेटों में दरारें पड़ जाती हैं, जिसके परिणामस्वरूप सामान्य सेवा जीवन के एक तिहाई समय में ही चेन खराब हो जाती है।
प्रतिस्थापन निर्णय
स्प्रोकेट को निम्नलिखित स्थितियों में बदलें: दांतों के सिरे आपके नाखून से चिपके हुए महसूस होते हैं (जब आप अपनी उंगली को दांत के सिरे पर पीछे से आगे की ओर चलाते हैं तो आप आगे की ओर मुड़ा हुआ उभार महसूस कर सकते हैं); पिच व्यास पर दांत की मोटाई मूल प्रोफ़ाइल से 25% से अधिक कम हो गई है; कोई भी दांत टूटा हुआ, फटा हुआ या स्पष्ट रूप से विकृत है।
व्यावहारिक नियम: #80 या #100 मुख्य ड्राइव चेन (सबसे अधिक लोड वाले अनुप्रयोगों के लिए उपयुक्त) को बदलते समय, स्प्रोकेट का भी साथ-साथ मूल्यांकन करें और यदि कोई संदेह हो तो दोनों को बदल दें। एक नए #80 स्प्रोकेट ($15–$45) की कीमत और सामान्य जीवनकाल के आधे समय में ही खराब हो चुकी एक नई #80 चेन ($35–$85) की कीमत की तुलना करना कठिन नहीं है। ड्राइव सिस्टम की खराबी के निवारण के लिए गाइड — जिसमें घिसे हुए स्प्रोकेट, घिसी हुई चेन और गलत तनाव के बीच अंतर करने वाले लक्षण शामिल हैं — इसमें उपलब्ध है। राउंड बेलर समस्या निवारण गाइड.
विस्तारित ड्राइव चेन सर्विस अंतराल और प्राथमिक ड्राइव सर्किट पर सीलबंद स्नेहन प्रणालियों वाले राउंड बेलर कॉन्फ़िगरेशन के लिए, और बेलर मॉडल के अनुसार चेन और स्प्रोकेट घटक विशिष्टताओं के लिए, हमारी वेबसाइट पर जाएँ। गोल बेलर मॉडल.
राउंड बेलर चेन रखरखाव संबंधी अक्सर पूछे जाने वाले प्रश्न
मुझे कैसे पता चलेगा कि मेरी बेलर की चेन इतनी ज्यादा खिंच गई है कि वह काम करना बंद कर दे?+
12-लिंक माप सबसे सटीक परीक्षण है, लेकिन दो लक्षण मापने से पहले ही संकेत देते हैं कि चेन अपनी सेवा सीमा के करीब या उससे आगे निकल चुकी है। पहला, चेन स्प्रोकेट के बीच सामान्य तनाव विक्षेपण से अधिक झुकती हुई दिखाई देती है — मानक मध्यम लंबाई में 3/4 इंच या उससे अधिक झुकना यह दर्शाता है कि चेन खिंचाव सहनशीलता से अधिक हो गई है और टेंशनर की समायोजन सीमा समाप्त हो गई है। दूसरा, सामान्य पीटीओ गति पर ड्राइव चालू होने पर चेन अनियमित थपथपाहट या फिसलने जैसी आवाज करती है — यह भार के कारण चेन का स्प्रोकेट के दांतों से थोड़े समय के लिए अलग होना और झटके से फिर से जुड़ना दर्शाता है। ये दोनों लक्षण संकेत देते हैं कि चेन को बदलने का समय आ गया है या बीत चुका है। इस स्थिति में चेन चलाने से अधिकतम भार के दौरान इसके पूरी तरह से टूटने का खतरा रहता है — आमतौर पर बेल बनने के समय जब चैम्बर ड्राइव अधिकतम संपीड़न बल के अधीन होता है। यदि चेन प्रतिस्थापन तालिका में दिए गए 3% बढ़ाव सीमा के बराबर या उससे अधिक है, तो तुरंत मापें और चेन को बदल दें।
क्या मैं बेलर की चेन को चिकना करने के लिए WD-40 का उपयोग कर सकता हूँ?+
WD-40 एक भेदक विलायक और नमी निरोधक है, न कि चेन लुब्रिकेंट। चेन की देखभाल में यह दो विशिष्ट उद्देश्यों के लिए उपयोगी है: जाम या जंग लगे लिंक को 10-15 मिनट तक भिगोकर आगे-पीछे चलाने से उसे ढीला करना, और वास्तविक लुब्रिकेंट लगाने से पहले चेन की सतहों को साफ करना। संचालन के दौरान लगातार चेन लुब्रिकेशन के लिए WD-40 प्रभावी नहीं है - यह परिचालन तापमान में 1-2 घंटे के भीतर वाष्पित हो जाता है और परिचालन अवधि के दौरान पिन-बुशिंग इंटरफ़ेस को कोई सार्थक सुरक्षा प्रदान नहीं करता है। सही लुब्रिकेंट SAE 30 मोटर तेल, एक विशेष चेन तेल, या कम से कम 30W चिपचिपाहट वाला चेन और केबल लुब्रिकेंट स्प्रे है। यदि आप आपातकालीन स्थिति में केवल WD-40 के साथ हैं और आपके पास चेन तेल नहीं है, तो इसे लगाएं और फिर अगले लंबे बेलिंग सत्र से पहले उचित चेन तेल प्राप्त करने को प्राथमिकता दें। WD-40 एक संक्षिप्त आपात स्थिति के लिए कुछ न होने से बेहतर है, लेकिन किसी भी वास्तविक लुब्रिकेटिंग तेल से काफी कम प्रभावी है।
मेरी बेलर की चेन बार-बार स्प्रोकेट से उतर जाती है - इसका कारण क्या है?+
चेन के स्प्रोकेट से उतरने के तीन मुख्य कारण होते हैं, जिनमें से प्रत्येक की पहचान इस आधार पर की जा सकती है कि चेन कब और कहाँ से उतरती है। पहला और सबसे आम कारण: चेन का बहुत ढीला होना। एक ढीली चेन अचानक लोड पड़ने पर स्प्रोकेट के दांतों से उछल सकती है - इसे सही डिफ्लेक्शन स्पेसिफिकेशन के अनुसार कसें और दोबारा जांच करें। दूसरा कारण: स्प्रोकेट का गलत संरेखण। एक ही ड्राइव लूप में दो स्प्रोकेट लगभग 1/16 इंच के भीतर एक ही तल (संरेखित) पर होने चाहिए - एक गलत संरेखित स्प्रोकेट के कारण चेन तिरछी चलने की कोशिश करती है और दांत की सतह से उतर जाती है। दोनों स्प्रोकेट सतहों पर एक स्केल से संरेखण की जांच करें। तीसरा कारण: स्प्रोकेट के दांत घिसकर हुकनुमा आकार ले लेते हैं। एक हुकनुमा स्प्रोकेट दांत चेन रोलर को सामान्य बैठने की स्थिति में नहीं रख पाता है - लोड पड़ने पर रोलर घाटी में रहने के बजाय हुक के सिरे पर चढ़ जाता है, और चेन स्प्रोकेट से अलग हो जाती है। दांत के आकार की जांच करें और यदि हुक घिसाव दिखाई दे तो स्प्रोकेट को बदल दें। हुकनुमा स्प्रोकेट पर नई कसी हुई चेन लगाने से चेन के उतरने की समस्या हल नहीं होगी - स्प्रोकेट को बदलना ही होगा।
#60 और #80 चेन में क्या अंतर है और मैं यह कैसे पहचानूं कि मेरी बेलर मशीन किस चेन का उपयोग करती है?+
#60 और #80 ANSI रोलर चेन पदनाम हैं, जहाँ संख्या चेन की पिच को इंच के आठवें भाग में दर्शाती है: #60 = 6/8″ = 3/4″ पिच, और #80 = 8/8″ = 1″ पिच। बड़ी संख्या का अर्थ है बड़ी, मजबूत और भारी चेन। ये परस्पर विनिमय योग्य नहीं हैं — #80 चेन #60 स्प्रोकेट पर फिट नहीं होगी और इसके विपरीत भी, क्योंकि स्प्रोकेट के दांतों की दूरी चेन की पिच के अनुसार निर्धारित की जाती है। यह पहचानने के लिए कि आपकी बेलर मशीन पर कौन सी चेन लगी है: चेन की साइड प्लेट पर मुद्रित संख्या (60, 80, 80H, आदि) देखें, जो ANSI पदनाम है। यदि संख्या मिट गई है, तो पिन-टू-पिन पिच को सीधे मापें: यदि यह लगभग 3/4 इंच (0.750″) है, तो यह #60 है; यदि इसकी माप लगभग 1 इंच (1.000″) है, तो यह #80 है। प्रतिस्थापन के लिए पुर्जे मंगवाते समय पुरानी चेन का एक छोटा टुकड़ा पुर्जों के काउंटर पर ले जाएं - माप के आधार पर मिलान करना मॉडल नंबर याद रखने की कोशिश करने से अधिक सुरक्षित है। #80 राउंड बेलर के मुख्य ड्राइव पर सबसे आम चेन है, लेकिन रैप सिस्टम और पिकअप ड्राइव अक्सर एक ही मशीन पर #60 होते हैं, इसलिए प्रत्येक सर्किट को अलग-अलग सत्यापित करें।
नियमित रखरखाव के तौर पर मुझे बेलर चेन को कितनी बार बदलना चाहिए?+
चेन बदलने का निर्णय किसी निश्चित समय या गठ्ठों की संख्या के अंतराल के बजाय घिसावट माप (3% खिंचाव सीमा पर या उससे अधिक 12-लिंक परीक्षण) के आधार पर किया जाना चाहिए, क्योंकि चेन का वास्तविक जीवनकाल चिकनाई, फसल के प्रकार, धूल की स्थिति और प्रति मौसम परिचालन घंटों के साथ बहुत भिन्न होता है। शुष्क परिस्थितियों में साफ घास पर अच्छी तरह से चिकनाई युक्त चेन, प्रतिस्थापन सीमा तक पहुंचने से पहले 3-5 मौसम तक चल सकती है; वहीं रेतीली परिस्थितियों में अनियमित चिकनाई के साथ साइलेज पर उसी चेन को वार्षिक रूप से बदलने की आवश्यकता हो सकती है। व्यावहारिक तरीका: प्रत्येक वर्ष पूर्व-सीज़न निरीक्षण में प्रत्येक चेन को मापें। जो चेन प्रतिस्थापन सीमा से नीचे हैं लेकिन उससे 0.10″ के भीतर हैं, उन्हें उस सीज़न के दौरान बदलने के लिए बजट में शामिल किया जाना चाहिए - यदि वे पहले से ही सीमा तक नहीं पहुंच रही हैं, तो वे सीज़न के दौरान सीमा तक पहुंच जाएंगी। जो चेन सीमा से काफी नीचे हैं, उन्हें निरीक्षण की आवश्यकता है, लेकिन तत्काल प्रतिस्थापन की नहीं। यह माप-आधारित दृष्टिकोण समय से पहले प्रतिस्थापन (अपव्यय) और चेन को उनके सुरक्षित परिचालन जीवनकाल से अधिक चलाने (विफलता का जोखिम) दोनों को रोकता है।
क्या बेहतर रखरखाव के माध्यम से मैं चेन की आयु को सामान्य अंतराल से आगे बढ़ा सकता हूँ?+
जी हां—काफी हद तक। चेन की सर्विस लाइफ पर सबसे ज्यादा असर डालने वाली दो रखरखाव विधियां हैं लुब्रिकेशन की आवृत्ति और संदूषण नियंत्रण। कृषि इंजीनियरिंग कार्यक्रमों के शोध से पता चलता है कि घर्षण वाले खेतों में 4 घंटे के लुब्रिकेशन शेड्यूल (मानक 8 घंटे के अंतराल से दोगुना) पर रखी गई चेन, 8 घंटे के शेड्यूल पर समान रूप से तनावग्रस्त चेन की तुलना में 60–80% अधिक चलती हैं। चेन ऑयल में अतिरिक्त लुब्रिकेशन लागत ($10–$15/सीजन) चेन की बढ़ी हुई लाइफ के मूल्य की तुलना में नगण्य है। संदूषण नियंत्रण—मुख्य रूप से चेन गार्ड को सही जगह पर रखना ताकि संचालन के दौरान फसल के अवशेष और मिट्टी चेन लिंक में न फंसें—दूसरा सबसे अधिक प्रभाव डालने वाला तरीका है। जो ऑपरेटर "सुविधा के लिए" चेन गार्ड हटा देते हैं और उन्हें वापस नहीं लगाते, वे अपनी चेन को लगातार घर्षण वाले पदार्थों के संपर्क में लाते हैं जो लुब्रिकेशन फिल्म को लगाने के एक घंटे के भीतर ही खत्म कर देते हैं। चेन के घिसाव के दृष्टिकोण से, गार्ड के बिना चलना लुब्रिकेशन के बिना चलने के बराबर माना जाना चाहिए। चेन बदलने के साथ-साथ घिसे हुए स्प्रोकेट को बदलना तीसरा अभ्यास है - जैसा कि इस गाइड में वर्णित है, हुक वाले स्प्रोकेट पर नई चेन स्नेहन की गुणवत्ता की परवाह किए बिना अपने रेटेड सेवा जीवन के 30-50% से अधिक प्राप्त नहीं करेगी।
संपादक: सीएक्सएम