पृष्ठ चुनें

तकनीकी मार्गदर्शिका · सभी 9YF मॉडल · डी-टाइप नॉटर समायोजन

स्क्वायर बेलर नॉटर समायोजन गाइड

स्क्वायर बेलर में नॉटर सबसे सटीक यांत्रिक घटक होता है — और यह एकमात्र ऐसा घटक है जो लगभग सही नहीं हो सकता। बिल हुक का एक मिलीमीटर भी अपनी जगह से हट जाना, सुई का गलत चरण पर पहुंचना, या टेंशन डिस्क का गलत तरीके से सेट होना, अन्य घटकों के नए होने या अच्छी तरह से रखरखाव किए जाने के बावजूद लगातार गलत गांठें पैदा करता है। यह गाइड नॉटर के प्रत्येक समायोजन को सही क्रम में समझाता है, प्रत्येक घटक के कार्य और 20 गांठों के परीक्षण से समायोजन की पुष्टि करने से पहले यह सत्यापित करने का तरीका बताता है कि यह सही ढंग से सेट किया गया है।

इसमें शामिल हैं: डी-टाइप नॉटर कैसे काम करता है · आवश्यक उपकरण · समायोजन क्रम · बिल हुक टाइमिंग · सुई संरेखण · तनाव डिस्क · कैम फॉलोअर · चाकू टाइमिंग · सत्यापन परीक्षण

गांठ लगाने का काम शुरू करने से पहले सुरक्षा

सभी नॉटर समायोजन ट्रैक्टर के पीटीओ को पूरी तरह से निष्क्रिय करके और इंजन को बंद करके ही किए जाने चाहिए। स्प्रिंग के तनाव के कारण नॉटर तंत्र किसी भी पुर्जे को हाथ से घुमाने पर काफी बल के साथ बंद हो सकता है। समायोजन के दौरान अपनी उंगलियों को बिल हुक के सिरे और सुई की नोक से हमेशा दूर रखें। सभी समायोजन और गार्ड को पुनः फिट करने के बाद ही परीक्षण बेलिंग के लिए पीटीओ को पुनः सक्रिय किया जाना चाहिए।

डी-टाइप नॉटर कैसे काम करता है: इसके छह घटक

हर गांठ बांधने की समस्या का निदान इस बात से शुरू होता है कि कौन सा घटक इसके लिए ज़िम्मेदार है। 9YF सीरीज़ के सभी मॉडलों में इस्तेमाल होने वाला D-टाइप डबल नॉटर छह परस्पर क्रिया करने वाले घटकों का उपयोग करता है — प्रत्येक की एक विशिष्ट भूमिका होती है और समायोजन बिगड़ने पर एक विशिष्ट विफलता का तरीका होता है।

बिल हुक (बिल)

घूमने वाला हुक जो गाँठ का लूप बनाता है। इसका जबड़ा सुई द्वारा दी गई डोरी को पकड़ने के लिए खुलता है, लूप बनाने के लिए बंद हो जाता है, और फिर लूप को गांठ वाली रस्सी के ऊपर से खींचकर अंतिम गाँठ तैयार की जाती है। समय और नोक का आकार अत्यंत महत्वपूर्ण हैं।

कैमरे का पीछा करने वाला

यह ड्राइव कैम लोब पर चलता है जो बिल हुक रोटेशन टाइमिंग को नियंत्रित करता है। फॉलोअर और कैम के बीच की दूरी मुख्य ड्राइव चक्र के सापेक्ष बिल हुक टाइमिंग की सटीकता निर्धारित करती है।

सुई

यह भुजा मुख्य ड्राइव चक्र के सही चरण में स्पूल से बिल हुक तक धागे का एक सिरा पहुंचाती है। अधिकतम गति पर सुई की नोक की स्थिति बिल हुक के जबड़े के खुलने के साथ बिल्कुल सटीक रूप से संरेखित होनी चाहिए।

तनाव डिस्क

स्पूल और नॉटर के बीच धागे पर लगातार दबाव बनाए रखता है। बिल हुक के चारों ओर बनने वाले लूप की आकृति को नियंत्रित करता है - बहुत कसने पर लूप टूट जाता है; बहुत ढीला होने पर एक बेतरतीब लूप बनता है जिसे बिल हुक सही ढंग से नहीं बना पाता।

ट्विन डिस्क (कॉर्ड होल्डर)

यह गांठ बनाने की प्रक्रिया के दौरान गांठ वाली रस्सी की स्थिर लंबाई को अपनी जगह पर बनाए रखता है ताकि बिल हुक एक स्थिर रस्सी के हिस्से के चारों ओर लूप बना सके, न कि हिलते हुए हिस्से के चारों ओर।

चाकू का ब्लेड

गांठ पूरी तरह बन जाने के बाद ही डोरी को काटा जाता है। समय का ध्यान रखना बेहद ज़रूरी है - गांठ बनने से पहले काटने पर डोरी का सिरा ढीला और बिना गांठ वाला रह जाता है; बहुत देर से काटने पर तनाव बढ़ जाता है जिससे गांठ के पास डोरी टूट सकती है।

नॉटर एडजस्टमेंट के लिए आवश्यक उपकरण

ऑपरेटर मैनुअल आपके विशिष्ट 9YF मॉडल के लिए समय संबंधी विशिष्टताओं के साथ। इस गाइड में दिए गए प्रत्येक समायोजन को आपके मैनुअल में दिए गए विनिर्देश मूल्यों के अनुसार ही समायोजित करें — मॉडल के अनुसार सहनशीलता भिन्न हो सकती है।
ओपन-एंड स्पैनर और सॉकेट सेट आपके मॉडल पर लगे एडजस्टमेंट लॉकनट के आकार के अनुसार (आमतौर पर 10 मिमी, 13 मिमी, 17 मिमी और 19 मिमी)।
फीलर गेज सेट कैम फॉलोअर क्लीयरेंस माप के लिए (0.1–1.0 मिमी रेंज आवश्यक है)।
सीधी रेखा या गांठ बांधने वाली समय छड़ — कुछ समायोजनों के लिए अधिकतम गति पर सुई की नोक के संरेखण को सत्यापित करने के लिए एक सीधे संदर्भ की आवश्यकता होती है।
चाक या पेंट पेन एडजस्टमेंट क्लैंप को ढीला करने से पहले ड्राइव शाफ्ट पर टाइमिंग पोजीशन को चिह्नित करने के लिए।
बेलिंग सामग्री का परीक्षण करें परिचालन घनत्व पर कम से कम 20 गांठ फसल होनी चाहिए। समायोजन का सत्यापन केवल परीक्षण गांठों पर ही किया जाना चाहिए; बेंच परीक्षण अपर्याप्त है।

समायोजन क्रम — क्रम अदला-बदली योग्य नहीं है

छह नॉटर एडजस्टमेंट आपस में परस्पर क्रिया करते हैं। टेंशन डिस्क को सही ढंग से सेट करने से पहले सुई को एडजस्ट करने का मतलब है कि सुई का अलाइनमेंट एक गैर-प्रतिनिधि ट्विन टेंशन के सापेक्ष स्थापित किया गया है - डिस्क एडजस्टमेंट के बाद पुनः अलाइनमेंट की आवश्यकता होती है। इस क्रम का ठीक से पालन करें:

1

तनाव डिस्क — इन्हें पहले सेट करें। सभी अनुप्रवाह लूप ज्यामिति डिस्क द्वारा चलने वाली डोरी पर लगाए गए तनाव पर निर्भर करती है।

2

बिल हुक टाइमिंग बिल हुक की कोणीय स्थिति को मुख्य ड्राइव चक्र के सापेक्ष सेट करें। अन्य सभी समय बिल हुक की स्थिति के संदर्भ में निर्धारित किए जाते हैं।

3

सुई की टाइमिंग और अलाइनमेंट — बिल हुक टाइमिंग स्थापित होने के बाद सेट किया जाता है, ताकि सुई सही बिल हुक चरण पर पहुंच जाए।

4

कैम फॉलोवर क्लीयरेंस — बिल हुक के खुलने/बंद होने के समय को समायोजित करने के लिए बिल हुक टाइमिंग के अनुसार सेट किया जाता है, क्योंकि फॉलोअर क्लीयरेंस बिल हुक जबड़े के खुलने/बंद होने के समय को ठीक करता है।

5

चाकू का समय सुई और बिल हुक का समय निर्धारित होने के बाद चाकू को चलाना चाहिए। गांठ पूरी होने के बाद ही चाकू को काटना चाहिए - जो गांठ बांधने की पूरी प्रक्रिया के समय पर निर्भर करता है।

6

20 गांठ परीक्षण सत्यापन — यही एकमात्र वैध प्रमाण है कि संपूर्ण समायोजन प्रक्रिया से एक सही ढंग से काम करने वाला नॉटर तैयार हो गया है।

चरण 1: टेंशन डिस्क समायोजन

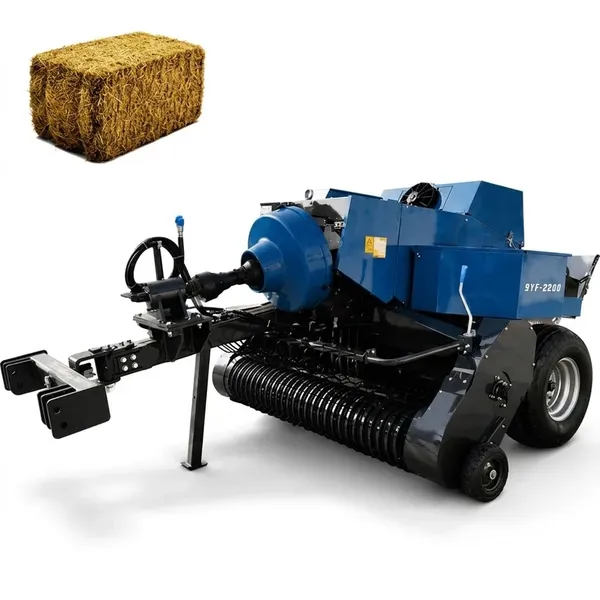
9YF-2200 स्क्वायर बेलर में नॉटर गार्ड क्षेत्र दिखाया गया है जहाँ टेंशन डिस्क मैकेनिज़्म तक पहुँचा जा सकता है। नॉटर एडजस्टमेंट के किसी भी क्रम में सबसे पहले टेंशन डिस्क को एडजस्ट करना आवश्यक है क्योंकि चलती हुई डोरी पर डिस्क का दबाव ही लूप की ज्यामिति निर्धारित करता है जिसे बिल हुक पकड़ने का प्रयास करता है, और अन्य सभी टाइमिंग एडजस्टमेंट इसी निर्धारित टेंशन के सापेक्ष किए जाते हैं।

सही तनाव कैसा महसूस होता है

डिस्क लगे होने पर, सुई के छेद से निकले हुए धागे को हाथ से रील की ओर खींचें। सही प्रतिरोध स्थिर होना चाहिए, लेकिन इतना भी नहीं कि हिले नहीं - धागा लगभग 2-3 किलोग्राम के निरंतर दबाव से बिना झटके या अटके हिलना चाहिए। दोनों तरफ एक समान खिंचाव महसूस होना चाहिए। यदि एक तरफ दूसरी तरफ से ज़्यादा कसाव या ढीलापन महसूस हो, तो असमान तनाव के कारण दो अलग-अलग गांठें बनेंगी - एक मज़बूत और दूसरी लगातार कमज़ोर।

समायोजन प्रक्रिया

प्रत्येक नॉटर साइड पर टेंशन डिस्क स्प्रिंग एडजस्टमेंट नट का पता लगाएं। टेंशन बढ़ाने के लिए इसे दक्षिणावर्त घुमाएं, और कम करने के लिए वामावर्त घुमाएं। चौथाई घुमाव के अंतराल में एडजस्ट करें और प्रत्येक एडजस्टमेंट के बाद हाथ से खींचकर देखें। सही टेंशन प्राप्त होने पर लॉकनट को एडजस्टमेंट नट के साथ कस दें। यदि डिस्क की सतहें खांचेदार हैं, तो कोई भी टेंशन सेटिंग सही परिणाम नहीं देगी - एडजस्ट करने से पहले डिस्क बदल दें। आम गलती: ऑपरेटर गांठ की गुणवत्ता सुधारने के प्रयास में डिस्क को ज़रूरत से ज़्यादा कस देते हैं, जबकि असली समस्या घिसा हुआ बिल हुक या कैम फॉलोअर होता है। ज़रूरत से ज़्यादा कसी हुई डिस्क इन समस्याओं को अस्थायी रूप से छुपा देती हैं, लेकिन अधिक गांठ घनत्व पर सुतली टूटने का कारण बनती हैं।

चरण 2: बिल हुक टाइमिंग समायोजन

आप क्या सेट कर रहे हैं

बिल हुक मुख्य नॉटर ड्राइव के साथ तालमेल बिठाते हुए अपनी शाफ्ट पर घूमता है। समय यह निर्धारित करता है कि मुख्य ड्राइव चक्र के किस कोणीय बिंदु पर बिल हुक का जबड़ा पूरी तरह से खुलता है (सुई से धागा ग्रहण करने के लिए), और किस बिंदु पर यह बंद होना शुरू होता है। यदि सुई के आने पर जबड़ा पूरी तरह से खुला नहीं होता है, तो धागा उसमें नहीं फंसता है - जिससे गांठ गलत बन जाती है। यदि सुई के निकलने से पहले जबड़ा बंद हो जाता है, तो सुई अभी-अभी बने लूप को नुकसान पहुंचाती है।

समायोजन प्रक्रिया

बिल हुक ड्राइव गियर या शाफ्ट पर टाइमिंग मार्क्स ढूंढें — ये या तो स्टैम्प्ड मार्क्स, ड्रिल किए गए डॉट्स या पेंट मार्क्स होते हैं जो सही स्थिति दर्शाते हैं। मुख्य नॉटर ड्राइव को (पीटीओ को निष्क्रिय करके हाथ से) तब तक घुमाएँ जब तक बिल हुक सुई की अधिकतम यात्रा स्थिति पर न पहुँच जाए। इस स्थिति में, बिल हुक का जबड़ा पूरी तरह से खुला होना चाहिए और जबड़े का मुख ऑपरेटर मैनुअल टाइमिंग डायग्राम में दिखाए गए अनुसार सुई की नोक की स्थिति के साथ संरेखित होना चाहिए।

समायोजन के लिए: बिल हुक शाफ्ट के क्लैम्पिंग बोल्ट ढीले करें, बिल हुक को उसके शाफ्ट पर घुमाकर समय चिह्नों द्वारा दर्शाई गई सही स्थिति पर लाएँ, और क्लैम्पिंग बोल्ट को निर्दिष्ट टॉर्क तक कस दें। समायोजन के बाद, तंत्र को धीरे-धीरे हाथ से एक पूर्ण चक्र में घुमाएँ और सुनिश्चित करें कि बिल हुक सही बिंदु पर सुचारू रूप से खुलता है, धागे के लूप की अनुमानित स्थिति को पकड़ता है, और वापसी के दौरान सुई की भुजा से बिना किसी रुकावट के बंद हो जाता है।

चरण 3: सुई की टाइमिंग और अलाइनमेंट

दो सुई की आवश्यकताएँ

सुई के समायोजन के लिए दो स्वतंत्र आवश्यकताएँ हैं जिन्हें एक साथ पूरा किया जाना चाहिए: (1) सुई को मुख्य ड्राइव चक्र की सही कोणीय स्थिति पर अधिकतम गति तक पहुँचना चाहिए - इसे सुई की टाइमिंग कहते हैं; (2) अधिकतम गति पर सुई की नोक बिल हुक जबड़े के सापेक्ष सही स्थानिक स्थिति में होनी चाहिए - इसे सुई का संरेखण कहते हैं। टाइमिंग त्रुटि के कारण सुई सही जगह पर तो पहुँचती है लेकिन गलत समय पर। संरेखण त्रुटि के कारण सुई सही समय पर तो पहुँचती है लेकिन बिल हुक जबड़े से चूक जाती है।

समय समायोजन

सुई की भुजा मुख्य नॉटर ड्राइव से जुड़े एक सनकी या चेन/गियर कनेक्शन द्वारा संचालित होती है। इस ड्राइव के फेज़ संबंध को बदलकर समय को समायोजित किया जाता है। चेन से चलने वाली सुइयों पर: सुई के आने की गति को आगे या पीछे करने के लिए चेन को एक लिंक आगे बढ़ाएँ। सनकी से चलने वाली सुइयों पर: ऑपरेटर मैनुअल में दिखाए गए निर्दिष्ट समय स्थिति पर सनकी बॉस को घुमाएँ। सही समय पर सुई तब अधिकतम गति पर पहुँचती है जब बिल हुक का जबड़ा पूरी तरह से खुला होता है और ट्विन डिस्क होल्डिंग स्थिति में होती है।

संरेखण समायोजन

सुई की अधिकतम गति पर (इस समय मैकेनिज़्म स्थिर होता है, PTO डिस्कनेक्ट होता है), सुई की नोक बिल हुक जॉ के सापेक्ष निर्दिष्ट स्थान पर होनी चाहिए — आमतौर पर जॉ के केंद्र में और ऑपरेटर मैनुअल में निर्दिष्ट ऑफ़सेट आयाम से 2-3 मिमी के भीतर। सुई आर्म को उसके ड्राइव शाफ्ट पर पुनः स्थापित करके समायोजन किया जाता है। इस माप के लिए एक सीधी रूल या कुछ ऑपरेटर मैनुअल में निर्दिष्ट विशेष अलाइनमेंट रॉड का उपयोग संदर्भ के रूप में किया जाता है। यदि अलाइनमेंट देखने में तो सही लगता है लेकिन वास्तविक बेलिंग में विफल हो जाता है, तो इसका लगभग हमेशा मतलब होता है कि टाइमिंग थोड़ी सी गड़बड़ है — सुई स्थिर अवस्था में सही स्थिति में होती है, लेकिन गतिशील चक्र में बहुत जल्दी या बहुत देर से पहुँचती है।

चरण 4: कैम फॉलोअर क्लीयरेंस
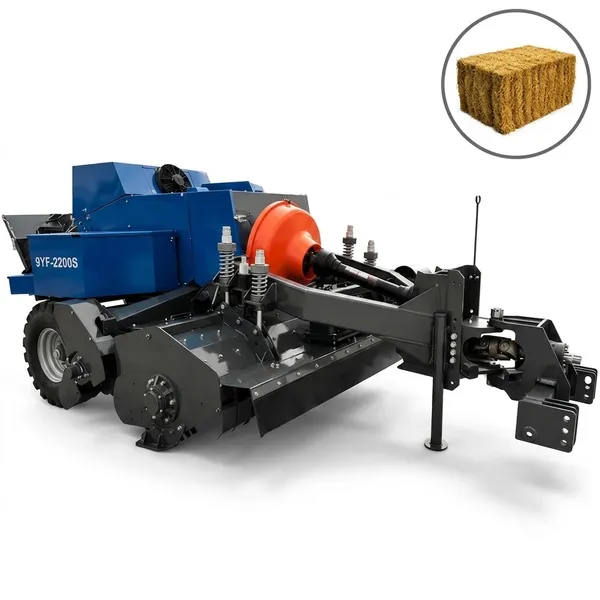
9YF-2200S स्क्वायर बेलर नॉटर मैकेनिज़्म, जिसमें कैम फॉलोअर और ड्राइव कैम असेंबली दिखाई गई है — बिल हुक टाइमिंग एडजस्टमेंट पूरा होने के बाद फीलर गेज का उपयोग करके कैम फॉलोअर क्लीयरेंस सेट किया जाता है क्योंकि क्लीयरेंस बिल हुक जबड़े के खुलने और बंद होने के सटीक क्षण को मुख्य ड्राइव स्थिति के सापेक्ष ठीक करता है, जिसे चरण 2 में पहले ही स्थापित किया जा चुका है।

कैम फॉलोअर, कैम लोब की सतह पर चलता है। फॉलोअर टिप और कैम लोब के बीच निर्धारित क्लीयरेंस (जब लोब बेस सर्कल पोजीशन पर होता है) यह निर्धारित करता है कि ट्रांजिशन पॉइंट्स पर बिल हुक कितनी आसानी से खुलता और बंद होता है। अपर्याप्त क्लीयरेंस (बहुत कम क्लीयरेंस): फॉलोअर कैम पर जल्दी चढ़ना शुरू कर देता है, जिससे बिल हुक का खुलना निर्धारित समय से पहले ही शुरू हो जाता है। अत्यधिक क्लीयरेंस: फॉलोअर कैम लोब से देर से संपर्क करता है, जिससे खुलने की प्रक्रिया कैप्चर विंडो से आगे बढ़ जाती है।

कैम के बेस सर्कल पोजीशन पर गैप मापने के लिए फीलर गेज का उपयोग करें। ऑपरेटर मैनुअल में दिए गए स्पेसिफिकेशन से तुलना करें। एडजस्टमेंट फॉलोअर आर्म स्टॉप बोल्ट द्वारा किया जाता है - स्टॉप बोल्ट को अंदर की ओर घुमाने से क्लीयरेंस कम होता है; बाहर की ओर घुमाने से क्लीयरेंस बढ़ता है। सेटिंग के बाद जैम नट से एडजस्टमेंट को लॉक करें। दोनों साइड्स को अलग-अलग सेट करें - नई मशीन पर भी ये एक जैसे नहीं हो सकते, क्योंकि कैम प्रोफाइल में मामूली निर्माण संबंधी भिन्नता हो सकती है।

आम गलती: यह मान लेना कि दोनों तरफ कैम फॉलोअर एडजस्टमेंट एक जैसा होना चाहिए। प्रत्येक तरफ को उसके विनिर्देश-मापे गए क्लीयरेंस के अनुसार एडजस्ट करें, न कि दोनों तरफ की समरूपता के अनुसार।

चरण 5: चाकू की टाइमिंग और क्लीयरेंस

चाकू के समय की आवश्यकता

चाकू को चक्र के एक विशिष्ट बिंदु पर रस्सी काटनी चाहिए: गाँठ का पूरा घेरा बन जाने और हुक से अलग हो जाने के बाद, लेकिन हुक के अगले पकड़ने के चक्र शुरू होने से पहले। यदि चाकू बहुत जल्दी काटता है, तो गाँठ पूरी होने से पहले ही रस्सी कट जाती है — और रस्सी का एक सिरा खुला रह जाता है। यदि चाकू बहुत देर से काटता है, तो नया घेरा अभी तक न कटे हुए रस्सी के सिरे के चारों ओर बन जाता है, जिससे साफ गाँठ के बजाय दोहरी गांठ बन जाती है।

क्लीयरेंस समायोजन

जब मैकेनिज़्म चाकू काटने की स्थिति में हो (ऑपरेटर मैनुअल का आरेख देखें), तो चाकू की धार निर्दिष्ट कोण पर और ट्विन डिस्क से उचित दूरी पर डोरी से संपर्क में आनी चाहिए। चाकू की दूरी को मॉडल के अनुसार चाकू आर्म स्टॉप पोजीशन या चाकू माउंट के पीछे लगे शिम्स द्वारा समायोजित किया जाता है। चाकू की धार तेज होनी चाहिए - एक कुंद चाकू निर्दिष्ट संपर्क कोण पर साफ-सुथरा नहीं काटता और डोरी को काटने के बजाय गांठ को खींच सकता है। यदि चाकू की टाइमिंग सही है और फिर भी साफ कट नहीं लग रहे हैं, तो आगे टाइमिंग एडजस्टमेंट करने से पहले ब्लेड बदल दें।

गलत तरीके से बांधे गए पैटर्न का निदान: गठ्ठा आपको क्या बताता है
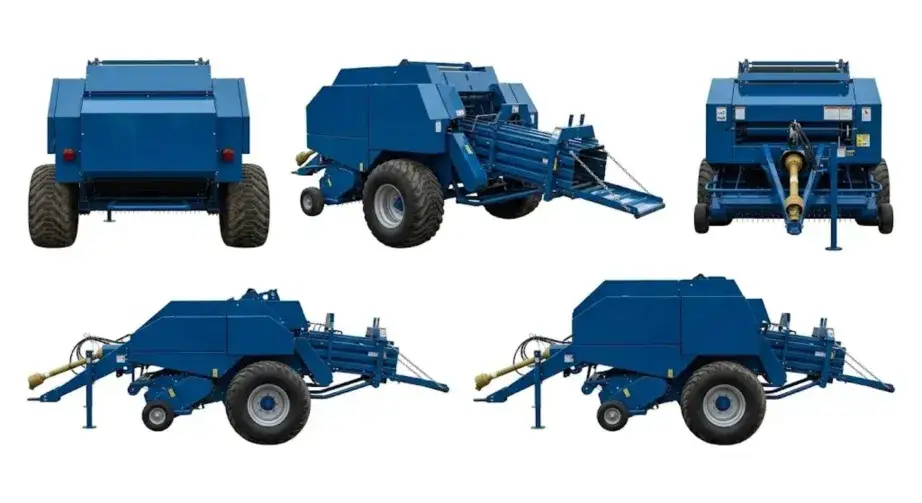
9YF सीरीज़ के स्क्वायर बेलर मॉडल में प्रत्येक मॉडल पर नॉटर गार्ड की स्थिति दिखाई गई है। इससे यह पता लगाया जा सकता है कि नॉटर के किस विशिष्ट घटक को समायोजित करने की आवश्यकता है, क्योंकि इससे किसी छूटे हुए बेल पर रस्सी का सिरा खराब हो जाता है। इससे समस्या होने पर पूरे समायोजन क्रम से गुजरने के बजाय लक्षित समायोजन संभव हो पाता है।

मिस-टाई उपस्थिति संभावित कारण पहले जाँच करें
रस्सी ढीली है, स्वतंत्र रूप से लटक रही है, कोई गांठ नहीं बनी है। सुई बिल हुक तक धागा नहीं पहुंचा रही है (सुई की टाइमिंग या अलाइनमेंट में गड़बड़ी) चरण 3 — सुई की टाइमिंग और अलाइनमेंट
गांठ बन तो जाती है लेकिन तनाव के कारण खुल जाती है (फिसलने वाली गांठ) बिल हुक लूप को सही ढंग से पूरा नहीं कर रहा है (टिप का घिसाव या टाइमिंग की समस्या)। बिल हुक टिप का निरीक्षण, फिर चरण 2
दोहरी रस्सी का सिरा — दो लंबाई, कोई गाँठ नहीं गांठ बनने से पहले ही चाकू से काटना (चाकू चलाने का समय बहुत जल्दी होना) चरण 5 — चाकू का समय निर्धारण
उलझा हुआ घेरा, बिना गांठ के रस्सी के चारों ओर लिपटा हुआ धागा चाकू से काटना बहुत देर हो जाने के कारण, या सुतली डिस्क का रस्सी को ठीक से न पकड़ पाने के कारण। चाकू की टाइमिंग और ट्विन डिस्क निरीक्षण
एक तरफ ही गांठ बनी है, दूसरी तरफ कोई गांठ नहीं है। एक गांठ लगाने वाले सिरे का समायोजन दूसरे सिरे से अलग होता है। दोनों पक्षों की तुलना करें — विफल पक्ष को अलग से समायोजित करें
सेटिंग्स की परवाह किए बिना हर N-वें गठ्ठे पर लगातार चूक होना स्टार व्हील या ट्रिप मैकेनिज़्म — गठ्ठे की लंबाई का माप गलत बिंदु पर हो रहा है स्टार व्हील टाइन की स्थिति और ट्रिप मैकेनिज्म स्प्रिंग

चरण 6: 20 गांठों का सत्यापन परीक्षण

छोटे वर्गाकार गठ्ठों पर सही ढंग से बने डी-टाइप गांठें दिखाई देती हैं, जिनमें रस्सी के प्रत्येक सिरे पर साफ बंद लूप बंधा होता है। गांठ लगाने वाली मशीन में किसी भी समायोजन के बाद 20 गठ्ठों का सत्यापन परीक्षण किया जाता है, जिसमें प्रत्येक गठ्ठ पर प्रत्येक गांठ की सही बनावट, साफ कटे हुए सिरे और हाथ के तनाव के तहत फिसलने के प्रतिरोध की जांच की जाती है, इससे पहले कि गठ्ठों को उत्पादन सेवा में वापस भेजा जाए।

नॉटर में किसी भी समायोजन के बाद 20 गांठों का परीक्षण अनिवार्य है। तंत्र का स्थैतिक निरीक्षण यह पुष्टि कर सकता है कि घटक सही स्थिति में हैं - लेकिन संपीड़न भार और परिचालन गति के तहत वास्तविक गांठ बनाने से ही पता चलता है कि गतिशील चक्र में समय की परस्पर क्रिया सही गांठ निर्माण करती है या नहीं। परीक्षण को उस गति और घनत्व सेटिंग पर चलाएँ जिसका उपयोग आप उत्पादन में करेंगे - कम गति या न्यूनतम घनत्व पर नहीं।

जाँच 1

प्रत्येक गठरी पर गांठों की गिनती करें। प्रत्येक गठरी में 2 रस्सियाँ, प्रत्येक रस्सी में 2 गांठें। 20 गठरियाँ = 80 गांठें। शून्य गांठें ही उत्तीर्ण होने का मानक है। किसी भी गांठ के छूटने पर, खराब हिस्से पर वापस जाकर उसे ठीक करना होगा और उसके बाद ही आगे बढ़ना होगा।

जाँच 2

प्रत्येक गठरी पर रस्सी के कटे हुए हिस्से का निरीक्षण करें। सही समय पर और तेज धार वाला चाकू रस्सी के सिरे को साफ और चौकोर आकार में काटता है। खुरदुरा या रेशेदार सिरा धारहीन होने का संकेत देता है। अगर रस्सी कटी हुई नहीं बल्कि खींची हुई दिखती है, तो चाकू के लिए पर्याप्त जगह न होने का संकेत मिलता है।

जाँच 3

प्रत्येक गांठ को मजबूती से खींचें। सही डी-टाइप गाँठ तनाव पड़ने पर कस जाती है, न कि ढीली होती है। कोई भी गाँठ जो हाथ से ज़ोर से दबाने पर भी ढीली हो जाती है, उसका मतलब है कि हुक की टाइमिंग सही नहीं है या हुक का सिरा घिसा हुआ है जो लूप को ठीक से पूरा नहीं कर रहा है।

जाँच 4

अधिकतम घनत्व पर 3 अतिरिक्त गांठें चलाएं। गांठों से जुड़ी समस्याएं जो मध्यम घनत्व पर मामूली होती हैं, अक्सर अधिकतम संपीड़न भार पर ही दिखाई देती हैं। यदि मानक घनत्व पर 20 गांठों का परीक्षण सफल हो जाता है, तो समायोजन को पूर्ण प्रमाणित करने से पहले अधिकतम घनत्व पर 3 गांठों का परीक्षण करें।

जब समायोजन से समस्या का समाधान नहीं हो पाता

यदि सभी पाँच समायोजन चरणों को सही ढंग से पूरा करने के बाद भी 20-गांठ परीक्षण विफल रहता है, तो समस्या गलत समायोजन के बजाय घिसे हुए पुर्जों की है। सही समायोजन से बिल हुक के सिरे पर सपाट धब्बा, माप सीमा से अधिक घिसा हुआ कैम फॉलोअर, या मुड़ी हुई सुई भुजा (जो समायोजन की स्थिति चाहे जो भी हो, निर्दिष्ट संरेखण स्थिति तक नहीं पहुँच पाती) जैसी कमियों को दूर नहीं किया जा सकता। इस स्थिति में, विनिर्देश के अनुसार माप द्वारा विफल पुर्जे की पहचान की जानी चाहिए और उसे बदला जाना चाहिए। घिसे हुए पुर्जों वाला सही ढंग से समायोजित तंत्र समायोजन से पहले की तुलना में थोड़ा बेहतर परिणाम देगा, लेकिन शून्य-त्रुटि मानक तक नहीं पहुँचेगा जो सही पुर्जों और सही समायोजन के संयोजन से प्राप्त होता है।

पीटीओ ड्राइव और नॉटर टाइमिंग
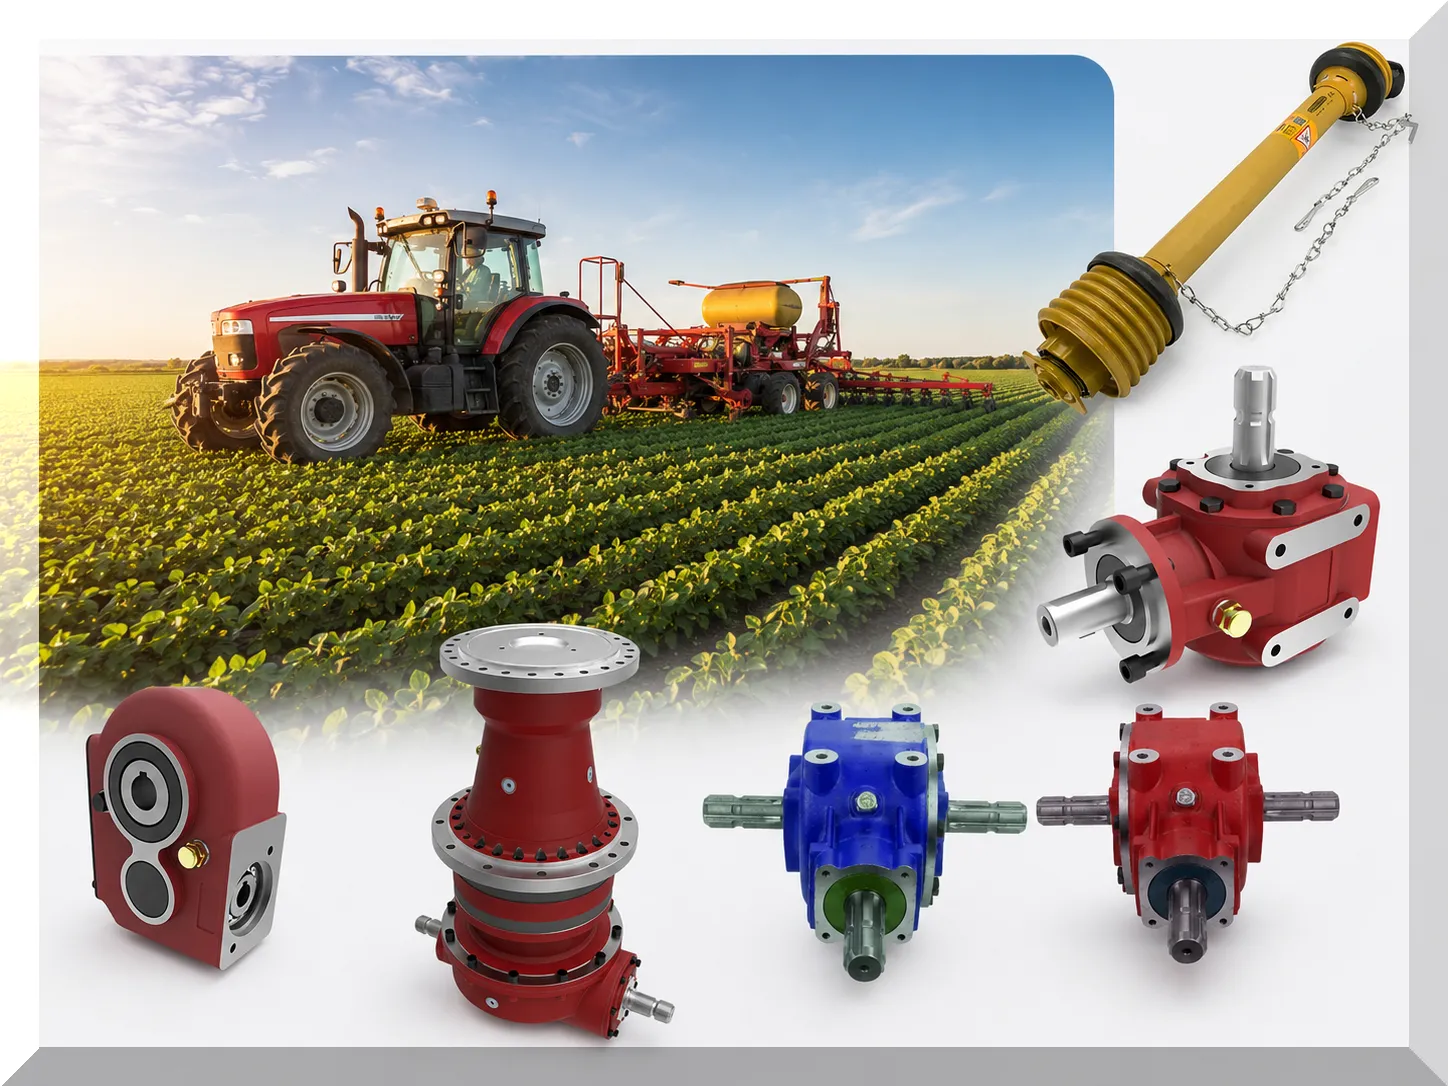

स्क्वायर बेलर नॉटर ड्राइव सिस्टम के लिए कृषि गियरबॉक्स और पीटीओ शाफ्ट — इस गाइड में किए गए नॉटर टाइमिंग समायोजन 540 आरपीएम पीटीओ गति के लिए कैलिब्रेट किए गए हैं और रेटेड पीटीओ गति से काफी कम गति पर सही परिणाम नहीं देंगे क्योंकि गति के साथ डायनामिक साइकिल टाइमिंग बदल जाती है।

9YF सीरीज के लिए PTO शाफ्ट और गियरबॉक्स की विशिष्टताएँ: कृषि गियरबॉक्स और पीटीओ शाफ्ट विनिर्देश

सभी नॉटर टाइमिंग स्पेसिफिकेशन्स 540rpm PTO के लिए कैलिब्रेट किए गए हैं। रेटेड PTO स्पीड से काफी कम होने पर, डायनामिक साइकिल टाइमिंग में बदलाव आ जाता है — 540rpm पर सही ढंग से एडजस्ट किया गया नॉटर 480rpm पर गलत तरीके से गांठें बना सकता है। नॉटर की विश्वसनीयता के लिए रेटेड PTO स्पीड बनाए रखना अनिवार्य है। ड्राइवशाफ्ट स्पेसिफिकेशन्स: पीटीओ ड्राइवशाफ्ट और सीवी जॉइंट साइजिंग गाइड.

अक्सर पूछे जाने वाले प्रश्न — स्क्वायर बेलर नॉटर एडजस्टमेंट

मेरी बेलर मशीन केवल दाहिनी ओर ही टाई लगाने में चूक करती है। क्या दोनों तरफ के लिए समायोजन अलग-अलग होता है?+
जी हां – डबल-नॉटर बेलर के दोनों नॉटर साइड यांत्रिक रूप से स्वतंत्र होते हैं और इन्हें अलग-अलग ही समायोजित किया जाना चाहिए। यदि किसी एक साइड में गांठ ठीक से नहीं बंधी है, तो समस्या केवल उसी साइड में है। केवल खराब साइड के लिए समायोजन प्रक्रिया का पालन करें, और सही ढंग से काम कर रहे साइड को संदर्भ के रूप में उपयोग करें। यदि दाहिना साइड काम नहीं कर रहा है और बायां साइड सही ढंग से काम कर रहा है, तो सबसे पहले दाहिने साइड के बिल हुक टिप की जांच करें (एक साइड में गांठ ठीक से न बंधने का सबसे आम कारण), फिर दाहिने साइड के कैम फॉलोअर क्लीयरेंस की जांच करें, और फिर दाहिने साइड की सुई के संरेखण की जांच करें। काम कर रहे बाएं साइड को समायोजित न करें – उसमें कोई भी बदलाव करने से ऐसी समस्या उत्पन्न हो सकती है जो अभी मौजूद नहीं है।
गांठ लगाने वाले यंत्र को समायोजित करने के बाद, इसने 50 गांठों को बिल्कुल सही तरीके से बांधा, लेकिन फिर से गड़बड़ होने लगी। आखिर हुआ क्या?+
एक नॉटर जो एडजस्टमेंट के बाद थोड़े समय के लिए सही ढंग से काम करता है और फिर से गड़बड़ करने लगता है, आमतौर पर निम्न संकेत देता है: (1) एडजस्टमेंट स्वीकार्य सीमा के किनारे पर था और शुरुआती बेलिंग के दौरान कंपोनेंट के सेट होने से उसमें बदलाव आ गया; (2) एक सीमा रेखा पर घिसा हुआ कंपोनेंट (बिल हुक टिप, कैम फॉलोअर) जो अभी भी स्पेसिफिकेशन के भीतर है लेकिन सीमा पर है — सही ढंग से चलने वाले 50 बेल इसके कार्यात्मक जीवन का अंतिम भाग हैं, इससे पहले कि घिसाव स्पेसिफिकेशन सीमा को पार कर जाए; या (3) एक लॉकनट जो पूरी तरह से कसा नहीं गया था, जिससे कंपन के कारण एडजस्टमेंट में बदलाव आ गया। सबसे पहले हाल ही में एडजस्ट किए गए सभी कंपोनेंट पर लॉकनट की कसावट की जाँच करें। यदि सभी लॉकनट कसे हुए हैं और नॉटर पहले सही ढंग से काम कर रहा था, तो सबसे संभावित कारण यह है कि सीमा रेखा पर मौजूद एक कंपोनेंट उन 50 बेलों के दौरान प्रतिस्थापन सीमा को पार कर गया। बिल हुक टिप और कैम फॉलोअर को स्पेसिफिकेशन के अनुसार फिर से मापें — हो सकता है कि वे अब प्रतिस्थापन सीमा से बाहर हों, भले ही वे प्री-सेशन निरीक्षण में स्पेसिफिकेशन के भीतर थे।
अगर मुझे यह नहीं पता कि खराबी किस कंपोनेंट के कारण हो रही है, तो मुझे कैसे पता चलेगा कि पहले किस कंपोनेंट को ठीक करना है?+
ऊपर दी गई मिस-टाई पैटर्न डायग्नोस्टिक टेबल का उपयोग करें — मिस-टाई के बाद रस्सी के सिरे की बनावट और गांठ की स्थिति से ज्यादातर मामलों में जिम्मेदार घटक का पता चल जाता है। यदि आप मिस-टाई गांठों के दृश्य निरीक्षण से कारण का पता नहीं लगा सकते हैं, तो समायोजन क्रम का पालन करें: सबसे पहले टेंशन डिस्क (जो अक्सर लंबे समय तक काम करने या ट्विन ग्रेड बदलने के बाद गलत हो जाती हैं), फिर बिल हुक (सबसे आम घटक जिसमें धीरे-धीरे घिसाव होता है और अंततः मिस-टाई का कारण बनता है), और फिर नीडल टाइमिंग। व्यवहार में, अधिकांश फील्ड-विकसित मिस-टाई जो सीजन की शुरुआत में मौजूद नहीं थीं, तीन कारणों में से एक के कारण होती हैं: टेंशन डिस्क सेटिंग का खिसक जाना, बिल हुक टिप का कार्यात्मक सीमा से अधिक घिस जाना, या ट्विन ग्रेड में बदलाव जिसके लिए अलग टेंशन सेटिंग की आवश्यकता होती है। पूर्ण समायोजन क्रम पर जाने से पहले इन तीनों की क्रमानुसार जांच करें।
क्या ऑपरेटर मैनुअल के बिना स्क्वायर बेलर नॉटर को एडजस्ट करना संभव है?+
ऑपरेटर मैनुअल के बिना नॉटर का समायोजन करना कठिन और जोखिम भरा है। विशिष्ट टॉलरेंस मान — कैम फॉलोअर क्लीयरेंस मिलीमीटर के दसवें भाग में, सुई की नोक का अलाइनमेंट ऑफसेट मिलीमीटर में, बिल हुक टाइमिंग पोजीशन डिग्री में — प्रत्येक 9YF मॉडल के लिए और यहां तक ​​कि एक ही मॉडल के अलग-अलग उत्पादन वर्षों के लिए भी भिन्न होते हैं। इन मानों को देखकर या अज्ञात विनिर्देश वाली संदर्भ मशीन से तुलना करके सेट करने का प्रयास करने से समायोजन त्रुटियां हो सकती हैं, जिससे सही दिखने वाले समायोजन के बावजूद लगातार गलत गांठें बन सकती हैं। समायोजन का प्रयास करने से पहले, हमें अपने मॉडल नंबर और सीरियल नंबर के साथ संपर्क करें और हम आपको आपकी विशिष्ट मशीन के लिए विनिर्देश मान प्रदान करेंगे। वैकल्पिक रूप से, नॉटर टाइमिंग सेक्शन के लिए ऑपरेटर मैनुअल का एक प्रतिस्थापन पृष्ठ मंगवाएं — विश्वसनीय समायोजन के लिए यह न्यूनतम आवश्यक संदर्भ है।
सही ढंग से रखरखाव किए गए 9YF नॉटर को कितनी बार पूरी तरह से समायोजित करने की आवश्यकता होती है?+
सही ढंग से रखरखाव किए गए नॉटर (ब्लेड का वार्षिक प्रतिस्थापन, बिल हुक का वार्षिक निरीक्षण, कैम फॉलोवर की दैनिक ग्रीसिंग) को सेवा के दौरान शायद ही कभी पूर्ण समय समायोजन की आवश्यकता होती है। वार्षिक प्री-सीज़न सर्विस में विनिर्देशों के अनुसार समय सेटिंग्स का सत्यापन (पूर्ण पुनर्समायोजन नहीं) और किसी भी ऐसे घटक का प्रतिस्थापन शामिल होना चाहिए जो अपनी घिसाव सीमा पर या उससे अधिक घिस गया हो। इस गाइड में वर्णित पूर्ण समायोजन अनुक्रम की आमतौर पर आवश्यकता होती है: (1) जब नए बिल हुक या कैम फॉलोवर स्थापित किए जाते हैं जिनकी ज्यामिति पुराने पुर्जों से थोड़ी भिन्न हो सकती है; (2) जब किसी नई मशीन को पहले सीज़न के लिए चालू किया जाता है; (3) जब कोई गलत तरीके से बंधी हुई गांठ दिखाई देती है जो टेंशन डिस्क समायोजन से ठीक नहीं होती है और यह पुष्टि हो जाती है कि यह किसी घिसे हुए घटक की समस्या नहीं है। सही रखरखाव के तहत, 9YF सीरीज़ के बेलर पर नॉटर का पूर्ण समायोजन नियमित वार्षिक प्रक्रिया के बजाय कई सीज़न में एक बार किया जाता है।
क्या नॉटर के दोनों तरफ की सेटिंग्स बिल्कुल एक जैसी होनी चाहिए?+
दोनों तरफ के मान ऑपरेटर मैनुअल में दिए गए विनिर्देशों के अनुसार समायोजित किए जाने चाहिए — जो दोनों तरफ के लिए समान हैं। हालांकि, कैम प्रोफाइल, कैम फॉलोअर के आयाम और नीडल आर्म की ज्यामिति में मामूली निर्माण भिन्नता के कारण, उस विनिर्देश मान तक पहुंचने के लिए भौतिक समायोजन स्थिति (समायोजन बोल्ट को कितने घुमाना है, सनकी को कितना आगे बढ़ाना है) दोनों तरफ थोड़ी भिन्न हो सकती है। इसका मतलब है कि आपको एक तरफ के मान को दूसरी तरफ कॉपी करने के बजाय, विनिर्देश के अनुसार दोनों तरफ का माप लेना चाहिए। यदि दोनों तरफ स्वतंत्र रूप से विनिर्देश के अनुरूप हैं, तो वे सही ढंग से समायोजित हैं, चाहे भौतिक समायोजन स्थितियाँ समान हों या थोड़ी भिन्न हों।
जब गांठ बन जाती है लेकिन रस्सी के सिरे पर एक लंबी, कटी-फटी पूंछ दिखाई देती है तो इसका क्या मतलब होता है?+
एक गाँठ जो साफ लूप के साथ सही ढंग से बनती है लेकिन रस्सी के सिरे पर एक लंबा, घिसा हुआ सिरा दिखाई देता है - साफ, चौकोर कट के बजाय - यह चाकू की धार के कुंद होने का संकेत है, न कि समय की समस्या का। चाकू रस्सी के संपर्क में तो आ रहा है लेकिन उसे साफ काटने के बजाय घिस रहा है; रस्सी अंततः अलग हो जाती है लेकिन रेशे लटके रह जाते हैं। चाकू की धार बदलें। यदि नई धार लगाने पर भी खुरदरे कट लगते हैं, तो चाकू के आर्म क्लीयरेंस की जाँच करें - हो सकता है कि धार रस्सी के निर्दिष्ट कोण पर ठीक से संपर्क न कर रही हो, जिससे साफ कट के बजाय खिंचाव और घिसाव हो रहा हो। यह धार की समस्या नहीं बल्कि चाकू के समय या क्लीयरेंस की समस्या है (चरण 5)। यदि नई धार लगाने पर भी खुरदरे कट लगते रहें, तो चरण 5 की समायोजन प्रक्रिया चलाएँ।
क्या किसी भी पुर्जे को जरूरत से ज्यादा कसने से नॉटर को नुकसान पहुंच सकता है?+
हाँ — विशिष्ट घटकों के अत्यधिक समायोजन से नुकसान हो सकता है। अत्यधिक समायोजन से होने वाले सबसे आम नुकसान: (1) समायोजन बोल्ट की सीमा से अधिक कसा हुआ टेंशन डिस्क — डिस्क की क्लैम्पिंग फोर्स से ट्विन गाइड ग्रूव विकृत हो सकता है या अत्यधिक मामलों में डिस्क हाउसिंग में दरार आ सकती है, हालाँकि आमतौर पर उच्च घनत्व पर केवल ट्विन टूट जाता है। (2) कैम फॉलोअर क्लीयरेंस बहुत अधिक टाइट सेट करना — फॉलोअर डिज़ाइन किए गए संपर्क बिंदुओं के बजाय लगातार कैम पर चलता रहता है, जिससे कैम लोब और फॉलोअर टिप का घिसाव तेज़ी से होता है। (3) बिल हुक शाफ्ट क्लैम्प्स को अत्यधिक टॉर्क देना — क्लैम्पिंग फोर्स से शाफ्ट बोर विकृत हो सकता है, जिससे भविष्य में समायोजन या बिल हुक बदलना मुश्किल हो जाता है। क्लैम्पिंग बोल्ट को दोबारा कसते समय हमेशा ऑपरेटर मैनुअल में दिए गए टॉर्क मान का उपयोग करें, न कि अंदाजे से।

आपके 9YF मॉडल पर नॉटर एडजस्टमेंट के लिए तकनीकी सहायता

नॉटर एडजस्टमेंट के लिए मॉडल-विशिष्ट स्पेसिफिकेशन्स की आवश्यकता होती है। कृपया हमसे संपर्क करें। 9YF मॉडल कृपया हमें अपना नंबर और सीरियल नंबर दें और हम आपको सही टाइमिंग स्पेसिफिकेशन वैल्यू प्रदान करेंगे और नॉटर एडजस्टमेंट से संबंधित किसी भी समस्या के लिए सहायता प्रदान करेंगे।

संपादक: सीएक्सएम