Bir Sayfa Seçin

Teknik Kılavuz · Tüm 9YF Modelleri · D Tipi Düğüm Ayarı

Kare Balya Makinesi Düğümleyici Ayar Kılavuzu

Kare balya makinesinde en mekanik olarak hassas bileşen düğümleme mekanizmasıdır ve yaklaşık olarak doğru ayarlanamayan tek bileşendir. Bir milimetre yanlış konumlandırılmış bir kanca, yanlış fazda gelen bir iğne veya yanlış ayarlanmış bir gerilim diski, diğer bileşenlerin ne kadar yeni veya bakımlı olduğuna bakılmaksızın sürekli olarak yanlış bağlamalara neden olur. Bu kılavuz, düğümleme mekanizmasının her ayarını doğru sırayla ele alarak, her bileşenin ne işe yaradığını ve 20 balya testiyle ayarın doğrulanmasından önce nasıl doğru ayarlandığını açıklamaktadır.

İçerik: D tipi düğümleyici nasıl çalışır · Gerekli aletler · Ayar sırası · Kanca zamanlaması · İğne hizalaması · Gerilim diskleri · Kam takipçisi · Bıçak zamanlaması · Doğrulama testi

Düğümleme işlerine başlamadan önce güvenlik önlemleri

Tüm bağlama ayarları, traktörün PTO'su tamamen devreden çıkarılmış ve traktör motoru durdurulmuş haldeyken yapılmalıdır. Yay gerilimi altındaki bağlama mekanizması, bir parça elle döndürülürse önemli bir kuvvetle kapanabilir. Ayarlama sırasında parmaklarınızı her zaman balya kancasının yüzeyinden ve iğne ucundan uzak tutun. Tüm ayarlamalar yapıldıktan ve koruyucular yeniden takıldıktan sonra, test balyalama için PTO yeniden devreye alınmalıdır.

D Tipi Düğümleme Aletinin Çalışma Prensibi: Altı Bileşen

Her düğüm hatası teşhisi, hangi bileşenin sorumlu olduğunu bilmekle başlar. Tüm 9YF serisi modellerdeki D tipi çift düğümleyici, altı etkileşimli bileşen kullanır; her birinin belirli bir rolü ve ayarı bozulduğunda belirli bir arıza modu vardır.

Bill Hook (Bill)

Düğüm ilmeğini oluşturan döner kanca. Çenesi, iğne tarafından getirilen ipi yakalamak için açılır, ilmeği oluşturmak için kapanır ve ardından ilmek, balya ipinin üzerinden geçirilerek düğüm tamamlanır. Zamanlama ve uç profili çok önemlidir.

Kam Takipçisi

Budama bıçağının dönüş zamanlamasını kontrol eden tahrik kamı lobuna biner. Takipçi ile kam arasındaki boşluk, budama bıçağının zamanlamasının ana tahrik döngüsüne göre hassasiyetini belirler.

İğne

Ana tahrik döngüsünün doğru aşamasında makaradan kanca ucuna ip ilmeğini ileten kol. İğne ucunun maksimum hareket noktasındaki konumu, kanca çenesinin açıklığıyla tam olarak hizalanmalıdır.

Gerilim Diski

Makara ve düğümleyici arasında ipe sürekli geri basınç uygular. Kanca etrafında oluşan ilmeğin geometrisini kontrol eder; çok sıkı olursa ilmek kopar; çok gevşek olursa kancanın doğru şekilde oluşturamayacağı düzensiz bir ilmek oluşur.

İplik Diski (Kablo Tutucu)

Düğüm oluşturma döngüsü sırasında balya ipinin sabit uzunluğunu yerinde tutar, böylece kanca hareketli bir ip bölümü yerine sabit bir ip bölümü etrafında ilmek oluşturabilir.

Bıçak Ağzı

Düğüm tamamen oluştuktan sonra ipi keser. Zamanlama çok önemlidir; düğüm oluşmadan önce kesmek gevşek, düğümsüz bir ip ucu oluşturur; çok geç kesmek ise düğüm noktasında ipin kopmasına neden olabilecek bir gerilim artışına yol açar.

Düğümleme Ayarı İçin Gerekli Aletler

Kullanım kılavuzu Bu kılavuzdaki her ayar, kullanım kılavuzunuzdaki spesifikasyon değerleriyle karşılaştırılmalıdır; toleranslar modele göre değişir.
Açık uçlu anahtar ve lokma anahtar seti Modelinizdeki ayar kilit somunlarının kullandığı boyutlarda (genellikle 10 mm, 13 mm, 17 mm ve 19 mm).
Kalınlık ölçer seti Kam takipçisi boşluğu ölçümü için (0,1–1,0 mm aralığı gereklidir).
Düz cetvel veya düğümleyici zamanlama çubuğu — Bazı ayarlamalar, iğne ucunun maksimum hareket noktasındaki hizalamasını doğrulamak için düz bir referans gerektirir.
Tebeşir veya boya kalemi Ayar kelepçelerini gevşetmeden önce tahrik milindeki zamanlama konumunu işaretlemek için.
Test balya malzemesi — İşletme yoğunluğunda en az 20 balya ürün. Ayarlama yalnızca test balyaları üzerinde doğrulanmalıdır; laboratuvar testleri yeterli değildir.

Ayarlama Sırası — Sıra Değiştirilemez

Altı düğüm ayarı birbiriyle etkileşim halindedir. Gerilim diskleri doğru şekilde ayarlanmadan önce iğneyi ayarlamak, iğne hizalamasının temsili olmayan bir ip gerilimine göre belirlenmesi anlamına gelir; bu da disk ayarından sonra yeniden hizalama gerektirir. Bu sırayı aynen takip edin:

1

Gerilim diskleri — Öncelikle bunları ayarlayın. Tüm aşağı yönlü döngü geometrisi, disklerin çalışan ipe uyguladığı gerilime bağlıdır.

2

Bill Hook zamanlaması — Biçme kancasının açısal konumunu ana tahrik döngüsüne göre ayarlayın. Diğer tüm zamanlama, biçme kancasının konumuna göre referans alınır.

3

İğne zamanlaması ve hizalaması — İğnenin doğru iğne ucu aşamasına gelmesi için, iğne ucu zamanlaması belirlendikten sonra ayarlanır.

4

Kam takipçisi boşluğu — Bu ayar, takip mekanizmasının açıklığı, budama kancasının çenesinin açılma/kapanma zamanlamasını hassas bir şekilde ayarladığından, kancanın açılma zamanlamasından sonra yapılır.

5

Bıçak zamanlaması — İğne ve kanca zamanlaması ayarlandıktan sonra yapılır. Bıçak, düğüm tamamlandıktan sonra kesmelidir; bu da düğümleme döngüsünün tam zamanlamasına bağlıdır.

6

20 balya test doğrulaması — Bu, tüm ayarlama dizisinin doğru çalışan bir düğümleme mekanizması ürettiğinin tek geçerli teyididir.

Adım 1: Gerilim Diskinin Ayarlanması

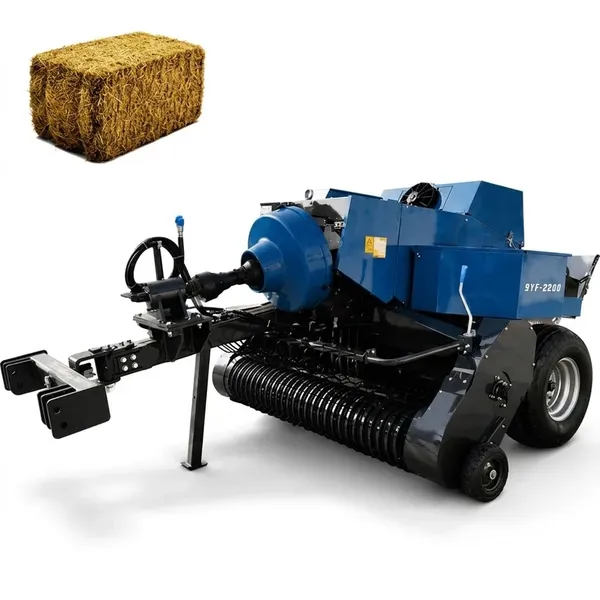
9YF-2200 kare balya makinesi, gergi diski mekanizmasına erişimin sağlandığı düğümleme koruma alanını göstermektedir. Düğümleme ayarı sırasında öncelikle gergi diskleri ayarlanmalıdır çünkü diskin ip üzerindeki basıncı, kanca ucunun yakalamaya çalıştığı ilmek geometrisini belirler ve diğer tüm zamanlama ayarlamaları bu belirlenmiş gerilime göre yapılır.

Doğru Gerilim Nasıl Bir His Veriyor?

Diskler takılıyken, serbest ipi iğne gözünden makaraya doğru elle çekin. Doğru direnç sağlam ancak hareketsiz olmamalıdır; ip, yaklaşık 2-3 kg'lık sürekli el basıncıyla, ani hareketler veya takılmalar olmadan hareket etmelidir. Her iki taraf da aynı hissi vermelidir. Bir taraf diğerinden belirgin şekilde daha sıkı veya gevşekse, eşit olmayan gerilim iki farklı düğüm geometrisi oluşturacaktır; biri güvenilir, diğeri ise sürekli olarak daha zayıf.

Ayarlama Prosedürü

Her düğümleme tarafındaki gerilim diski yay ayar somununu bulun. Gerilimi artırmak için saat yönünde, azaltmak için saat yönünün tersine çevirin. Çeyrek tur aralıklarla ayarlayın ve her ayarlamadan sonra el çekme kuvvetini tekrar test edin. Doğru gerilime ulaştıktan sonra kilitleme somununu ayar somununa karşı sıkın. Disk yüzeyleri olukluysa, hiçbir gerilim ayarı doğru sonuç vermez; ayarlamadan önce diskleri değiştirin. Yaygın hata: Operatörler, gerçek sorun aşınmış bir kanca veya kam takipçisi olduğunda düğüm kalitesini iyileştirmek için diskleri aşırı sıkarlar. Aşırı sıkılmış diskler bu sorunları geçici olarak gizler ancak daha yüksek balya yoğunluklarında ip kopmasına neden olur.

Adım 2: Bill Hook Zamanlama Ayarı

Ayarladığınız Şeyler

Kanca, ana düğümleme mekanizmasıyla senkronize olarak şaftı üzerinde döner. Zamanlama, ana tahrik döngüsünün hangi açısal konumunda kanca çenesinin tamamen açık (iğneden ipi almak için) ve hangi konumda kapanmaya başladığını belirler. İğne geldiğinde çene tamamen açık değilse, ip yakalanmaz ve düğüm atılmaz. İğne geri çekilmeden önce çene kapanırsa, iğne yeni oluşan ilmeği zedeler.

Ayarlama Prosedürü

Kanca tahrik dişlisi veya milindeki zamanlama işaretlerini bulun; bunlar damgalı işaretler, delikli noktalar veya doğru konumu göstermek için hizalanan boya işaretleridir. Ana düğümleme tahrikini (PTO devreden çıkarılmış halde elle) kanca iğnesinin maksimum hareket konumuna gelene kadar döndürün. Bu konumda, kanca çenesi tamamen açık olmalı ve çene yüzü, operatör kılavuzundaki zamanlama diyagramında gösterildiği gibi iğne ucu konumuyla hizalanmalıdır.

Ayarlamak için: kanca milinin sıkıştırma cıvatalarını gevşetin, kanca milini zamanlama işaretleriyle gösterilen doğru konuma döndürün, sıkıştırma cıvatalarını belirtilen tork değerine kadar tekrar sıkın. Ayarlamadan sonra, mekanizmayı elle yavaşça bir tam tur döndürün ve kancanın doğru noktada sorunsuz bir şekilde açıldığını, hayal edilen ip halkası konumunu yakaladığını ve geri dönüş hareketinde iğne koluyla herhangi bir engel olmadan kapandığını doğrulayın.

Adım 3: İğne Zamanlaması ve Hizalama

İki İğne Gereksinimi

İğne ayarının aynı anda karşılanması gereken iki bağımsız gereksinimi vardır: (1) İğne, ana tahrik döngüsünün doğru açısal konumunda maksimum hareket mesafesine ulaşmalıdır - bu iğne zamanlamasıdır; (2) Maksimum hareket mesafesindeki iğne ucu, bıçak kancası çenesine göre doğru uzamsal konumda olmalıdır - bu iğne hizalamasıdır. Zamanlama hatası, iğnenin doğru yere ancak yanlış zamanda ulaşmasına neden olur. Hizalama hatası ise iğnenin doğru zamanda ulaşmasına ancak bıçak kancası çenesini ıskalamasına neden olur.

Zamanlama Ayarı

İğne kolu, ana düğümleme tahrikinden eksantrik veya zincir/dişli bağlantısı ile tahrik edilir. Zamanlama, bu tahrikin faz ilişkisi değiştirilerek ayarlanır. Zincir tahrikli iğnelerde: iğnenin gelişini öne almak veya geciktirmek için zinciri bir halka hareket ettirin. Eksantrik tahrikli iğnelerde: eksantrik göbeği, kullanım kılavuzunda gösterilen belirtilen zamanlama konumuna döndürün. Doğru zamanlama, iğnenin maksimum hareket mesafesine ulaşmasını sağlar; bu sırada düğüm kancası çenesi tamamen açık ve ip diski tutma konumundadır.

Hizalama Ayarı

İğnenin maksimum hareketinde (mekanizma bu noktada sabit, PTO bağlantısı kesilmiş), iğne ucu, balya kancası çenesine göre belirtilen konumda olmalıdır - genellikle çene yüzeyinin ortasında ve operatör kılavuzunda belirtilen ofset boyutunun 2-3 mm'si içinde. Ayarlama, iğne kolunun tahrik milinde yeniden konumlandırılmasıyla yapılır. Bu ölçüm için referans olarak düz bir cetvel veya bazı operatör kılavuzlarında belirtilen özel hizalama çubuğu kullanılır. Görsel testi geçen ancak gerçek balyalama işleminde başarısız olan bir hizalama, neredeyse her zaman zamanlamanın biraz yanlış olduğu anlamına gelir - iğne hareketsiz halde doğru konumdadır ancak dinamik döngüde çok erken veya çok geç gelir.

Adım 4: Kam İzleyici Boşluğu
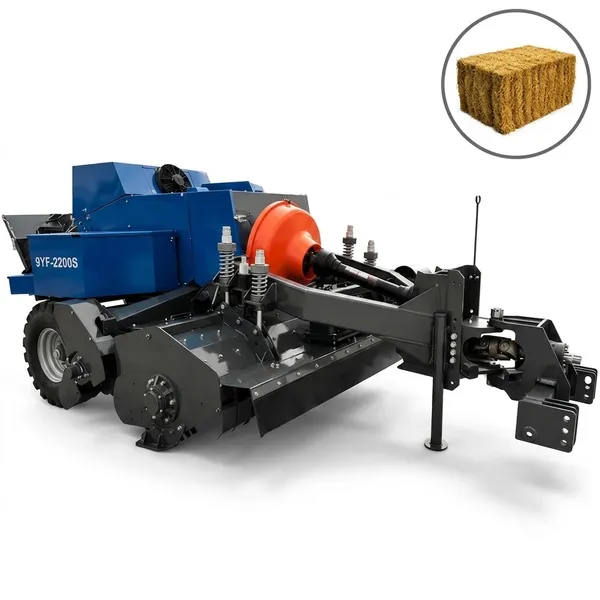
9YF-2200S kare balya makinesi düğümleme mekanizması, kam takipçisi ve tahrik kamı tertibatını göstermektedir. Kam takipçisi boşluğu, balya kancası zamanlama ayarı tamamlandıktan sonra bir kalınlık ölçer kullanılarak ayarlanır; çünkü bu boşluk, balya kancası çenesinin ana tahrik konumuna göre açılıp kapanmaya başladığı anı hassas bir şekilde ayarlar. Ana tahrik konumu ise 2. adımda zaten belirlenmiştir.

Kam takipçisi, kam lobunun yüzeyine temas eder. Kam lobu taban dairesi konumundayken takipçi ucu ile kam lobu arasındaki belirtilen boşluk, kanca açma mekanizmasının geçiş noktalarında ne kadar net açılıp kapanacağını belirler. Yetersiz boşluk (çok dar): takipçi kam üzerinde erken hareket etmeye başlar ve kanca açma mekanizmasının açılma hareketini belirtilen zamanlama noktasından önce başlatır. Aşırı boşluk: takipçi kam lobuna geç temas eder ve açılma hareketini yakalama penceresinin ötesine geciktirir.

Kamın taban dairesi konumundaki boşluğu ölçmek için bir kalınlık ölçer kullanın. Ölçümü kullanım kılavuzundaki özelliklerle karşılaştırın. Ayarlama, takipçi kolu durdurma cıvatası ile yapılır; durdurma cıvatasını içeri çevirmek boşluğu azaltır; dışarı çevirmek ise artırır. Ayarı yaptıktan sonra, kilitleme somunu ile sabitleyin. Her iki tarafı da bağımsız olarak ayarlayın; kam profillerinde küçük üretim farklılıkları olabileceğinden, yeni bir makinede bile aynı olmayabilirler.

Sık yapılan hata: Her iki tarafın da aynı kam takipçisi ayarına ihtiyaç duyduğunu varsaymak. Her bir tarafı, birbirine uydurmak yerine, kendi spesifikasyonlarına göre ölçülmüş boşluğa göre ayarlayın; önemli olan spesifikasyondur, yan yana simetri değil.

Adım 5: Bıçak Zamanlaması ve Boşluğu

Bıçak Zamanlama Gereksinimi

Bıçak, ipi döngünün belirli bir noktasında kesmelidir: düğüm ilmeği tamamen oluşup kanca ucundan ayrıldıktan sonra, ancak kanca ucu bir sonraki yakalama döngüsüne başlamadan önce. Çok erken kesen bir bıçak, düğüm tamamlanmadan önce ipi koparır; balya, ipin bir ucu serbest kalacak şekilde çıkar. Çok geç kesen bir bıçak ise, henüz kopmamış ip ucunun etrafında yeni bir ilmeğin oluşmasına izin vererek, temiz bir düğüm yerine çift ilmekli bir karışıklık oluşturur.

Boşluk Ayarı

Bıçak kesme pozisyonundayken (kullanım kılavuzundaki şemaya bakınız), bıçak kenarı, ip diskiyle belirtilen açıda ve mesafede temas etmelidir. Bıçak mesafesi, modele bağlı olarak bıçak kolu durdurma pozisyonu veya bıçak yuvasının arkasındaki pullar ile ayarlanır. Bıçak kenarı keskin olmalıdır; kör bir bıçak, belirtilen temas açısında düzgün kesim yapmaz ve ipi kesmek yerine düğümü çekebilir. Bıçak zamanlaması doğruysa ve yine de düzgün kesimler gerçekleşmiyorsa, daha fazla zamanlama ayarı yapmadan önce bıçağı değiştirin.

Bağlama Hatalarını Teşhis Etme: Balya Size Ne Anlatıyor?
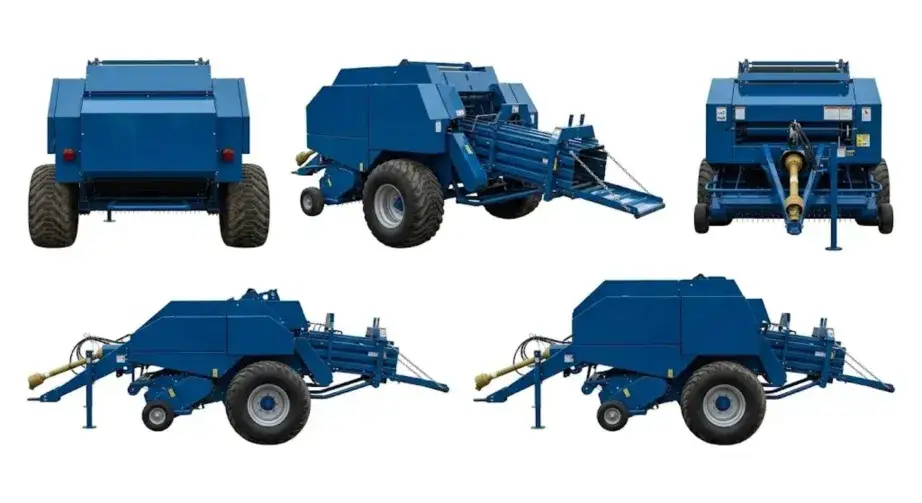
9YF serisi kare balya makinelerinin her bir modelinde bağlama koruyucusunun konumunu gösteren görseller; balya hatası durumunda hangi bağlama bileşeninin ayarlanması gerektiğini teşhis etmek, soruna neden olan tek bir bileşen olduğunda tüm ayarlama dizisini uygulamak yerine hedefli ayarlama yapılmasına olanak tanır.

Bayan Kravat Görünümü Muhtemel Sebep İlk Kontrol
İp gevşek, serbestçe sallanıyor, hiç düğüm oluşmamış. İğne, ipi fatura kancasına iletmiyor (iğne zamanlaması veya hizalaması). 3. Adım — İğne zamanlaması ve hizalaması
Düğüm oluştu ancak gerilim altında kayarak çözüldü (kayma düğümü). Budama bıçağının halkayı doğru şekilde tamamlamaması (uç aşınması veya zamanlama hatası) Bill kancasının ucunun incelenmesi, ardından 2. Adım
Çift ip ucu — iki parça, düğüm yok Düğüm oluşmadan önce bıçağın kesilmesi (bıçak zamanlaması çok erken) Adım 5 — bıçak zamanlaması
Dolaşmış ilmek, ipin etrafına düğüm atılmadan sarılmış sicim. Bıçak çok geç kesiyor veya ip diski ipi tutmuyor. Bıçak zamanlaması ve ip diski kontrolü
Düğüm sadece bir tarafta oluşmuş, diğer taraf serbest. Düğümleme mekanizmasının bir tarafının ayarı diğerinden farklıdır. İki tarafı karşılaştırın — arızalı tarafı bağımsız olarak düzeltin
Ayarlardan bağımsız olarak her N. balyada tutarlı bir şekilde balya hatası Yıldız tekerlek veya tetikleme mekanizması - balya uzunluğu ölçümü yanlış noktada tetikleniyor. Yıldız tekerlek dişlerinin durumu ve tetik mekanizması yayı

Adım 6: 20 Balya Doğrulama Testi

Doğru şekilde oluşturulmuş D tipi düğümlere sahip küçük kare balyalar, her bir ip ucunda bağlanan temiz ve kapalı halkayı gösterir; herhangi bir düğüm ayarından sonra yapılan 20 balyalık doğrulama testi, balya makinesi üretime geri döndürülmeden önce her balyadaki her düğümün doğru oluşumunu, temiz kesilmiş yüzeylerini ve elle gerilim altında kaymaya karşı direncini kontrol eder.

20 balya testi, herhangi bir bağlama ayarından sonra isteğe bağlı değildir. Mekanizmanın statik muayenesi, bileşenlerin doğru konumlarda olduğunu doğrulayabilir; ancak yalnızca sıkıştırma yükü altında ve çalışma hızında yapılan gerçek balyalama, zamanlama etkileşimlerinin dinamik döngüde doğru düğüm oluşumunu sağlayıp sağlamadığını ortaya koyar. Testi, üretimde kullanacağınız ileri hız ve yoğunluk ayarında gerçekleştirin; düşük hızda veya minimum yoğunlukta değil.

1. KONTROL EDİN

Her balyadaki düğüm sayısını sayın. Balya başına 2 halat, halat başına 2 düğüm. 20 balya = 80 düğüm. Sıfır hata, geçme standardıdır. Herhangi bir hata, devam etmeden önce arızalı bileşene geri dönmeyi ve yeniden ayarlamayı gerektirir.

KONTROL 2

Her balyanın üzerindeki ip kesim yüzeyini inceleyin. Doğru zamanlanmış ve keskin bir bıçak, temiz ve düzgün kesilmiş bir ip ucu oluşturur. Düzensiz veya lifli bir uç, bıçağın körelmiş olduğunu gösterir. Kesilmek yerine çekilmiş gibi görünen bir ip, bıçak boşluğunun çok gevşek olduğunu gösterir.

3. KONTROL

Her bir düğümü sıkıca çekin. Doğru D tipi düğüm, gerilim altında sıkılaşır, kaymaz. El ile sıkı bir şekilde gerildiğinde kayan herhangi bir düğümde, kancanın zamanlaması yanlıştır veya kancanın ucu aşınmıştır ve ilmeği doğru şekilde tamamlamamaktadır.

4. ÇEK'İ KONTROL EDİN

Ek olarak 3 balyayı maksimum yoğunlukta işleyin. Orta yoğunlukta önemsiz olan düğümleme sorunları genellikle yalnızca maksimum sıkıştırma yükünde ortaya çıkar. 20 balya testi standart yoğunlukta başarılı olursa, ayarlamanın tamamlandığını onaylamadan önce maksimum yoğunlukta 3 balya daha çalıştırın.

Ayarlamalar Sorunu Çözemediğinde

Beş ayar adımının tamamı doğru şekilde yapıldıktan sonra 20 balya testi başarısız olmaya devam ederse, sorun yanlış ayardan ziyade aşınmış bileşenlerden kaynaklanmaktadır. Doğru ayar, uç yüzeyinde düz bir nokta bulunan bir balta kancasını, ölçüm eşiğinin ötesinde aşınmış bir kam takipçisini veya bükülmüş ve bu nedenle ayar konumundan bağımsız olarak belirtilen hizalama konumuna ulaşamayan bir iğne kolunu telafi edemez. Bu noktada, arızalı bileşen spesifikasyona göre ölçülerek belirlenmeli ve değiştirilmelidir. Aşınmış bileşenlere sahip doğru şekilde ayarlanmış bir mekanizma, ayardan öncekinden biraz daha iyi sonuçlar verecektir, ancak doğru bileşenler ve doğru ayarın birlikte sağladığı sıfır hata standardına ulaşamayacaktır.

PTO Tahrik ve Düğüm Zamanlaması

Kare balya makinesi düğümleme tahrik sistemleri için tarımsal şanzıman ve PTO mili — bu kılavuzda yapılan düğümleme zamanlama ayarlamaları 540 rpm PTO hızı için kalibre edilmiştir ve dinamik çevrim zamanlaması hızla değiştiği için nominal PTO hızının önemli ölçüde altında doğru sonuçlar vermeyecektir.

9YF serisi için PTO mili ve dişli kutusu özellikleri: tarımsal şanzıman ve PTO şaftı özellikleri

Tüm düğümleme zamanlama özellikleri 540 rpm PTO için kalibre edilmiştir. Nominal PTO hızının önemli ölçüde altında, dinamik çevrim zamanlaması değişir; 540 rpm'de doğru şekilde ayarlanmış bir düğümleme cihazı, 480 rpm'de hatalı bağlamalar üretebilir. Düğümleme cihazının güvenilirliği için nominal PTO hızını koruyun. Tahrik mili özellikleri: PTO tahrik mili ve CV mafsalı boyutlandırma kılavuzu.

Sıkça Sorulan Sorular — Kare Balya Makinesi Düğüm Ayarı

Balya makinem sadece sağ taraftaki bağlama yerlerini kaçırıyor. Her iki taraf için de ayar farklı mı?+
Evet, çift düğümleme sistemli balya makinelerinde iki düğümleme tarafı mekanik olarak bağımsızdır ve ayrı ayrı ayarlanmalıdır. Sadece bir tarafta düğüm hatası olması, sorunun o tarafa özgü olduğu anlamına gelir. Doğru çalışan tarafı referans alarak, yalnızca arızalı taraf için ayarlama sırasını uygulayın. Sağ taraf çalışmıyorsa ve sol taraf doğru çalışıyorsa, önce sağ taraftaki kanca ucunu (tek taraflı düğüm hatalarının en yaygın nedeni), ardından sağ taraftaki kam takipçisi boşluğunu ve son olarak sağ taraftaki iğne hizalamasını kontrol edin. Çalışan sol tarafı ayarlamayın; orada yapılacak herhangi bir değişiklik, mevcut olmayan bir soruna yol açma riskini taşır.
Düğüm mekanizmasını ayarladıktan sonra, 50 balyayı mükemmel bir şekilde bağladı, sonra tekrar düğüm atmaya başladı. Ne oldu?+
Ayarlamadan sonra kısa bir süre doğru çalışan ve ardından tekrar arızalanmaya başlayan bir bağlama mekanizması genellikle şunları gösterir: (1) Kabul edilebilir aralığın sınırında olan ve ilk balyalama sırasında bileşen yerleşmesi nedeniyle kayma gösteren bir ayarlama; (2) Spesifikasyon dahilinde ancak sınırda olan, sınırda aşınmış bir bileşen (kanca ucu, kam takipçisi) - 50 balya doğru çalışma, aşınma spesifikasyon eşiğini aşmadan önceki işlevsel ömrünün sonunu temsil eder; veya (3) Titreşim altında ayarlamanın kaymasına izin veren, tam olarak sıkılmamış bir kilit somunu. Öncelikle yakın zamanda ayarlanmış tüm bileşenlerdeki kilit somunlarının sıkılığını kontrol edin. Tüm kilit somunları sıkıysa ve bağlama mekanizması daha önce doğru çalışıyorsa, en olası açıklama, sınırda olan bir bileşenin bu 50 balya sırasında değiştirme eşiğini aşmış olmasıdır. Kanca ucunu ve kam takipçisini spesifikasyona göre tekrar ölçün - ön oturum muayenesinde spesifikasyon dahilinde olsalar bile, şimdi değiştirme eşiğinin ötesinde olabilirler.
Arızaya hangi parçanın neden olduğunu bilmiyorsam, önce hangi parçayı ayarlamam gerektiğini nasıl bilebilirim?+
Yukarıdaki bağlama hatası teşhis tablosunu kullanın — çoğu durumda, başarısız ip ucunun görünümü ve bağlama hatasından sonraki balya durumu, sorumlu bileşeni belirler. Hatalı balyaların görsel incelemesinden nedeni belirleyemezseniz, ayarlama sırasını sırasıyla izleyin: önce gerilim diskleriyle başlayın (uzun bir seans veya ip kalitesi değişikliğinden sonra en sık yanlış ayarlanan), ardından kanca uçlarıyla (sonunda bağlama hatalarına neden olan ilerleyici aşınmaya en sık neden olan bileşen), ardından iğne zamanlamasıyla devam edin. Uygulamada, sezonun başında mevcut olmayan, sahada oluşan bağlama hatalarının çoğu üç şeyden birinden kaynaklanır: kaymış gerilim diski ayarı, işlevsel eşiğin ötesinde aşınmış kanca ucu veya farklı bir gerilim ayarı gerektiren ip kalitesi değişikliği. Tam ayarlama sırasını uygulamadan önce bu üçünü sırayla kontrol edin.
Kare balya makinesinin bağlama mekanizmasını kullanım kılavuzuna bakmadan ayarlamak mümkün mü?+
Kullanım kılavuzu olmadan düğümleme ayarı yapmak zor ve risklidir. Belirli tolerans değerleri — kam takipçisi boşluğu milimetrenin onda biri cinsinden, iğne ucu hizalama sapması milimetre cinsinden, ilmek kancası zamanlama pozisyonu derece cinsinden — her 9YF modeli için ve hatta aynı modelin farklı üretim yılları için farklıdır. Bu değerleri gözle veya bilinmeyen özelliklere sahip bir referans makineyle karşılaştırarak ayarlamaya çalışmak, görünüşte doğru bir ayardan tutarlı yanlış bağlamalara yol açabilecek ayarlama hatalarına neden olur. Ayarlamaya çalışmadan önce model numaranız ve seri numaranızla bizimle iletişime geçin, size özel makineniz için spesifikasyon değerlerini sağlayacağız. Alternatif olarak, düğümleme zamanlama bölümü için yedek bir kullanım kılavuzu sayfası isteyin — bu, güvenilir ayarlama için gereken minimum referanstır.
Düzgün bakımı yapılmış bir 9YF düğümleme mekanizmasının ne sıklıkla tam ayara ihtiyacı vardır?+
Doğru şekilde bakımı yapılan bir bağlama mekanizması (yıllık bıçak değişimi, yıllık kanca kontrolü, günlük kam takipçisi yağlaması) nadiren kullanım sırasında tam zamanlama ayarına ihtiyaç duyar. Yıllık sezon öncesi bakım, zamanlama ayarlarının spesifikasyona göre doğrulanmasını (tam bir yeniden ayarlama değil) ve aşınma sınırında veya ötesinde olduğu tespit edilen herhangi bir bileşenin değiştirilmesini içermelidir. Bu kılavuzda açıklanan tam ayarlama sırası genellikle şu durumlarda gereklidir: (1) eski parçalardan biraz farklı geometriye sahip olabilecek yeni kancalar veya kam takipçileri takıldığında; (2) yeni bir makine ilk sezon için devreye alındığında; (3) gerilim diski ayarına yanıt vermeyen ve aşınmış bir bileşen sorunu olmadığı doğrulanan bir yanlış bağlama deseni ortaya çıktığında. Doğru bakım altında, 9YF serisi balya makinesinde tam bağlama mekanizması ayarı, düzenli yıllık bir işlemden ziyade birkaç sezonda bir yapılan bir işlemdir.
Düğümleme mekanizmasının her iki tarafı da tam olarak aynı ayarlara getirilmeli mi?+
Her iki taraf da kullanım kılavuzunda belirtilen değerlere göre ayarlanmalıdır; bu değerler her iki taraf için de aynıdır. Bununla birlikte, kam profillerindeki, kam takipçisi boyutlarındaki ve iğne kolu geometrisindeki küçük üretim farklılıkları nedeniyle, bu değere ulaşmak için gereken fiziksel ayar pozisyonu (ayar cıvatasının kaç tur çevrilmesi, eksantriğin ne kadar hareket ettirilmesi) iki taraf arasında biraz farklılık gösterebilir. Bu, bir tarafı diğerine kopyalamak yerine, her iki tarafı da belirtilen değerlere göre ölçmeniz gerektiği anlamına gelir. Her iki taraf da bağımsız olarak belirtilen değerleri karşılıyorsa, fiziksel ayar pozisyonlarının aynı veya biraz farklı olmasına bakılmaksızın doğru şekilde ayarlanmış demektir.
Düğüm oluştuğu halde ip ucunda uzun, yıpranmış bir kuyruk görünmesi ne anlama gelir?+
Düzgün bir ilmekle doğru şekilde oluşan ancak ip ucunda düzgün bir kare kesim yerine uzun, yıpranmış bir kuyruk gösteren bir düğüm, zamanlama sorunundan ziyade bıçak ağzının körelmiş olduğunu gösterir. Bıçak ipe temas ediyor ancak temiz bir şekilde kesmek yerine aşındırıyor; ip sonunda ayrılıyor ancak lif telleri sarkık kalıyor. Bıçak ağzını değiştirin. Yeni bir bıçak da düzensiz kesim yüzeyleri oluşturuyorsa, bıçak kolu boşluğunu kontrol edin - bıçak, belirtilen açıda ipe düzgün bir şekilde temas etmiyor olabilir ve bu da temiz bir kesme yerine çekme ve aşındırma hareketine neden olur. Bu, bıçak keskinliği sorunundan ziyade bıçak zamanlaması veya boşluk sorunudur (5. Adım). Yeni bir bıçak düzensiz kesimler üretmeye devam ederse, 5. Adım ayarlama prosedürünü uygulayın.
Herhangi bir parçayı aşırı ayarlayarak düğümleme mekanizmasına zarar verebilir miyim?+
Evet — belirli bileşenlerin aşırı ayarlanması hasara neden olabilir. En yaygın aşırı ayarlama hasarları şunlardır: (1) Gerilim diskinin ayar cıvatasının aralığının ötesinde aşırı sıkılması — disk sıkıştırma kuvveti, aşırı durumlarda ip kılavuz oluğunu deforme edebilir veya disk muhafazasını çatlatabilir, ancak daha tipik sonuç yüksek yoğunlukta sadece ipin kopmasıdır. (2) Kam takipçisi boşluğunun çok sıkı ayarlanması — takipçi, tasarlanmış temas noktalarında değil, sürekli olarak kam üzerinde hareket eder ve bu da kam lobu ve takipçi ucu aşınmasının hızlanmasına neden olur. (3) Kanca şaft kelepçelerinin aşırı sıkılması — sıkıştırma kuvveti şaft deliğini bozabilir ve gelecekteki ayarlamayı veya kanca değişimini zorlaştırabilir. Sıkıştırma cıvatalarını yeniden sıkarken, el yordamıyla sıkmak yerine, her zaman kullanım kılavuzundaki tork değerini kullanın.

9YF Modelinizdeki Düğüm Ayarı İçin Teknik Destek

Düğüm ayarı, modele özgü özellikler gerektirir. Lütfen bizimle iletişime geçin. 9YF modeli Numara ve seri numarasını verin, size doğru zamanlama spesifikasyon değerlerini sağlayacağız ve düğümleyici ayarıyla ilgili herhangi bir sorun için destek vereceğiz.

Editör: Cxm