技术指南 · 所有 9YF 型号 · D 型打结器调节

方形打包机打结器调节指南

打结器是方捆机上机械精度最高的部件,也是唯一一个不能只靠近似值来判断的部件。哪怕钩子位置偏差一毫米、针头到达的相位错误,或者张力盘设置不当,都会导致打结不牢,无论其他部件多么新、维护得多么好。本指南将按正确的顺序逐一介绍打结器的调整步骤,解释每个部件的作用,以及如何在进行20捆测试以确认调整结果之前,验证其设置是否正确。

内容涵盖:D型打结器的工作原理 · 所需工具 · 调整顺序 · 钩嘴定时 · 针头对准 · 张力盘 · 凸轮从动件 · 刀片定时 · 验证测试

任何打结工作前的安全须知

所有打结器调整必须在拖拉机动力输出轴完全脱离且拖拉机发动机停止运转的情况下进行。如果手动旋转部件,弹簧张力下的打结器机构可能会猛然闭合,产生很大的力。调整过程中,务必始终让手指远离钩面和针尖。只有在所有调整和防护装置重新安装完毕后,才能重新接合动力输出轴进行试打。

D型打结器的工作原理:六个组成部分

所有系绳故障的诊断都始于确定哪个部件出了问题。所有 9YF 系列型号上的 D 型双结器都由六个相互作用的部件组成——每个部件都有其特定的功能,并且在失调时会呈现特定的故障模式。

比尔·胡克(比尔)

旋转钩用于形成绳结环。它的钩爪张开以钩住针送来的细绳,闭合形成绳环,然后将绳环套在捆扎绳上,形成最终的绳结。时机和钩尖形状至关重要。

凸轮从动件

它依靠驱动凸轮上的凸轮来控制刀柄钩的旋转正时。从动件与凸轮之间的间隙决定了刀柄钩相对于主驱动循环的正时精度。

该机械臂在主驱动循环的正确阶段将线轴上的线团输送到钩嘴。针尖在最大行程时的位置必须与钩嘴开口精确对齐。

张紧盘

在卷线器和打结器之间保持对线绳的恒定背压。控制线环在钩嘴周围形成的几何形状——太紧会导致线环断裂;太松会导致线环松散,钩嘴无法正确形成。

绳盘(绳子固定器)

在打结过程中,将捆绳的固定长度保持在原位,以便钩子可以围绕稳定的绳段而不是移动的绳段形成绳圈。

刀刃

待绳结完全形成后再剪断绳子。时机至关重要——在绳结形成之前剪断会导致绳头松散;剪得太晚则会导致绳子在结点处张力骤增,从而可能造成绳子断裂。

调整打结器所需的工具

操作手册 包含您特定 9YF 型号的定时规格。本指南中的所有调整都必须参考您手册中的规格值——公差因型号而异。
开口扳手和套筒扳手套装 尺寸与您型号上的调节锁紧螺母所用的尺寸相同(通常为 10 毫米、13 毫米、17 毫米和 19 毫米)。
塞尺套装 用于凸轮从动件间隙测量(需要 0.1–1.0mm 范围)。
直尺或打结器计时杆 — 某些调整需要直线参考来验证针尖在最大行程时的对齐情况。
粉笔或油漆笔 用于在松开调节夹之前标记驱动轴上的正时位置。
测试打包材料 — 至少需要20捆作物,并达到作业密度。调整仅在测试捆上进行验证;台架试验不足以验证结果。

调整顺序——顺序不可互换

六个打结器调节装置相互关联。在张力盘正确设置之前调整针头,意味着针头的对准是相对于不具代表性的线绳张力而言的——因此在调整张力盘后需要重新对准。请严格按照以下步骤操作:

1

张紧盘 — 首先设置这些参数。所有下游回路的几何形状都取决于圆盘施加在运行绳上的张力。

2

比尔钩子时机 — 设置钩柄相对于主驱动循环的角度位置。所有其他计时均以钩柄位置为参考。

3

针头的定时和对准 — 在确定钩尖时间后进行设置,以便针尖到达正确的钩尖阶段。

4

凸轮从动件间隙 — 在喙钩时间之后进行设置,因为从动件间隙可以微调喙钩颚的开合时间。

5

刀具时机 ——在确定针和钩子的配合时机后进行设置。刀必须在打结完成后才能切断——这取决于打结器的完整循环时间。

6

20捆测试验证 ——这是确认完整的调整序列已产生正常工作的打结器的唯一有效方法。

第一步:张力盘调整

9YF-2200 型方捆打捆机,图中显示了打结器防护罩区域,此处可检修张力盘机构——在任何打结器调整过程中,必须首先调整张力盘,因为张力盘对运行绳的压力决定了钩嘴试图捕获的绳环形状,所有其他时间调整都是相对于此设定的张力进行的。

正确的张力是什么感觉?

夹紧圆盘后,用手将针眼处的线绳拉回线轴方向。正确的阻力应该是稳固但不僵硬——用大约2-3公斤的持续手压,线绳应该可以顺畅地移动,不会出现卡顿或抖动。两端的阻力应该相同。如果一端明显比另一端紧或松,不均匀的张力会导致两种不同的绳结形状——一种牢固可靠,另一种则始终较弱。

调整程序

找到打结器两侧的张力盘弹簧调节螺母。顺时针旋转增加张力,逆时针旋转减少张力。每次调整四分之一圈,并在每次调整后重新测试手拉力。达到正确的张力后,将锁紧螺母拧紧到调节螺母上。如果盘面有凹槽,则任何张力设置都无法产生正确的结果——请在调整前更换盘面。常见错误:操作人员为了提高结节质量而过度拧紧盘面,而真正的问题是钩嘴或凸轮从动件磨损。过度拧紧盘面会暂时掩盖这些问题,但在高密度捆扎时会导致绳索断裂。

步骤二:调整鱼钩抛投时机

您正在设置

钩嘴绕轴旋转,与主打结器驱动装置同步。该计时装置决定了主驱动循环中钩嘴完全打开(以便接收针头送来的线绳)和开始闭合的角度。如果针头到达时钩嘴尚未完全打开,则线绳无法被钩住,导致打结失败。如果针头退出前钩嘴闭合,则针头会损坏刚刚形成的线圈。

调整程序

找到钩爪驱动齿轮或轴上的正时标记——这些标记可能是冲压标记、钻孔或油漆标记,它们排列整齐以指示正确的位置。手动旋转主打结器驱动装置(动力输出轴脱离啮合),直到钩爪到达针头的最大行程位置。在此位置,钩爪应完全打开,并且钩爪面应与针尖位置对齐,如操作手册正时图所示。

调整方法:松开钩柄轴的夹紧螺栓,将钩柄在其轴上旋转至刻度标记所示的正确位置,然后将夹紧螺栓重新拧紧至规定的扭矩。调整完成后,用手缓慢旋转机构完成一个完整循环,并确认钩柄在正确位置平稳打开,钩住预设的线环位置,并在回程时闭合且不与针臂干涉。

步骤 3:针头正时和对准

双针要求

针阀调整有两个必须同时满足的独立要求:(1) 针阀必须在主驱动循环的正确角度位置到达最大行程——这称为针阀正时;(2) 针阀在最大行程处的针尖必须相对于刀钩爪处于正确的空间位置——这称为针阀对准。正时误差会导致针阀到达正确的位置,但到达的时间错误。对准误差会导致针阀到达正确的时间,但未对准刀钩爪。

正时调整

针臂由主打结器驱动装置通过偏心轮或链条/齿轮传动驱动。通过改变该驱动装置的相位关系来调整正时。对于链条驱动的针臂:移动链条一节即可提前或延迟针臂到达。对于偏心轮驱动的针臂:将偏心轮毂旋转到操作手册中所示的指定正时位置。正确的正时应使针臂在钩爪完全打开且线盘处于保持位置时达到最大行程。

对准调整

在针头行程达到最大值时(此时机构静止,动力输出轴断开),针尖应位于相对于打捆钩爪的指定位置——通常位于爪面中心,且与操作手册中规定的偏移尺寸相差在 2-3 毫米以内。可通过重新定位驱动轴上的针臂进行调整。直尺或某些操作手册中指定的专用对准杆可作为此测量的参考。目测对准合格但在实际打捆过程中失败,几乎总是意味着时机略有偏差——针头在静止状态下位置正确,但在动态循环中到达的时间过早或过晚。

步骤 4:凸轮从动件间隙
9YF-2200S 方捆打结机机构,图中显示了凸轮从动件和驱动凸轮组件——凸轮从动件间隙是在钩爪正时调整完成后使用塞尺设置的,因为该间隙可以微调钩爪相对于主驱动位置(已在步骤 2 中确定)开始打开和关闭的精确时刻。

凸轮从动件与凸轮凸轮表面接触。当凸轮凸轮位于基圆位置时,从动件尖端与凸轮凸轮之间的规定间隙决定了凸轮钩在过渡点处的开合是否顺畅。间隙不足(过紧):从动件过早地开始沿凸轮向上移动,导致凸轮钩在规定的时序点之前就开始打开。间隙过大:从动件与凸轮凸轮接触过晚,导致凸轮钩的打开动作延迟到规定的开启时间窗口之后。

使用塞尺测量凸轮基圆位置处的间隙,并与操作手册中的规格进行比较。调整是通过从动臂止动螺栓实现的——拧紧止动螺栓减小间隙,拧松止动螺栓增大间隙。调整完成后,用锁紧螺母锁定。两侧应分别进行调整——即使是新机器,两侧间隙也可能不完全相同,因为凸轮轮廓可能存在细微的制造差异。

常见错误:假设两侧凸轮从动件的调整量相同。应该根据各自的规格测量间隙调整每一侧,而不是让它们彼此匹配——重要的是规格,而不是左右对称。

第五步:刀具正时和间隙

刀具时机要求

刀必须在特定时机切断绳子:在绳结完全形成并从钩嘴上滑脱之后,但在钩嘴开始下一个捕获循环之前。如果刀切得太早,绳结尚未完全形成就会被切断——绳包会带着一端未切断的绳头离开。如果刀切得太晚,新的绳圈会围绕着尚未切断的绳头形成,从而产生一个双环缠绕,而不是一个干净利落的绳结。

间隙调整

当机械装置处于刀片切割位置时(参见操作手册图示),刀刃应以规定的角度和与线盘的间隙接触线绳。刀片间隙可通过调节刀臂止动位置或刀片安装座后方的垫片进行调整,具体取决于型号。刀刃必须锋利——钝刀无法以规定的接触角度干净利落地切割,并且可能会拉扯绳结而不是切断线绳。如果刀片正时正确但仍然无法干净利落地切割,请在进一步调整正时之前更换刀片。

诊断捆扎错误模式:捆包能告诉你什么
9YF系列方捆打捆机各型号的打结器防护罩位置图示——通过观察打结失败的捆包上绳端断裂的情况,即可诊断出需要调整的具体打结器部件,从而实现针对性调整,而无需在只有一个部件出现问题时执行完整的调整步骤。

领带小姐 可能原因 首次检查
绳子松弛,自由垂落,完全没有打结。 针头无法将线送至钩嘴处(针头时机或对齐问题) 步骤 3 — 针头时机和对准
结已形成,但在张力作用下会滑脱(滑结) 钩子无法正确形成钩环(钩尖磨损或时机把握不当) 检查鱼嘴钩尖,然后执行步骤 2
双绳末端——两段绳子,无结 刀在结形成之前就切开了(切刀时机过早) 步骤 5 — 刀具使用时机
缠绕在一起的绳圈,细绳无结地缠绕在绳索上。 刀割得太晚,或者绳盘无法固定绳索 刀具定时和线盘检查
结只在一侧形成,另一侧自由。 打结器的一侧与另一侧的调节方式不同。 比较两侧——独立调整不足的一侧。
无论设置如何,每隔 N 个捆包都会出现一次漏收的情况。 星轮或触发机构——捆包长度测量触发点错误 星轮齿状况和脱扣机构弹簧

步骤六:20捆验证测试

小型方形草捆,D型结打得整齐,绳子两端都系成干净的闭合环——每次打结器调整后,都要进行20捆验证测试,检查每个草捆上的每个结是否打得正确、切口是否干净、在手拉力下是否能抵抗滑动,之后打包机才能恢复生产使用。

在任何打结器调整后,20捆测试都是必不可少的。静态检查可以确认各部件位置正确,但只有在压缩载荷和运行速度下进行实际打捆,才能揭示动态循环中时序相互作用是否能产生正确的结节。测试时,请使用生产中将要使用的前进速度和密度设置,而不是降低速度或使用最低密度。

检查 1

数一数每个捆包上的结头。 每包绳子用两根绳子,每根绳子打两个结。20包绳子共计80个结。零失误为合格标准。任何失误都需要返回到出错的部件并重新调整后才能继续。

检查 2

检查每个捆包的绳索切口面。 一把锋利且切割时机恰当的刀能切出干净利落的方形绳端。如果绳端毛糙或呈纤维状,则说明刀刃钝了。如果绳端看起来像是被拉扯而不是被切割,则说明刀刃与绳端的间隙过大。

检查 3

用力拉紧每个结。 正确的D型结会在拉力下收紧而不是滑动。任何在用力拉紧下滑动的结,要么是钩尖使用时机不正确,要么是钩尖磨损,无法正确形成环状。

检查 4

以最大密度再运行 3 个草捆。 在中等密度下轻微的打结问题通常只有在最大压缩载荷下才会显现。如果20捆草料在标准密度下通过测试,则在确认调整完成之前,应在最大密度下进行3捆草料的测试。

当调整无法解决问题时

如果在正确完成所有五个调整步骤后,20捆测试仍然失败,则问题出在部件磨损而非调整不当。即使调整正确,也无法弥补钩尖面出现扁平、凸轮从动件磨损超过测量阈值或针臂弯曲(无论调整到何种位置都无法达到规定的对准位置)等问题。此时,必须通过测量并对照规格来确定故障部件,并将其更换。即使部件磨损,正确调整后的机构也能比调整前略微提高结果,但无法达到正确部件和正确调整相结合才能实现的零失误标准。

PTO驱动和打结器定时
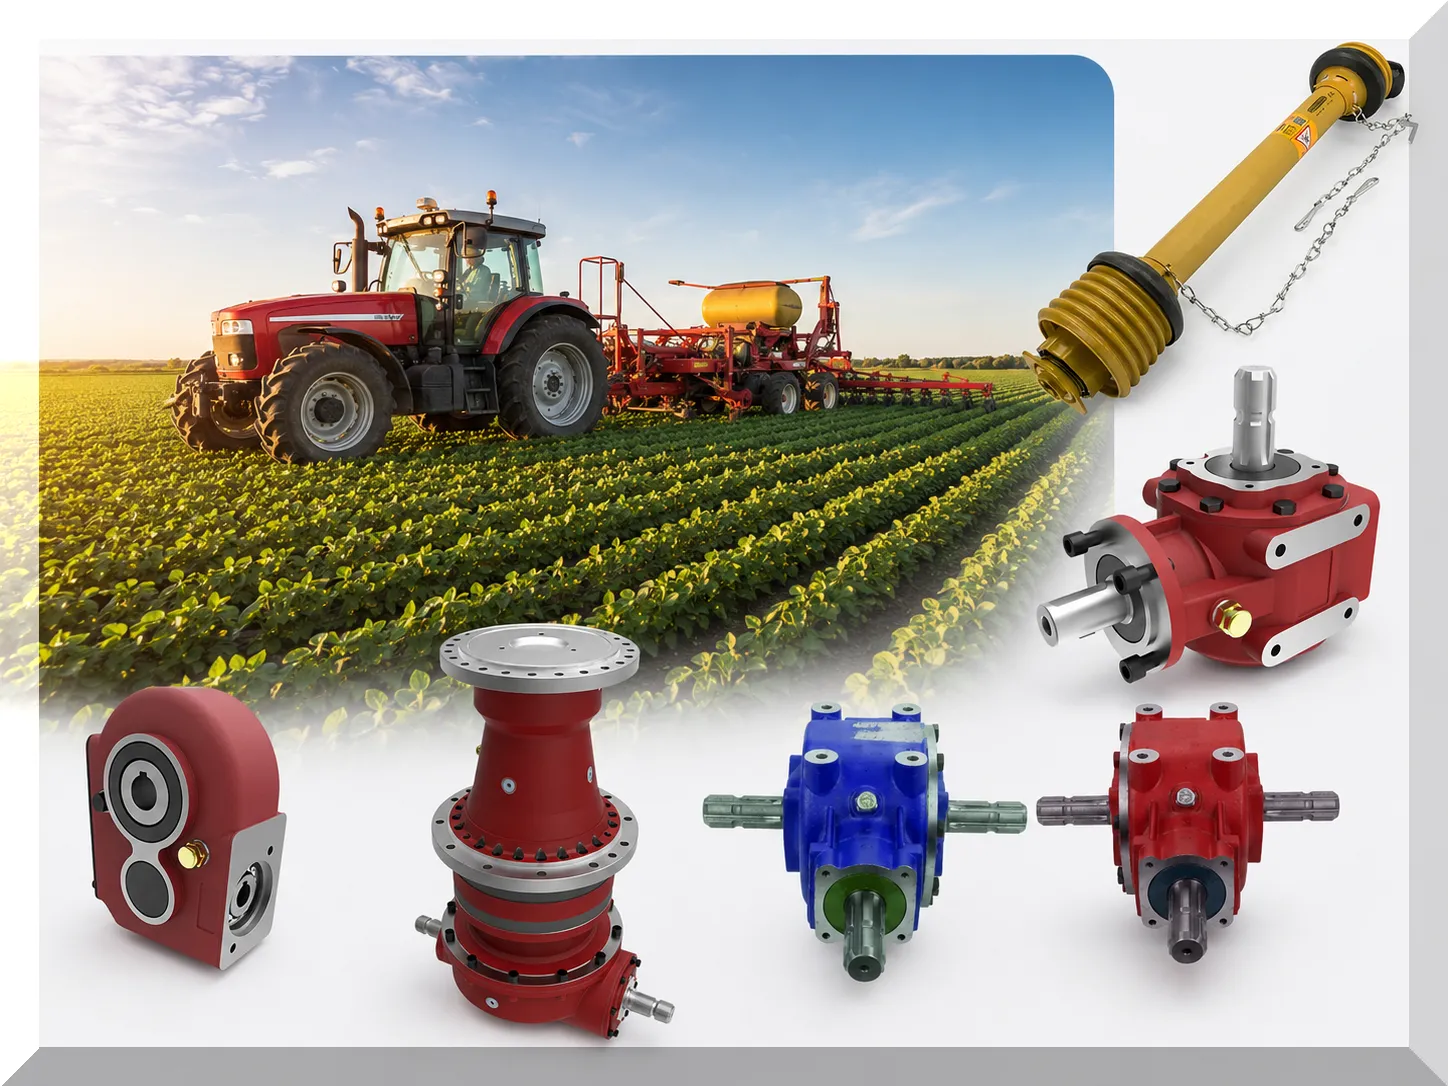

适用于方捆打结机驱动系统的农用变速箱和动力输出轴——本指南中所述的打结机正时调整是针对 540rpm 的动力输出轴转速校准的,在远低于额定转速的动力输出轴转速下将无法产生正确的结果,因为动态循环正时会随转速而变化。

9YF系列动力输出轴和变速箱规格: 农业变速箱和动力输出轴规格

所有打结器正时规格均针对 540rpm 的动力输出轴 (PTO) 进行校准。当动力输出轴转速远低于额定转速时,动态循环正时会发生偏移——在 540rpm 下正确调整的打结器,在 480rpm 下可能会出现打结不牢的情况。保持额定动力输出轴转速是确保打结器可靠性的先决条件。传动轴规格: PTO传动轴和CV接头尺寸指南.

常见问题解答 — 方捆打结器调整

我的打捆机只有右侧会出现漏捆的情况。两侧的调整方法是否不同?+
是的——双打结打捆机的两个打结器在机械上是独立的,必须分别进行调整。如果只有一侧打结失败,则说明问题出在该侧。只需对故障侧进行调整,并以正常工作的一侧作为参考。如果右侧打结失败而左侧工作正常,则首先检查右侧的钩尖(这是导致单侧打结失败的最常见原因),然后检查右侧凸轮从动件的间隙,最后检查右侧的针头对齐情况。不要调整正常工作的左侧——任何改动都可能导致原本不存在的问题出现。
调整打结器后,它完美地打结了50包,然后又开始打不中了。这是怎么回事?+
如果打结器在调整后短时间内运行正常,之后又开始出现故障,通常表明:(1)调整值处于可接受范围的边缘,在初始打捆过程中,由于部件沉降导致调整值发生偏移;(2)某个部件(例如钩尖、凸轮从动件)磨损严重,虽然仍在规格范围内,但已接近极限——这50捆的正常运行代表了该部件在磨损超过规格阈值之前的最后使用寿命;或者(3)锁紧螺母未完全拧紧,导致调整值在振动下发生偏移。首先检查所有近期调整过的部件的锁紧螺母是否拧紧。如果所有锁紧螺母都已拧紧,且打结器之前运行正常,则最可能的原因是某个磨损严重的部件在这50捆打捆过程中超过了更换阈值。再次测量钩尖和凸轮从动件的磨损程度,并与规格进行比较——即使在开工前检查时它们仍在规格范围内,现在也可能已经超过了更换阈值。
如果我不知道是哪个部件导致了失速,我该如何知道首先应该调整哪个部件?+
使用上方的打结错误模式诊断表——在大多数情况下,打结错误后,断裂绳端的形态和捆包的状况可以确定导致问题的部件。如果无法通过目视检查打结错误的捆包来确定原因,请按顺序进行调整:首先检查张力盘(长时间作业或更换绳索等级后最容易出现张力盘设置错误),然后检查钩嘴(最容易出现磨损并最终导致打结错误的部件),最后检查针头的定时。实际上,大多数在田间作业中出现的打结错误(在季初并不存在)是由以下三种原因之一造成的:张力盘设置偏移、钩嘴尖端磨损超过功能阈值,或绳索等级的改变需要不同的张力设置。在进行完整的调整步骤之前,请按顺序检查这三点。
没有操作手册,是否可以调整方捆打结机?+
如果没有操作手册,调整打结器既困难又危险。具体的公差值——凸轮从动件间隙(以十分之一毫米为单位)、针尖对准偏移量(以毫米为单位)、钩嘴定时位置(以度为单位)——对于每款 9YF 型号都不同,甚至同一型号的不同年份生产的产品也不一样。试图凭目测或与一台规格未知的参考机器进行比较来设置这些值,会引入调整误差,即使调整看似正确,也可能导致持续的打结失败。请联系我们并提供您的机器型号和序列号,我们将在您尝试调整之前提供您特定机器的规格值。或者,您可以申请一份关于打结器定时部分的操作手册替换页——这是可靠调整所需的最低参考资料。
保养良好的 9YF 打结器多久需要进行一次全面调整?+
维护得当的打结器——每年更换刀片、每年检查钩爪、每日润滑凸轮从动件——很少需要在使用过程中进行全面的正时调整。年度季前维护应包括根据规格验证正时设置(而非全面重新调整),并更换任何已达到或超过磨损极限的部件。本指南中描述的完整调整步骤通常在以下情况下需要:(1)安装新的钩爪或凸轮从动件时,其几何形状可能与旧部件略有不同;(2)新机器投入使用第一季时;(3)出现捆扎不均匀的情况,且调整张紧盘后仍未改善,并确认并非部件磨损问题时。在正确维护的情况下,9YF系列打捆机的打结器全面调整是每隔几个季度进行一次,而不是每年例行程序。
打结器的两侧是否应该调整到完全相同的设置?+
两侧都应调整至操作手册中的规格值——两侧的规格值相同。然而,由于凸轮轮廓、凸轮从动件尺寸和针臂几何形状的细微制造差异,达到该规格值所需的物理调整位置(调整螺栓的圈数、偏心轮的移动距离)在两侧可能略有不同。这意味着需要分别测量两侧的规格值,而不是简单地将一侧复制到另一侧。如果两侧都能独立满足规格要求,则无论物理调整位置是否相同,都视为已正确调整。
绳结虽然形成了,但绳子末端却露出长长的磨损线头,这意味着什么?+
如果绳结打得正确,形成一个干净的环,但绳端却出现长长的毛边,而不是干净利落的直角切口,这表明刀片钝了,而不是时机问题。刀片接触到绳子,但只是磨损而不是干净利落地切断;绳子最终会分开,但会留下纤维丝。更换刀片。如果新刀片仍然造成切口不齐,请检查刀臂间隙——刀片可能没有以规定的角度与绳子垂直接触,导致拉扯和磨损,而不是干净利落地剪切。这是刀片时机或间隙问题(步骤 5),而不是刀片锋利度问题。如果新刀片仍然造成切口不齐,请执行步骤 5 的调整程序。
过度调整任何部件会损坏打结器吗?+
是的——过度调整特定部件会造成损坏。最常见的过度调整损坏包括:​​(1) 张紧盘拧得过紧,超出调节螺栓的调节范围——盘的夹紧力会导致导绳槽变形,极端情况下甚至会导致盘壳开裂,但更常见的结果是高密度下的绳子断裂。(2) 凸轮从动件间隙设置过小——从动件持续与凸轮接触,而不是在设计的接触点上接触,导致凸轮凸角和从动件尖端磨损加剧。(3) 刀钩轴夹紧力过大——夹紧力会导致轴孔变形,使日后的调整或刀钩更换变得困难。重新拧紧夹紧螺栓时,务必使用操作手册中的扭矩值,切勿凭感觉拧紧。

9YF 型号打结器调整技术支持

打结器调整需要特定型号的规格。请联系我们并提供您的 9YF 型号 编号和序列号,我们将提供正确的定时规格值,并为任何打结器调整问题提供支持。

编辑:Cxm