Escolha uma Página

Guia Técnico · Todos os Modelos 9YF · Ajuste do Atador Tipo D

Guia de ajuste do atador de enfardadeira quadrada

O atador é o componente mecanicamente mais preciso de uma enfardadeira de fardos quadrados — e o único que não pode ser ajustado aproximadamente da maneira correta. Um gancho de corte um milímetro fora de posição, uma agulha chegando na fase errada ou um disco de tensão ajustado incorretamente produzem amarrações incorretas consistentes, independentemente de quão novos ou bem conservados sejam os outros componentes. Este guia descreve cada ajuste do atador na sequência correta, explicando o que cada componente faz e como verificar se está ajustado corretamente antes do teste com 20 fardos para confirmar o ajuste.

Este guia aborda: como funciona o nó tipo D · ferramentas necessárias · sequência de ajuste · sincronização do gancho de arreio · alinhamento da agulha · discos de tensão · seguidor de came · sincronização da lâmina · teste de verificação

Segurança em primeiro lugar em qualquer trabalho com nó

Todos os ajustes do mecanismo de amarração devem ser feitos com a tomada de força (TDF) do trator totalmente desengatada e o motor desligado. O mecanismo de amarração, sob tensão da mola, pode fechar repentinamente com força considerável se algum componente for girado manualmente. Mantenha os dedos afastados da face do gancho e da ponta da agulha durante todo o ajuste. Somente após todos os ajustes e proteções serem reinstalados, a TDF deve ser engatada novamente para o teste de enfardamento.

Como funciona o atador tipo D: os seis componentes

O diagnóstico de qualquer problema com nós começa com a identificação do componente responsável. O sistema de nó duplo tipo D, presente em todos os modelos da série 9YF, utiliza seis componentes que interagem entre si — cada um com uma função específica e um modo de falha específico quando desregulado.

Bill Hook (Bill)

Gancho rotativo que forma a laçada do nó. Sua mandíbula se abre para capturar o fio fornecido pela agulha, fecha para formar a laçada e, em seguida, a laçada é puxada sobre a corda para formar o nó final. O tempo e o perfil da ponta são cruciais.

Seguidor de câmera

O seguidor se apoia no lóbulo da came de acionamento que controla a temporização da rotação da lâmina de corte. A folga entre o seguidor e a came determina a precisão da temporização da lâmina de corte em relação ao ciclo de acionamento principal.

Agulha

Braço que entrega um pedaço de linha do carretel ao anzol na fase correta do ciclo de acionamento principal. A posição da ponta da agulha no curso máximo deve estar alinhada precisamente com a abertura da mandíbula do anzol.

Disco de tensão

Mantém uma pressão constante na linha entre o carretel e o dispositivo para fazer nós. Controla a geometria do laço à medida que se forma ao redor do anzol — muito apertado produz um laço que se rompe; muito frouxo produz um laço frouxo que o anzol não consegue formar corretamente.

Disco para barbante (suporte para cordão)

Mantém a corda fixa durante o ciclo de formação do nó, permitindo que o gancho forme o laço em torno de uma seção estável da corda, em vez de uma seção móvel.

Lâmina de faca

Corte a corda depois que o nó estiver completamente formado. O momento certo é crucial: cortar antes da formação do nó resulta em uma ponta solta e sem nó; cortar tarde demais cria um pico de tensão que pode romper a corda no ponto do nó.

Ferramentas necessárias para o ajuste do nó

Manual do operador com especificações de temporização para o seu modelo específico de 9YF. Cada ajuste neste guia deve ser comparado com os valores de especificação no seu manual — as tolerâncias variam conforme o modelo.
Jogo de chaves de boca e soquetes nas medidas utilizadas pelas porcas de ajuste do seu modelo (normalmente 10 mm, 13 mm, 17 mm e 19 mm).
Conjunto de calibradores de folga Para medição da folga do seguidor de came (faixa necessária de 0,1 a 1,0 mm).
Vara reta ou vara de amarrar — alguns ajustes exigem uma referência direta para verificar o alinhamento da ponta da agulha no curso máximo.
Giz ou caneta de tinta para marcar a posição de sincronização no eixo de transmissão antes de soltar as braçadeiras de ajuste.
Material de enfardamento de teste — com um mínimo de 20 fardos de colheita na densidade operacional. O ajuste foi verificado apenas em fardos de teste; testes em bancada são insuficientes.

Sequência de Ajuste — A ordem não é intercambiável

Os seis ajustes do nó interagem entre si. Ajustar a agulha antes que os discos de tensão estejam corretamente posicionados significa que o alinhamento da agulha será estabelecido em relação a uma tensão de linha não representativa — exigindo realinhamento após o ajuste dos discos. Siga esta sequência exatamente:

1

Discos de tensão — ajuste-os primeiro. Toda a geometria do laço a jusante depende da tensão que os discos aplicam ao fio em movimento.

2

Tempo de gancho de Bill — define a posição angular do gancho de corte em relação ao ciclo de acionamento principal. Todas as outras temporizações são referenciadas à posição do gancho de corte.

3

Sincronização e alinhamento da agulha — ajustado após o estabelecimento do momento da curvatura do bico, para que o ponteiro chegue à fase correta da curvatura do bico.

4

folga do seguidor de came — ajustado após a temporização do bico de afiar, pois a folga do seguidor regula com precisão o tempo de abertura/fechamento da mandíbula do bico de afiar.

5

Sincronização da faca — ajustado após o sincronismo da agulha e do gancho de corte. A faca deve cortar após o nó estar completo — o que depende do tempo total do ciclo do atador.

6

Verificação do teste de 20 fardos — a única confirmação válida de que a sequência completa de ajustes produziu um dispositivo de amarração funcionando corretamente.

Passo 1: Ajuste do disco de tensão

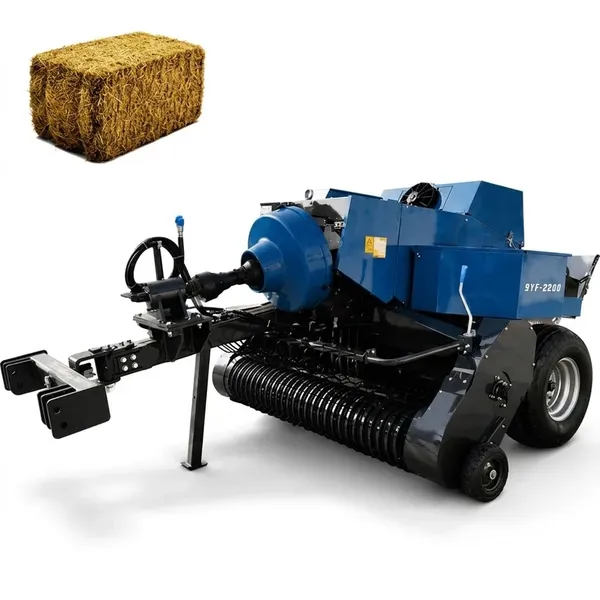
Enfardadeira de fardos quadrados 9YF-2200 mostrando a área de proteção do atador, onde se acessa o mecanismo do disco de tensão — os discos de tensão devem ser ajustados primeiro em qualquer sequência de ajuste do atador, pois a pressão do disco sobre o fio em movimento determina a geometria do laço que o gancho tenta capturar, e todos os outros ajustes de tempo são feitos em relação a essa tensão estabelecida.

Qual a sensação de tensão correta?

Com os discos engatados, puxe manualmente o fio solto do orifício da agulha em direção ao carretel. A resistência correta é firme, mas não impossível de mover — o fio deve se mover com uma pressão contínua da mão de aproximadamente 2 a 3 kg de força, sem solavancos ou travamentos. Ambos os lados devem ter a mesma sensação. Se um lado estiver visivelmente mais apertado ou mais frouxo que o outro, a tensão desigual produzirá duas geometrias de nó diferentes — uma confiável e outra consistentemente mais fraca.

Procedimento de ajuste

Localize a porca de ajuste da mola do disco de tensão em cada lado do atador. Gire no sentido horário para aumentar a tensão e no sentido anti-horário para diminuir. Ajuste em incrementos de um quarto de volta e teste novamente a tração manual após cada ajuste. Aperte a contraporca contra a porca de ajuste após atingir a tensão correta. Se as faces dos discos estiverem ranhuradas, nenhum ajuste de tensão produzirá resultados corretos — substitua os discos antes de ajustar. Erro comum: os operadores apertam demais os discos na tentativa de melhorar a qualidade do nó quando o problema real é um gancho de corte ou seguidor de came desgastado. Discos apertados demais mascaram esses problemas temporariamente, mas causam a quebra da corda em fardos de maior densidade.

Etapa 2: Ajuste de Sincronização do Gancho de Montagem

O que você está configurando

O gancho gira em seu eixo em sincronia com o mecanismo principal de acionamento. O sincronismo define a posição angular do ciclo do mecanismo principal em que a mandíbula do gancho se abre completamente (para receber o fio da agulha) e a posição em que começa a fechar. Se a mandíbula não estiver totalmente aberta quando a agulha chegar, o fio não será capturado, resultando em um nó mal feito. Se a mandíbula fechar antes da agulha se retirar, a agulha danificará o laço recém-formado.

Procedimento de ajuste

Localize as marcas de sincronização na engrenagem ou eixo de acionamento do gancho de amarração — estas podem ser marcas estampadas, pontos perfurados ou marcas de tinta que se alinham para indicar a posição correta. Gire o acionamento principal do atador (manualmente, com a tomada de força desengatada) até que o gancho de amarração esteja na posição de curso máximo da agulha. Nessa posição, a mandíbula do gancho de amarração deve estar totalmente aberta e a face da mandíbula deve estar alinhada com a posição da ponta da agulha, conforme mostrado no diagrama de sincronização do manual do operador.

Para ajustar: afrouxe os parafusos de fixação do eixo do gancho de bico, gire o gancho de bico em seu eixo até a posição correta, conforme indicado pelas marcas de sincronização, e aperte novamente os parafusos de fixação com o torque especificado. Após o ajuste, gire o mecanismo lentamente com a mão, completando um ciclo, e verifique se o gancho de bico abre suavemente no ponto correto, captura a posição da laçada de linha imaginada e fecha sem interferência com o braço da agulha em seu curso de retorno.

Etapa 3: Sincronização e alinhamento da agulha

Requisitos de duas agulhas

O ajuste da agulha possui dois requisitos independentes que devem ser atendidos simultaneamente: (1) a agulha deve atingir o curso máximo na posição angular correta do ciclo de acionamento principal — este é o sincronismo da agulha; (2) a ponta da agulha, no curso máximo, deve estar na posição espacial correta em relação à mandíbula do bico — este é o alinhamento da agulha. Um erro de sincronismo resulta em uma agulha que chega ao local correto, mas no momento errado. Um erro de alinhamento resulta em uma agulha que chega no momento correto, mas não alcança a mandíbula do bico.

Ajuste de tempo

O braço da agulha é acionado por um excêntrico ou por uma conexão de corrente/engrenagem a partir do acionamento principal do atador. O sincronismo é ajustado alterando a relação de fase desse acionamento. Em agulhas acionadas por corrente: mova a corrente um elo para avançar ou atrasar a chegada da agulha. Em agulhas acionadas por excêntrico: gire o pivô do excêntrico para a posição de sincronismo especificada no manual do operador. O sincronismo correto faz com que a agulha atinja o curso máximo quando a mandíbula do gancho estiver totalmente aberta e o disco de linha estiver na posição de retenção.

Ajuste de alinhamento

Com o curso máximo da agulha (mecanismo parado neste ponto, tomada de força desconectada), a ponta da agulha deve estar posicionada no local especificado em relação à mandíbula do gancho de enfardamento — normalmente centrada na face da mandíbula e dentro de 2 a 3 mm da dimensão de deslocamento especificada no manual do operador. O ajuste é feito reposicionando o braço da agulha em seu eixo de acionamento. Uma régua ou a haste de alinhamento específica, mencionada em alguns manuais do operador, serve como referência para essa medição. Um alinhamento que passa no teste visual, mas falha na enfardagem real, quase sempre significa que a sincronização está ligeiramente incorreta — a agulha está na posição correta em repouso, mas chega muito cedo ou muito tarde no ciclo dinâmico.

Etapa 4: Folga do seguidor da came
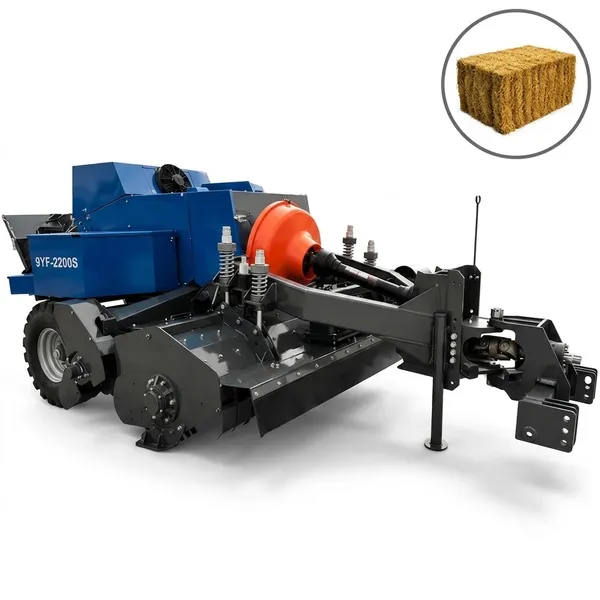
Mecanismo de amarração da enfardadeira quadrada 9YF-2200S mostrando o seguidor de came e o conjunto da came de acionamento — a folga do seguidor de came é ajustada com um calibrador de lâminas após a conclusão do ajuste de sincronização do gancho de enfardamento, pois essa folga ajusta com precisão o momento exato em que a mandíbula do gancho de enfardamento começa a abrir e fechar em relação à posição de acionamento principal, que já foi estabelecida na etapa 2.

O seguidor da came desliza contra a superfície do lóbulo da came. A folga especificada entre a ponta do seguidor e o lóbulo da came — quando o lóbulo está na posição do círculo base — determina a precisão com que o gancho de bico abre e fecha nos pontos de transição. Folga insuficiente (muito apertada): o seguidor começa a deslizar sobre a came prematuramente, iniciando a abertura do gancho de bico antes do ponto de temporização especificado. Folga excessiva: o seguidor entra em contato com o lóbulo da came tardiamente, atrasando a abertura além do momento ideal para o acionamento.

Use um calibrador de folga para medir a folga na posição do círculo base da came. Compare com a especificação no manual do operador. O ajuste é feito pelo parafuso de batente do braço seguidor — girar o parafuso de batente para dentro diminui a folga; girá-lo para fora aumenta. Trave o ajuste com a contraporca após a regulagem. Ajuste ambos os lados independentemente — eles podem não ser idênticos, mesmo em uma máquina nova, pois os perfis das cames podem apresentar pequenas variações de fabricação.

Erro comum: assumir que ambos os lados precisam de ajuste idêntico do seguidor de came. Ajuste cada lado de acordo com sua própria folga especificada, em vez de tentar igualá-los — o que importa é a especificação, não a simetria entre os lados.

Etapa 5: Sincronização e folga da faca

O Requisito de Tempo de Uso da Faca

A faca deve cortar a corda em um ponto específico do ciclo: depois que o laço do nó estiver completamente formado e solto do gancho, mas antes que o gancho inicie seu próximo ciclo de captura. Uma faca que corta cedo demais rompe a corda antes que o nó esteja completo — o fardo sai com uma ponta da corda livre. Uma faca que corta tarde demais permite que o novo laço se forme ao redor da ponta da corda ainda não cortada, produzindo um emaranhado de laço duplo em vez de um nó limpo.

Ajuste de folga

Com o mecanismo na posição de corte (consulte o diagrama no manual do operador), a lâmina deve entrar em contato com o barbante no ângulo e com a folga especificados em relação ao disco de barbante. A folga da lâmina é ajustada pela posição de parada do braço da lâmina ou por calços atrás do suporte da lâmina, dependendo do modelo. A lâmina deve estar afiada — uma lâmina cega não corta de forma limpa no ângulo de contato especificado e pode puxar o nó em vez de cortar o barbante. Se o sincronismo da lâmina estiver correto e os cortes ainda não forem limpos, substitua a lâmina antes de fazer outros ajustes de sincronismo.

Diagnóstico de padrões de amarração incorreta: o que o fardo revela
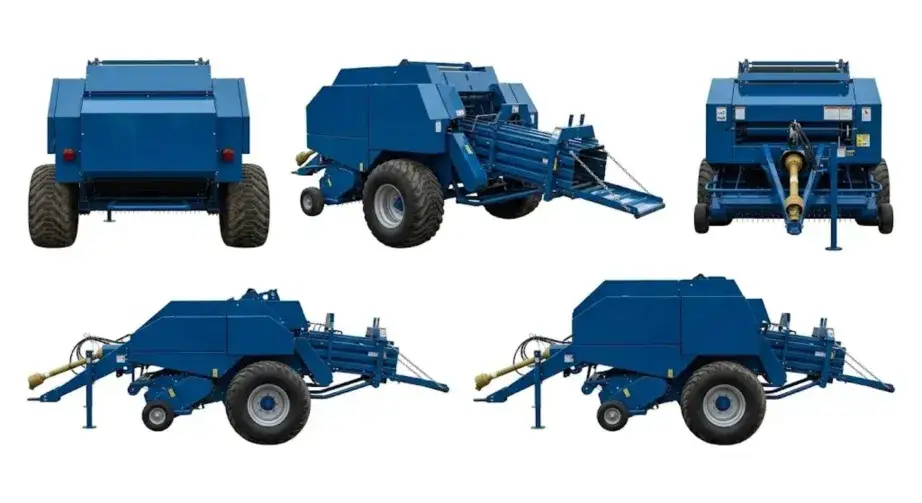
Modelos de enfardadeiras quadradas da série 9YF mostrando a posição da proteção do atador em cada modelo — diagnosticar qual componente específico do atador precisa de ajuste pela aparência da ponta da corda rompida em um fardo não enrolado permite um ajuste direcionado, em vez de percorrer toda a sequência de ajuste quando apenas um componente está causando o problema.

Aparência Miss-Tie Causa provável Primeira verificação
Corda solta, pendurada livremente, sem nenhum nó formado. A agulha não está entregando o fio ao gancho do bico (problema de sincronização ou alinhamento da agulha). Etapa 3 — Sincronização e alinhamento da agulha
Nó formado que se desfaz sob tensão (nó deslizante) O anzol não está completando o laço corretamente (desgaste da ponta ou problema de sincronização). Inspeção da ponta do foice, depois Etapa 2
Ponta de corda dupla — dois comprimentos, sem nó Corte com a faca antes da formação do nó (corte da faca muito prematuro) Passo 5 — Sincronização da faca
Laço emaranhado, barbante enrolado em volta de uma corda sem nó. Corte da faca muito tarde, ou disco de corda não está segurando a corda. Sincronização da faca e inspeção do disco de corda
O nó se formou apenas de um lado, o outro lado ficou livre. Um lado do nó tem um ajuste diferente do outro. Compare os dois lados — ajuste o lado com defeito de forma independente.
Erro consistente a cada N fardos, independentemente das configurações. Roda estrela ou mecanismo de disparo — a medição do comprimento do fardo está sendo acionada no ponto errado. Condição dos dentes da roda estrela e mola do mecanismo de disparo

Etapa 6: O Teste de Verificação de 20 Fardos
Fardos pequenos e quadrados com nós tipo D corretamente formados, mostrando o laço fechado e limpo amarrado em cada extremidade da corda — o teste de verificação de 20 fardos após qualquer ajuste do atador verifica cada nó em cada fardo quanto à formação correta, faces de corte limpas e resistência ao deslizamento sob tensão manual antes que a enfardadeira retorne ao serviço de produção.

O teste com 20 fardos não é opcional após qualquer ajuste do mecanismo de enfardamento. A inspeção estática do mecanismo pode confirmar se os componentes estão nas posições corretas, mas somente o enfardamento real sob carga de compressão e na velocidade de operação revela se as interações de temporização produzem a formação correta do nó no ciclo dinâmico. Execute o teste na velocidade de avanço e na configuração de densidade que você usará na produção — não em velocidade reduzida ou densidade mínima.

VERIFICAÇÃO 1

Conte os nós em cada fardo. 2 cordas por fardo, 2 nós por corda. 20 fardos = 80 nós. O padrão de aprovação é zero erros. Qualquer erro exige que se retorne ao componente com falha e se faça um novo ajuste antes de prosseguir.

VERIFIQUE 2

Inspecione a superfície de corte da corda em cada fardo. Uma faca afiada e bem ajustada produz um corte limpo e reto na ponta da corda. Uma ponta irregular ou fibrosa indica uma lâmina cega. Uma corda que parece puxada em vez de cortada indica folga excessiva na lâmina.

VERIFIQUE 3

Puxe cada nó firmemente. O nó em D correto aperta sob tensão, em vez de deslizar. Qualquer nó que deslize sob tensão firme da mão indica sincronização incorreta do anzol ou uma ponta de anzol desgastada que não está completando o laço corretamente.

VERIFIQUE 4

Adicione mais 3 fardos na densidade máxima. Problemas com o dispositivo de amarração que são marginais em densidade moderada geralmente aparecem apenas sob carga de compressão máxima. Se o teste com 20 fardos for aprovado na densidade padrão, execute 3 fardos na densidade máxima antes de certificar que o ajuste está completo.

Quando o ajuste não resolve o problema

Se o teste de 20 fardos continuar falhando após a conclusão correta de todas as cinco etapas de ajuste, o problema reside no desgaste dos componentes, e não no ajuste incorreto. O ajuste correto não compensa um gancho de corte com uma área plana na ponta, um seguidor de came desgastado além do limite de medição ou um braço de agulha torto que, portanto, não consegue atingir a posição de alinhamento especificada, independentemente da posição de ajuste. Nesse ponto, o componente defeituoso deve ser identificado por meio de medição em relação às especificações e substituído. Um mecanismo ajustado corretamente, porém com componentes desgastados, apresentará resultados marginalmente melhores do que antes do ajuste, mas não atingirá o padrão de zero erros de amarração que a combinação de componentes corretos e ajuste correto proporciona.

Acionamento da tomada de força e sincronização do atador
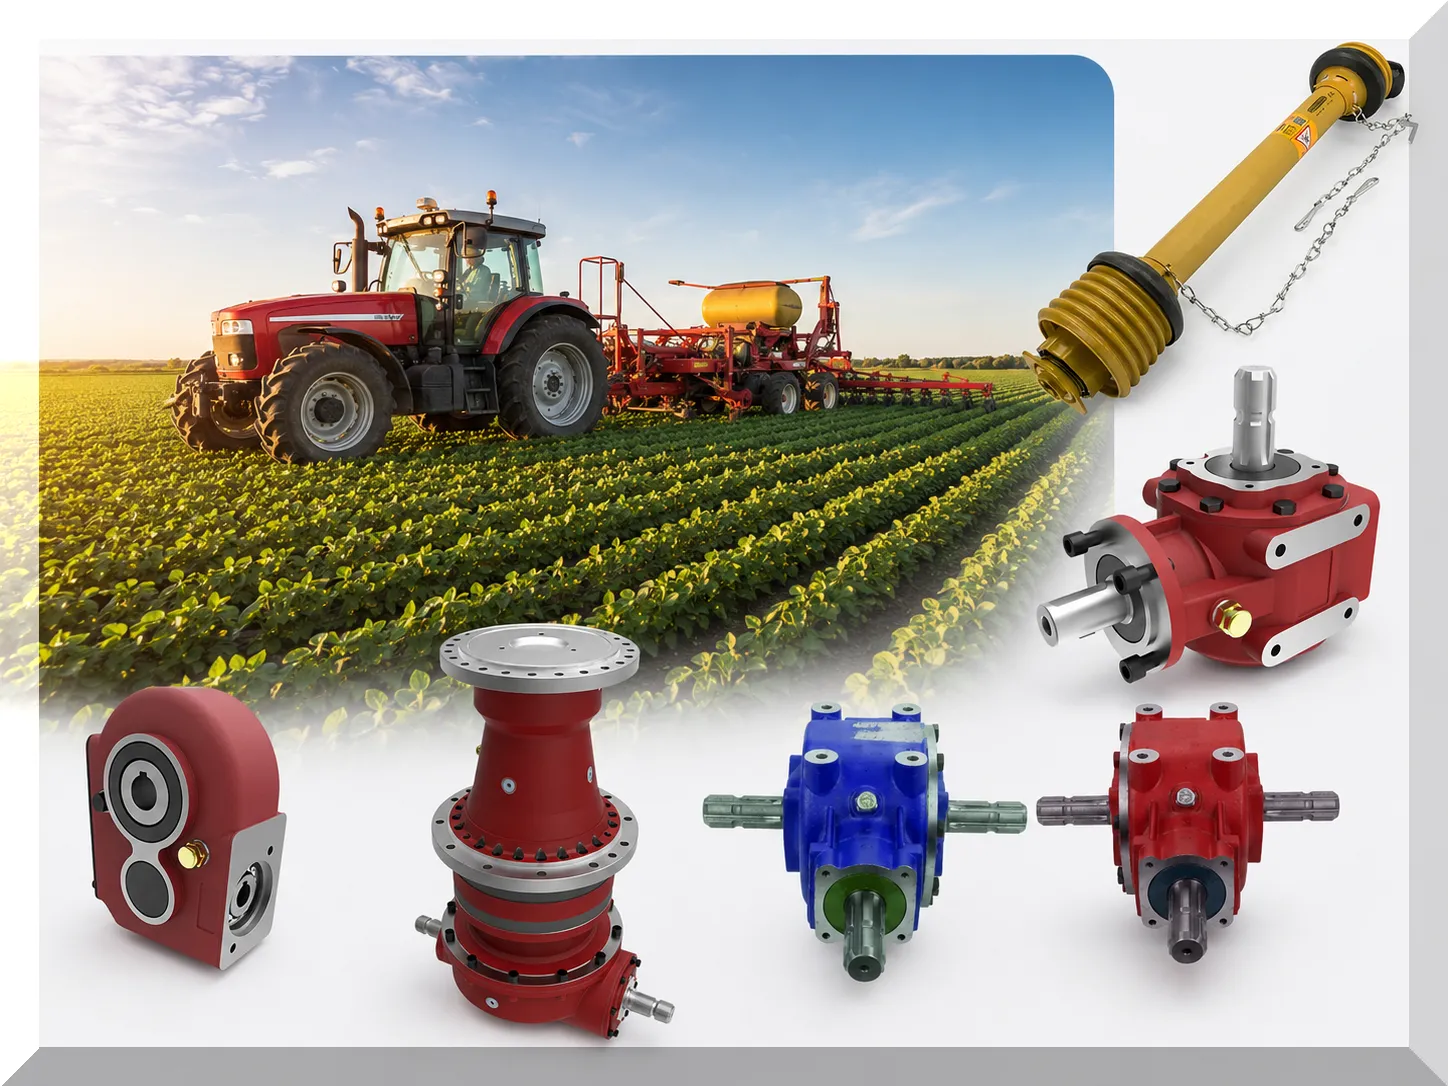

Caixa de engrenagens agrícola e eixo da tomada de força (TDF) para sistemas de acionamento do atador de enfardadeiras quadradas — os ajustes de temporização do atador feitos neste guia são calibrados para uma velocidade da TDF de 540 rpm e não produzirão resultados corretos em velocidades da TDF significativamente abaixo da nominal, porque a temporização dinâmica do ciclo varia com a velocidade.

Especificações do eixo da tomada de força e da caixa de engrenagens para a série 9YF: Especificações da caixa de engrenagens agrícola e do eixo da tomada de força (TDF)

Todas as especificações de temporização do atador são calibradas para uma tomada de força (TDF) de 540 rpm. Em rotações da TDF significativamente abaixo da nominal, a temporização do ciclo dinâmico se altera — um atador ajustado corretamente para 540 rpm pode apresentar falhas de amarração a 480 rpm. Manter a rotação da TDF nominal é um pré-requisito para a confiabilidade do atador. Especificações do eixo de transmissão: Guia de dimensionamento do eixo de transmissão da tomada de força e da junta homocinética.

Perguntas frequentes — Ajuste do nó da enfardadeira quadrada

Minha enfardadeira só não prende os arames do lado direito. O ajuste é diferente para cada lado?+
Sim — os dois lados do sistema de amarração em uma enfardadeira de amarração dupla são mecanicamente independentes e devem ser ajustados separadamente. Uma amarração incorreta em apenas um lado significa que o problema é específico desse lado. Siga a sequência de ajuste apenas para o lado com defeito, usando o lado que funciona corretamente como referência de comparação. Se o lado direito estiver com problemas e o esquerdo estiver funcionando corretamente, verifique primeiro a ponta do gancho de amarração do lado direito (causa mais comum de amarrações incorretas em apenas um lado), depois a folga do seguidor da came do lado direito e, por fim, o alinhamento da agulha do lado direito. Não ajuste o lado esquerdo que está funcionando corretamente — qualquer alteração ali pode introduzir um problema onde não existe atualmente.
Depois de ajustar o atador, ele amarrou perfeitamente 50 fardos e depois começou a falhar novamente. O que aconteceu?+
Uma máquina de atar que funciona corretamente por um curto período após o ajuste e depois volta a apresentar falhas geralmente indica: (1) um ajuste que estava no limite da faixa aceitável e se deslocou durante o enfardamento inicial devido ao assentamento dos componentes; (2) um componente com desgaste limítrofe (ponta do gancho, seguidor de came) que ainda está dentro da especificação, mas no limite — os 50 fardos de operação correta representam o final de sua vida útil antes que o desgaste exceda o limite da especificação; ou (3) uma porca de fixação que não foi totalmente apertada, permitindo que o ajuste se desloque devido à vibração. Verifique primeiro o aperto das porcas de fixação em todos os componentes ajustados recentemente. Se todas as porcas de fixação estiverem apertadas e a máquina de atar estiver funcionando corretamente anteriormente, a explicação mais provável é que um componente com desgaste limítrofe ultrapassou o limite de substituição durante esses 50 fardos. Meça novamente a ponta do gancho e o seguidor de came em relação à especificação — eles podem agora estar além do limite de substituição, mesmo que estivessem dentro da especificação na inspeção prévia.
Como posso saber qual componente ajustar primeiro se não sei qual deles está causando a falha?+
Use a tabela de diagnóstico de padrões de amarração incorreta acima — a aparência da ponta da corda que se rompeu e a condição do fardo após uma amarração incorreta identificam o componente responsável na maioria dos casos. Se você não conseguir determinar a causa pela inspeção visual dos fardos que não foram amarrados, siga a sequência de ajuste na ordem indicada: comece com os discos de tensão (geralmente incorretos após uma longa sessão ou uma mudança na qualidade da linha), depois os ganchos de amarração (componente que mais sofre desgaste progressivo, o que eventualmente causa amarrações incorretas) e, por último, a sincronização das agulhas. Na prática, a maioria das amarrações incorretas que surgem no campo e não estavam presentes no início da temporada são causadas por um destes três fatores: ajuste incorreto dos discos de tensão, ponta do gancho de amarração desgastada além do limite funcional ou uma mudança na qualidade da linha que exige um ajuste de tensão diferente. Verifique esses três fatores na ordem indicada antes de prosseguir com a sequência completa de ajuste.
É possível ajustar o dispositivo de amarração de uma enfardadeira de fardos quadrados sem o manual do operador?+
Ajustar o mecanismo de amarração sem o manual do operador é difícil e arriscado. Os valores de tolerância específicos — folga do seguidor da came em décimos de milímetro, deslocamento do alinhamento da ponta da agulha em milímetros, posição de sincronização do gancho em graus — são diferentes para cada modelo 9YF e até mesmo para diferentes anos de produção do mesmo modelo. Tentar definir esses valores a olho nu ou por comparação com uma máquina de referência de especificação desconhecida introduz erros de ajuste que podem produzir nós desalinhados consistentes a partir de um ajuste aparentemente correto. Entre em contato conosco com o número do modelo e o número de série da sua máquina e forneceremos os valores de especificação para a sua máquina específica antes de tentar o ajuste. Como alternativa, solicite uma página de substituição do manual do operador para a seção de sincronização do mecanismo de amarração — esta é a referência mínima necessária para um ajuste confiável.
Com que frequência um equipamento de amarração 9YF, quando devidamente mantido, precisa de ajustes completos?+
Um sistema de amarração bem conservado — com substituição anual das lâminas, inspeção anual dos ganchos de amarração e lubrificação diária dos seguidores de came — raramente necessita de ajuste completo da sincronização durante o uso. A manutenção anual de pré-temporada deve incluir a verificação das configurações de sincronização em relação às especificações (não um reajuste completo) e a substituição de qualquer componente que apresente desgaste igual ou superior ao limite estabelecido. A sequência completa de ajuste descrita neste guia geralmente é necessária: (1) ao instalar novos ganchos de amarração ou seguidores de came que possam ter geometria ligeiramente diferente das peças antigas; (2) quando uma nova máquina é colocada em operação para a primeira temporada; (3) quando surge um padrão de amarração irregular que não responde ao ajuste do disco de tensão e que se confirma não ser um problema de desgaste de componente. Com a manutenção correta, um ajuste completo do sistema de amarração em uma enfardadeira da série 9YF é um evento que ocorre apenas uma vez a cada várias temporadas, e não um procedimento anual regular.
Os dois lados do dispositivo de amarração devem ser ajustados exatamente para as mesmas configurações?+
Ambos os lados devem ser ajustados de acordo com os valores de especificação no manual do operador — que são os mesmos para ambos os lados. No entanto, a posição de ajuste físico (quantas voltas do parafuso de ajuste, quanto o excêntrico é movido) para atingir esse valor de especificação pode diferir ligeiramente entre os lados devido a pequenas variações de fabricação nos perfis das cames, dimensões dos seguidores de came e geometria do braço da agulha. Isso significa que você deve medir ambos os lados em relação à especificação, em vez de copiar um lado para o outro. Se ambos os lados atenderem à especificação independentemente, eles estão ajustados corretamente, independentemente de as posições de ajuste físico serem idênticas ou ligeiramente diferentes.
O que significa quando o nó se forma, mas a ponta da corda apresenta uma longa sobra desfiada?+
Um nó que se forma corretamente com uma laçada limpa, mas a ponta da corda apresenta uma longa sobra desfiada — em vez de um corte reto e limpo — indica uma lâmina cega, e não um problema de sincronização. A faca está em contato com o barbante, mas o desgastando em vez de cortá-lo de forma limpa; o barbante acaba se separando, mas deixa fibras soltas. Troque a lâmina. Se uma lâmina nova também produzir cortes irregulares, verifique a folga do braço da faca — a lâmina pode não estar em contato com o barbante no ângulo especificado, causando uma ação de puxar e desgastar em vez de um corte limpo. Isso é um problema de sincronização ou folga da faca (Etapa 5), ​​e não um problema de afiação da lâmina. Execute o procedimento de ajuste da Etapa 5 se uma lâmina nova continuar produzindo cortes irregulares.
Posso danificar o aparelho de fazer nós ajustando demais algum componente?+
Sim, o ajuste excessivo de componentes específicos pode causar danos. Os danos mais comuns por ajuste excessivo são: (1) Disco de tensão apertado além do alcance do parafuso de ajuste — a força de aperto do disco pode deformar a ranhura guia da corda ou rachar a carcaça do disco em casos extremos, embora o resultado mais típico seja apenas a quebra da corda em alta densidade. (2) Folga do seguidor da came ajustada muito apertada — o seguidor desliza constantemente sobre a came em vez de nos pontos de contato projetados, causando desgaste acelerado do lóbulo da came e da ponta do seguidor. (3) Parafusos de fixação do eixo do gancho de corte apertados em excesso — a força de aperto pode distorcer o furo do eixo, dificultando o ajuste futuro ou a substituição do gancho de corte. Sempre use o valor de torque do manual do operador ao reapertar os parafusos de fixação, em vez de apertá-los apenas pelo tato.

Suporte técnico para ajuste do nó no seu modelo 9YF

O ajuste do dispositivo de amarração requer especificações específicas do modelo. Entre em contato conosco com as suas necessidades. Modelo 9YF número e número de série, e nós forneceremos os valores corretos de especificação de temporização e suporte para qualquer problema de ajuste do nó.

Editor: Cxm