
Die meisten Diskussionen über Heuqualität konzentrieren sich auf den Schnittzeitpunkt, die Wahl der Ballenpresse und die Lagerung – die Schritte vor und nach dem Schwaden. Das Schwaden selbst wird oft als reiner Arbeitsgang betrachtet: Schwaden anlegen, Schwad bilden, weiter geht's. Doch die Qualität des vom Schwad erzeugten Schwads ist der entscheidende Faktor für die Ballenkonsistenz ab diesem Zeitpunkt. Ein schmaler, ungleichmäßiger oder blattzerfetzter Schwad, verursacht durch schlechtes Schwaden, führt zu ungleichmäßiger Ballenqualität. Heuwenden Die Presstechnik lässt sich nicht in der Ballenkammer festlegen. Die beim Wenden getroffenen Entscheidungen – Zeitpunkt, Geschwindigkeit, Breite und Technik – bestimmen die maximale Heuqualität des gesamten Schnitts.
Warum die Schwadqualität die Ballenqualität bestimmt – bevor die Ballenpresse startet
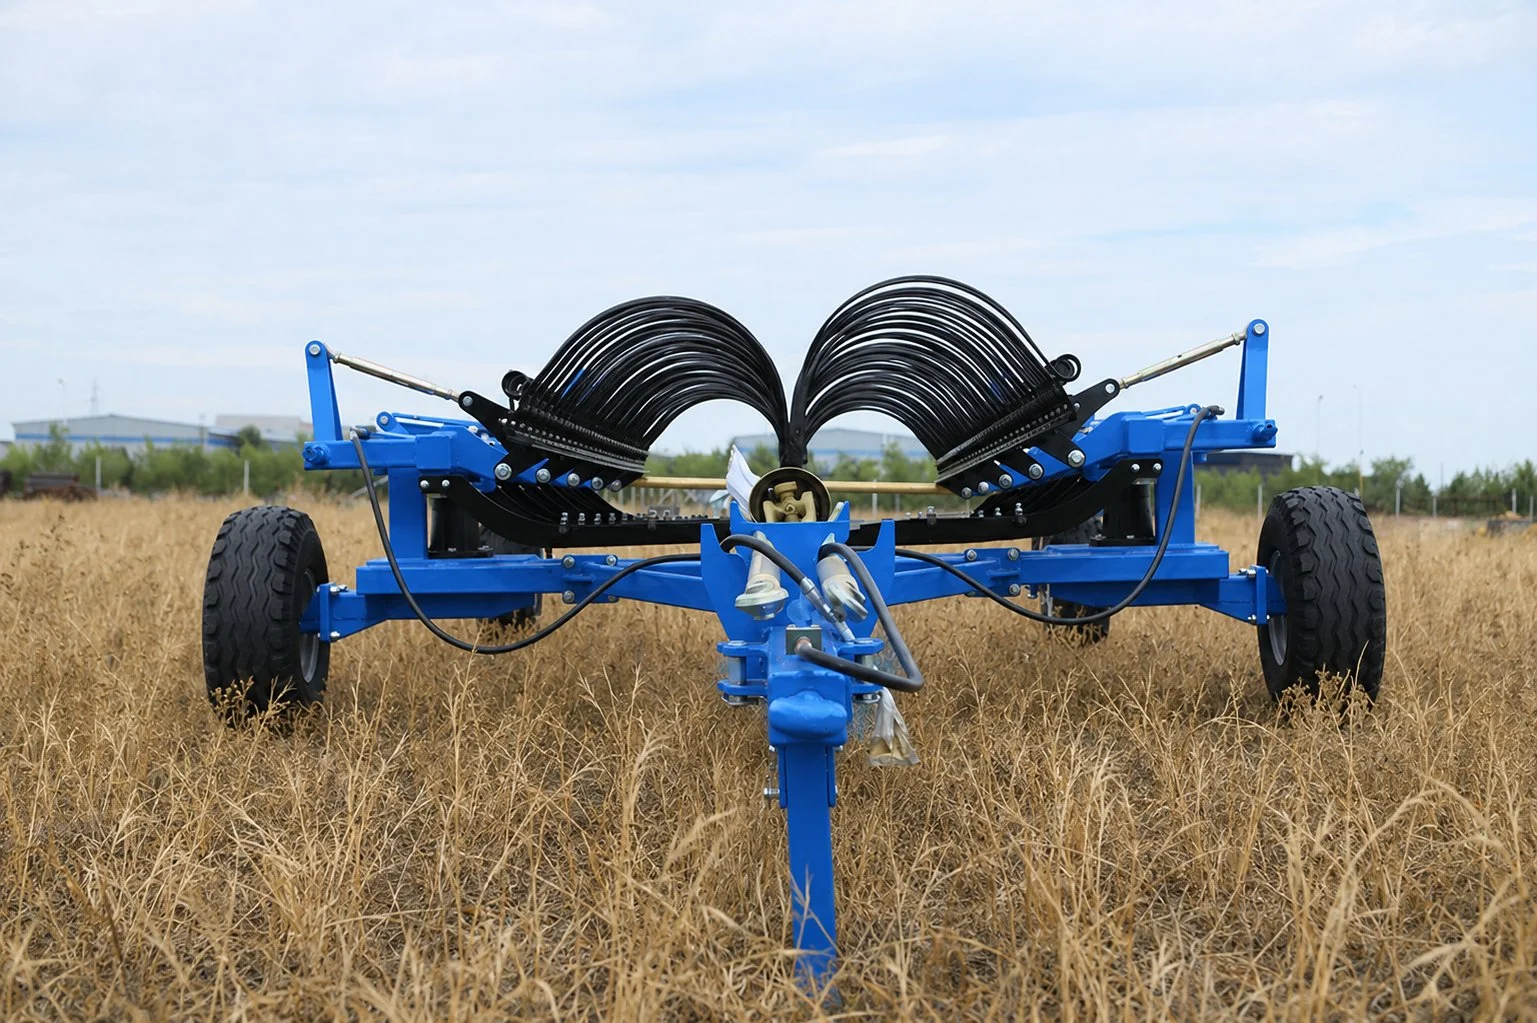
Die Presskammer einer Rundballenpresse ist eine Kompressionsmaschine – sie richtet sich nach der Schwadform. Eine breite, tiefe und gleichmäßig verteilte Schwadform füllt die Kammer bei jedem Pressvorgang symmetrisch und erzeugt dichte, runde Ballen mit gleichmäßiger Form und vorhersehbarem Gewicht. Eine schmale, ungleichmäßige oder lückenhafte Schwadform führt zum Gegenteil: Die Ballen sammeln sich auf einer Seite stärker an als auf der anderen, füllen die Kammer vollständig, bevor sie gleichmäßig beladen ist, und werden mit ovalem Querschnitt, unterschiedlichen Dichtezonen und ungleichmäßigem Gewicht ausgeworfen.
Zu den praktischen Folgen einer mangelhaften Schwadablage gehören: unregelmäßige Ballenformen, die beim Stapeln rollen (eine Gefahr für Handhabung und Sicherheit); Hohlräume in der Dichte, die Sauerstoff in den Silageballen einschließen und lokale Verderbstellen verursachen; Ballengewichte unterhalb der Nennleistung, die die Kostenkalkulation pro Ballen und die Transportkapazität beeinträchtigen; und Überlastung der Aufnahmezinken an dichten Schwadstellen, was den Verschleiß der Aufnahme beschleunigt. All diese Probleme entstehen durch Entscheidungen beim Schwaden, nicht beim Pressen. Bis der Pressenführer das Problem erkennt, ist die Ursache bereits zwei Schritte hinterher.
Was „perfekter Schwad“ quantitativ bedeutet: Ein Schwad, der die Breite des Ballenpressen-Auffangkorbs über 70 bis 901 TP5T gleichmäßig und lückenlos ausfüllt und eine durchgehend gleichmäßige Materialdichte aufweist. Nicht „dicht“, sondern gleichmäßig. Die Gleichmäßigkeit des Schwads führt direkt zu einer einheitlichen Ballenform und einem gleichmäßigen Ballengewicht – die Ballenpresse ist nicht für das Ergebnis des Schwads verantwortlich.
Zwei Rechenarten, zwei Schwadprofile: So verarbeitet jede Maschine das Erntegut
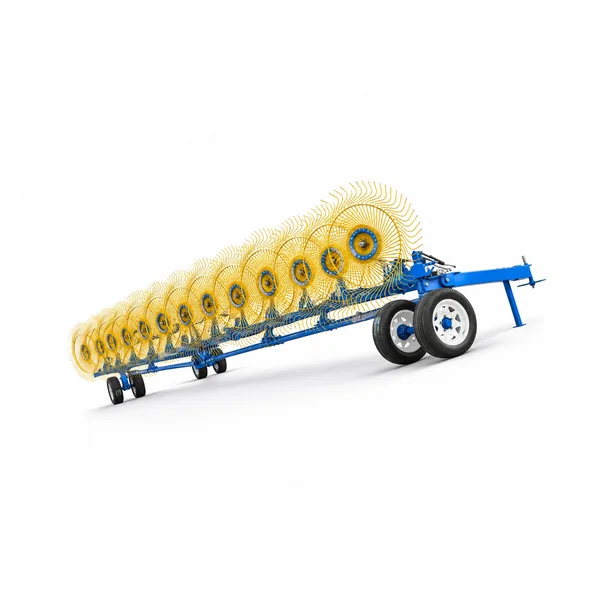
Die beiden dominanten Heurechen In der US-amerikanischen Heuproduktion werden für Rundballenpressen zwei Schwadtypen eingesetzt: der Fingerradschwader und der gezogene Horizontalschwader (Parallelbalkenschwader). Sie verarbeiten das geschnittene Heu durch grundlegend unterschiedliche Mechanismen und erzeugen Schwaden mit unterschiedlichen Querschnittsprofilen – ein physikalischer Unterschied, der sich direkt darauf auswirkt, wie die Schwaden in die Aufnahme der Rundballenpresse gelangen.
Die praktische Auswirkung dieser Profilunterschiede: Der Fingerrad-V-Schwader erzeugt einen Schwad, der für eine gleichmäßige Ballenaufnahme und blattempfindliche Kulturen optimiert ist. Der gezogene Horizontalschwader erzeugt einen Schwad, der für den Durchsatz bei großvolumigen Grasprogrammen optimiert ist. Beide Heurechen Die Konstruktionen haben legitime primäre Anwendungsbereiche – der Fehler besteht darin, sie außerhalb ihres optimalen Anwendungsbereichs hinsichtlich Kulturpflanze und Feuchtigkeit einzusetzen.
Wann harken: Das optimale Feuchtigkeitsfenster je nach Kulturpflanze und Verwendungszweck
Heurechen Die falsche Feuchtigkeit ist der häufigste Anwendungsfehler – und er führt zu sofort messbaren Verlusten. Der Kern Heuwenden Prinzip: Die Stängel sollten geharkt werden, wenn die äußeren Stängel trocken genug sind, um sie ohne übermäßigen Blattbruch anzufassen, die innere Stängelfeuchtigkeit aber noch hoch genug ist, damit die Stängel flexibel und nicht spröde sind. Der optimale Feuchtigkeitsgehalt variiert je nach Kulturpflanze und Verwendungszweck.
Die wichtigste Regel für den richtigen Zeitpunkt beim Luzerneanbau, die die meisten Landwirte übersehen: Luzerne sollte NICHT geharkt werden, wenn die Blattfeuchtigkeit unter 35 bis 401 µg/m² liegt. Bei diesem Feuchtigkeitsgehalt haben die Luzerneblätter so viel an innerem Turgor verloren, dass der Blattstiel spröde statt flexibel ist. Jeglicher Harkenstoß in diesem Stadium führt zum Abbrechen der Blätter am Knoten – genau der Verlustmechanismus, der Luzerne der Güteklasse 1 in die Güteklasse 2 verwandelt. Die optimale Luzerne Heuwenden Das optimale Zeitfenster – wenn die Stängeloberfläche trocken, die Blätter aber noch flexibel sind – liegt unter typischen Sommerbedingungen 18 bis 28 Stunden nach dem Mähen, wenn die Blattfeuchtigkeit zwischen 40 und 55 % liegt. Vorher ist das Stängelinnere noch zu feucht für trockenes Heu; nach 30 bis 36 Stunden ist die Blattfeuchtigkeit zu gering für sicheres Zusammenrechen.
Rechengeschwindigkeit, Pflanzenfeuchtigkeit und Blattverlustrisiko: Die Geschwindigkeit an die Bedingungen anpassen
Bodengeschwindigkeit während Heuwenden Die Zinkenkontaktkraft auf das Erntegut wird direkt gesteuert. Höhere Traktorgeschwindigkeit → schnellere Scheibenrotation → höhere Zinkenspitzengeschwindigkeit → höhere Aufprallkraft pro Zinkenkontakt → stärkere Blatttrennung vom Stängel. Der Zusammenhang ist nicht linear: Bei Geschwindigkeiten oberhalb der Heuwenden Ab einer bestimmten Schwelle für Blattzerstörung führt jede zusätzliche km/h zu exponentiell mehr Blattverlust, da die Aufprallkraft der Zinken die Bruchfestigkeit des Blattstiels an mehreren Kontaktpunkten gleichzeitig übersteigt, anstatt nur an den schwächsten.
Die Geschwindigkeitsbereiche gelten für Fingerradschwader; Horizontalschwader sollten bei Leguminosenkulturen aufgrund der höheren seitlichen Aufprallkraft im unteren Bereich der jeweiligen Bereiche betrieben werden. Reduzieren Sie die Geschwindigkeit an Hängen und auf felsigem Untergrund um 1–2 km/h.
Hangharken und felsiger Untergrund: Zwei technische Anpassungen
Hänge: Rechen Sie quer zum Hang (in Richtung der Höhenlinien), niemals direkt bergauf oder bergab. Beim Rechen bergab rollt und driftet der Schwad beim Entstehen ab und bildet einen ungleichmäßigen Schwad, der nicht mit den Fahrspuren im flachen Gelände übereinstimmt. Beim Rechen bergauf kommt es zu ungleichmäßiger Materialansammlung – der Rechen hat Mühe, das Material bergauf zu schieben, und der Schwad wird oben nach jedem Rechengang dicker. Das Rechen in Richtung der Höhenlinien hält den Schwad unabhängig vom Gefälle zentriert am Auswurfpunkt des Rechens.
Felsiger Boden: Auf Feldern mit steiniger Oberfläche sollte die Arbeitshöhe des Rechens um 2 bis 4 cm über die normale Einstellung erhöht werden. Dadurch wird der Bodenkontakt der Zinken reduziert, ein Kontakt mit der Gesteinsoberfläche – der sowohl Zinkenbruch als auch plötzliche Stoßbelastungen der Scheibenlager verursachen kann – wird vermieden. Auf durchgehend steinigen Feldern verringert eine Reduzierung der Geschwindigkeit um 1 bis 2 km/h unter den normalen Betriebsbereich die Aufprallkraft der Zinken beim Kontakt mit teilweise vergrabenem Gestein zusätzlich.
Anpassung der Rechenarbeitsbreite an den Pickup-Vorsatz Ihrer Ballenpresse
Heurechen Arbeitsbreite und Aufnahmebreite der Ballenpresse sind nicht austauschbar. Die Ballenpresse nimmt nicht die volle Arbeitsbreite des Schwads auf, sondern nur den vom Schwad gebildeten Schwad, der deutlich schmaler ist als die Arbeitsbreite des Schwads. Heuwenden Für eine optimale Ballengleichmäßigkeit sollte die Schwadgröße so gewählt werden, dass sie 70 bis 901 TP5T der Pickup-Brechkopfbreite der Ballenpresse ausfüllt.
Die Schwadbreite lässt sich durch Verändern der Arbeitshöhe des Rechens anpassen. Die angegebenen Werte gelten für die Standardarbeitshöhe. Siehe vollständige Beschreibung. Heurechen-Aufstellung Die vollständigen Spezifikationen finden Sie hier.
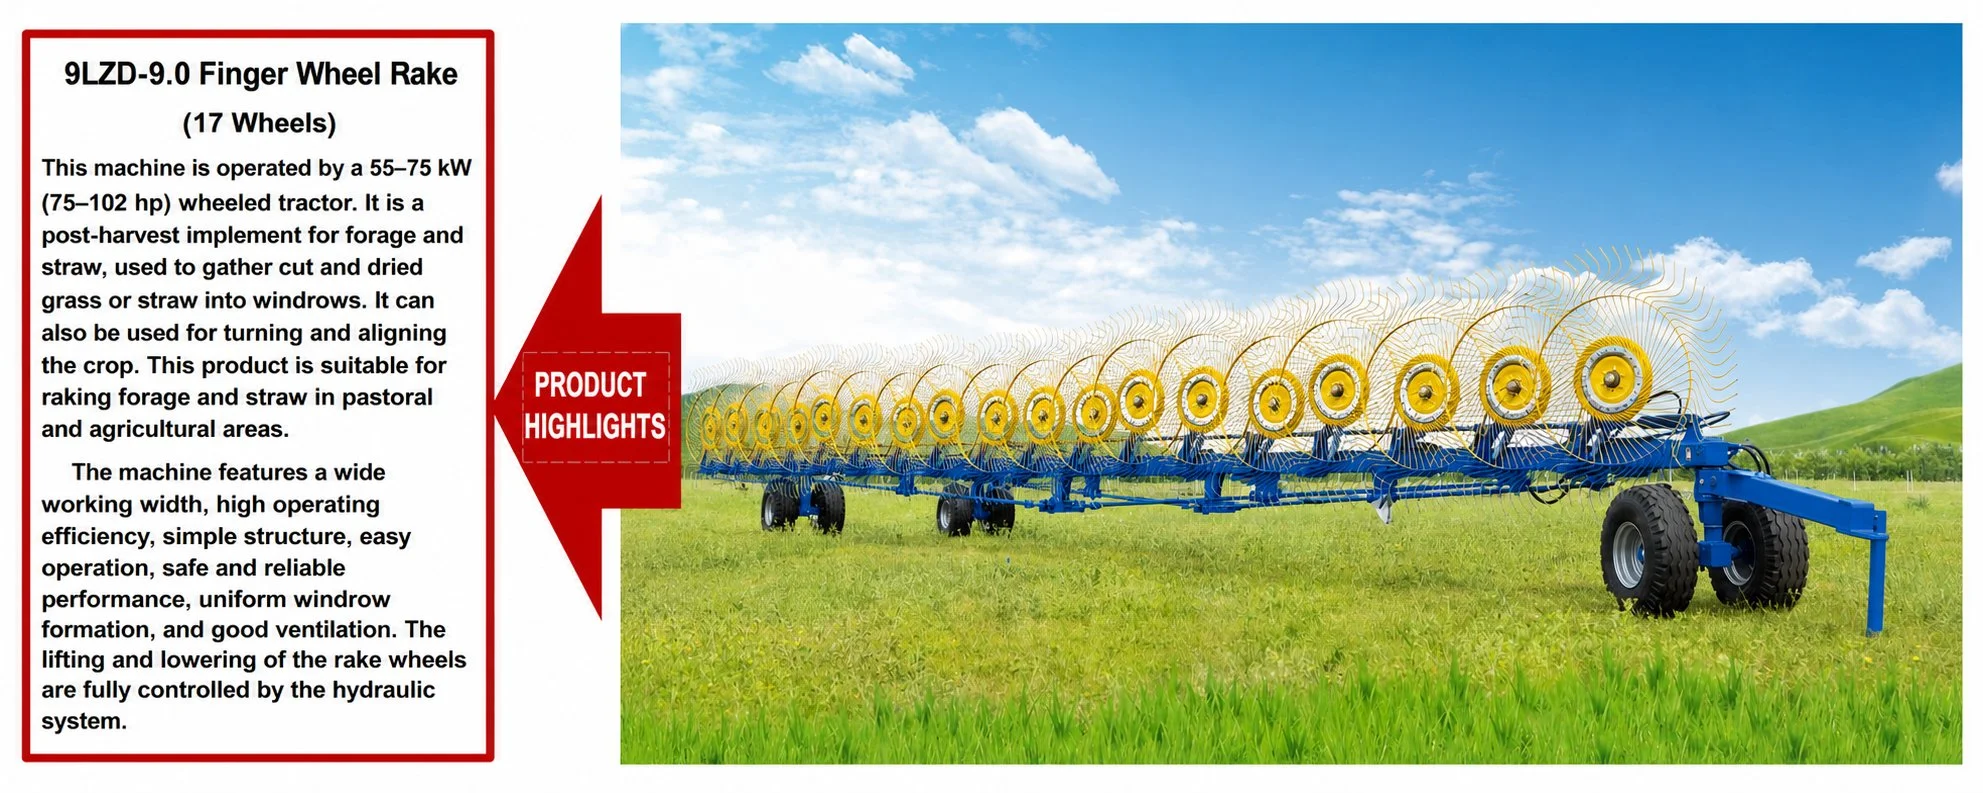
Für die Rundballenpressen-Modelle In der kommerziellen Klasse 9YG-2.24D ist die Schwadbreite des Horizontalschwaders 9LH-12 von 1,0 bis 1,6 m optimal – breit genug, um das breitere Schneidwerk der Ballenpresse effizient zu befüllen, ohne dass ein separater Zusammenführungsgang erforderlich ist. Beim 9LZD-9.0 in Kombination mit dem 9YG-2.24D führt ein Zusammenführungsgang (siehe unten) zwei benachbarte Schwaden auf die erforderliche Breite zusammen. Das Antriebsgetriebe der Rundballenpresse – ein Präzisions-Agrargetriebe Die gesamte Ladung aus Aufnahme und Kammer wird bewältigt – der Schwad wird mit Nenndrehmoment und Nenngeschwindigkeit verarbeitet, wenn der Schwader eine gleichmäßige, korrekt dimensionierte Zufuhr liefert.
Zusammenführen von Schwaden für Hochleistungsballenpressen: Die Doppelschwadentechnik
Wenn ein einzelnes Heurechen Wenn beim Passieren ein Schwad entsteht, der zu schmal für die Nennaufnahmebreite der Ballenpresse ist, oder wenn einzelne Schwaden zu leicht für einen effizienten Ballenpresszyklus sind, erzeugt das Zusammenführen benachbarter Schwaden zu einer kombinierten Reihe ein schwereres, breiteres Schwad, das dem optimalen Aufnahmebereich der kommerziellen Ballenpresse entspricht. Heurechen Das Zusammenführen ist ein Routinevorgang bei großen Betrieben, die 9 Meter lange V-Schwader mit Ballenpressen der kommerziellen Klasse kombinieren.
Regeln für die Zusammenführungstechnik: Der Zusammenführungsschwad sollte mittig zwischen den beiden Schwaden und in der gleichen Richtung wie die ursprünglichen Schwadgänge verlaufen. Die Arbeitshöhe des Schwads sollte leicht erhöht werden, da das umgewälzte Material bereits teilweise vorsortiert ist und ein zu starker Zinkenkontakt beim Zusammenführen den Blattverlust erhöht, ohne einen Mehrwert zu schaffen. Bei Luzerne mit einem Feuchtigkeitsgehalt unter 401 µT sollte der Zusammenführungsschwad vollständig vermieden werden, da bei diesem Feuchtigkeitsgehalt jeder zusätzliche Zinkenkontakt den gesamten Blattverlust erhöht. Muss der Schwad für die Ballenpresse bei trockener Luzerne verbreitert werden, sollte die Schwadbreite beim ursprünglichen Schwadgang angepasst werden, anstatt einen zusätzlichen Zusammenführungsschwad einzuführen.
Maximales Zusammenführungslimit: Bei Standard-Rundballenpressen dürfen nicht mehr als zwei Schwaden zusammengeführt werden. Drei zusammengeführte Schwaden (drei Überfahrten) führen regelmäßig zu Brückenbildung im Presskopf – das Material türmt sich so hoch auf, dass die Zinken der Aufnahme die unterste Schicht nicht mehr erfassen können. Dadurch bleibt Material auf dem Feld zurück, und die effektive Aufnahmeleistung sinkt unter 901 TP5T.
Unser Heurechen-Sortiment: Von 6 Metern für mittlere Größen bis hin zu 12 Metern für den gewerblichen Einsatz.
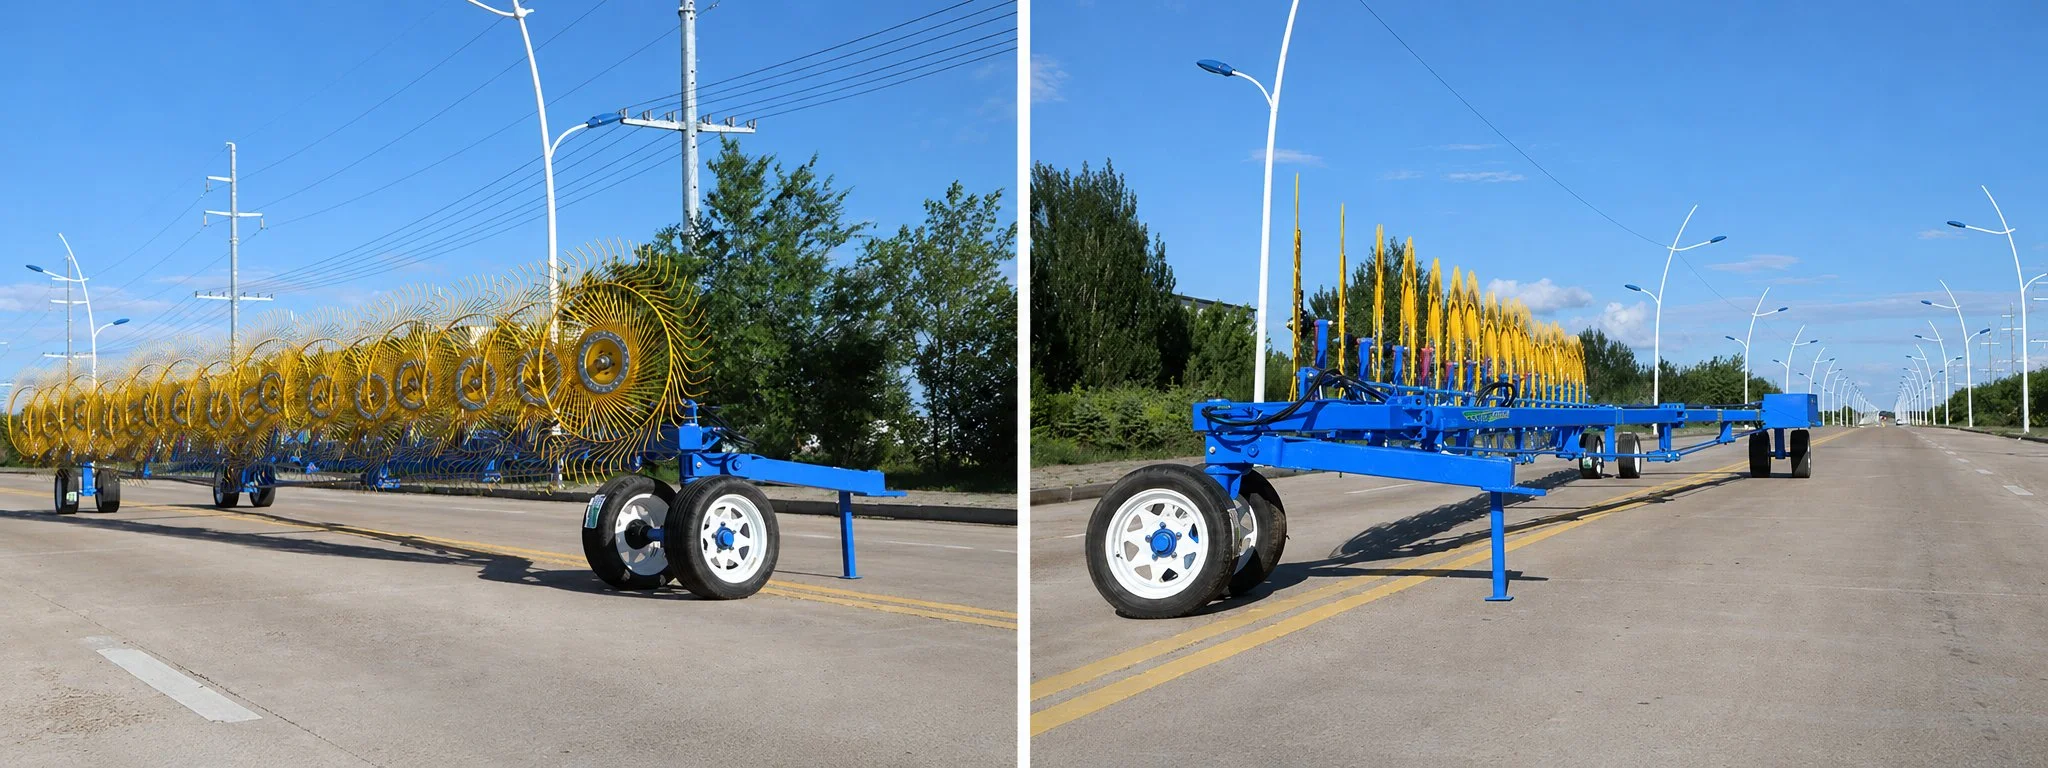
Alle Heurechen Die Modelle unseres Sortiments sind ab Lager in Kalifornien mit bestätigten Spezifikationen und taggleichem Ersatzteilversand verfügbar. Ein kurzer Überblick über die beiden Hauptmodelle, die sich am besten für die in diesem Leitfaden beschriebenen Schwadanwendungen eignen:
Weitere Modelle – der 9LZY-9.0 (15 Räder, 9 m), der 9LZ-6.0 (12 Räder, 6 m) und der komplette Horizontalschwader 9LH-12 – werden auf der Seite mit den Heuschwadern detailliert beschrieben. Wenn Sie einen Schwader für ein bestimmtes Ballenpressenmodell und Ihre jährliche Anbaufläche suchen, kontaktieren Sie unser US-Team. Wir führen diese Abstimmung regelmäßig durch und können Ihnen bestätigen, welches Schwadermodell die richtige Schwadbreite für die Aufnahmespezifikationen Ihrer Ballenpresse erzeugt.
Häufig gestellte Fragen: Heurechentechniken
Finden Sie den richtigen Rechen für Ihren Betrieb
Rechen + Ballenpresse Systemanpassung
Nennen Sie uns Ihre Kulturpflanze, Ihr Ballenpressenmodell und die Größe Ihres Feldes – wir finden die passende Lösung. Heurechen
Unser Team in Kalifornien stimmt Arbeitsbreite, Scheibentyp und Schwadbreite des Schwadrechens präzise auf die Spezifikationen Ihres Ballenpressen-Vorsatzgeräts und Ihre Anbauplanung ab. Alle Modelle werden aus unserem US-Lager versandt, Ersatzteile sind noch am selben Tag verfügbar und die Traktorkompatibilität wird vor der Auslieferung bestätigt.
6 m, 9 m – kein Nebenantrieb erforderlich
12 m — kommerzieller Durchsatz
Schwadbreite bestätigt vs. Ballenpressenaufnahme
Herausgeber: Cxm


