ベアリングが故障する理由、そして最初に警告を発する理由
ローラーベアリングの故障は、主に2つのメカニズムによって発生します。1つは疲労剥離(回転体と軌道面の表面に周期的な応力によって微細な亀裂が生じ、最終的に剥離して転動面が粗くなる)であり、もう1つは潤滑不良(回転体と軌道面の間の潤滑油膜が薄くなりすぎて金属同士の接触を防ぎきれなくなり、摩擦熱が発生して表面の損傷が加速する)です。どちらのメカニズムもベアリングの通常の動作温度を超える熱を発生させ、その熱はベアリングが致命的な故障に至る数日から数週間前に検出可能です。
重要な点は、ベアリングの温度が周囲温度より30°F高い場合は初期警告段階であるということです。周囲温度より60°F高い場合は緊急交換が必要な段階です。周囲温度より90°F以上高い場合は、焼き付きや保持器の破損まであと数時間という最終段階です。これらの温度閾値によって、交換時期を予測できる猶予期間が得られます。ベアリングが異音を発したり、機械が振動したりするまで待つという事後的なメンテナンス方法では、この機会を完全に逃してしまうことになります。
+30°F
早期警報
今シーズン中に交換計画を立て、定期的に監視する。
+60°F
緊急
次の梱包日までに交換してください。ベアリングの寿命は時間単位で測定されます。
+90°F
致命的
直ちに停止してください。壊滅的な故障が差し迫っています。運転を継続しないでください。
ベアリングはどこにあるのか、そしてどのベアリングが最も早く摩耗するのか
どのベアリングが存在し、どのベアリングが最初に故障するかを把握することで、点検時間の優先順位を決め、シーズン中の故障が発生しやすい箇所にシーズン前の予算を集中させることができます。
最も摩耗しやすい箇所 — 2~4シーズンごとに交換してください
メインベール成形ローラーシャフトベアリング ベールチャンバーを構成する3~6個の大型ローラーは、高いベルト張力で連続的に回転します。各ベアリングは、ベルト張力によるラジアル荷重と、作物の圧力変動によるスラスト荷重の両方を支えています。これらは、機械の中で最も優先的に点検すべきベアリングです。
駆動ローラーベアリング PTO動力を受け取る駆動ローラーは、ベルトの張力に加えて、駆動システムのトルク負荷も負担します。高密度ベール作業時には、これらのローラーが最初に熱症状を示すことがよくあります。
中程度の摩耗 — 年に一度点検
ピックアップリールシャフトベアリング 高速回転に加え、作物残渣や粉塵にさらされると、シールの摩耗が加速します。摩耗したシールを迂回して、残渣が潤滑油中の研磨剤として作用します。50時間ごとに点検してください。
アイドラーベアリングとテンショナーベアリング 主ローラーに比べて持続荷重は低いものの、ベルト張力の変動による高周波振動の影響を受けやすい。アイドラベアリングのシールは、主ローラーのシールに比べて小型で耐久性も劣ることが多い。
摩耗の低減 ― 監視し、必要に応じて交換する
テールゲートヒンジベアリング サイクル数は多い(ベール1個につき開閉動作1回)が、1サイクルあたりの負荷は低い。グリース保持が主なメンテナンス要件となる。故障の兆候としては、発熱ではなく、テールゲートの動作中に異音が発生することが多い。
ネット巻き取りアームのピボットベアリング 断続的な負荷、低速。機械の標準的な耐用年数が最も長くなります。動作の固さを監視し、アームの動きが不完全になるような固着が生じた場合は交換してください。
耐熱性テスト:2つの方法、1つの決定
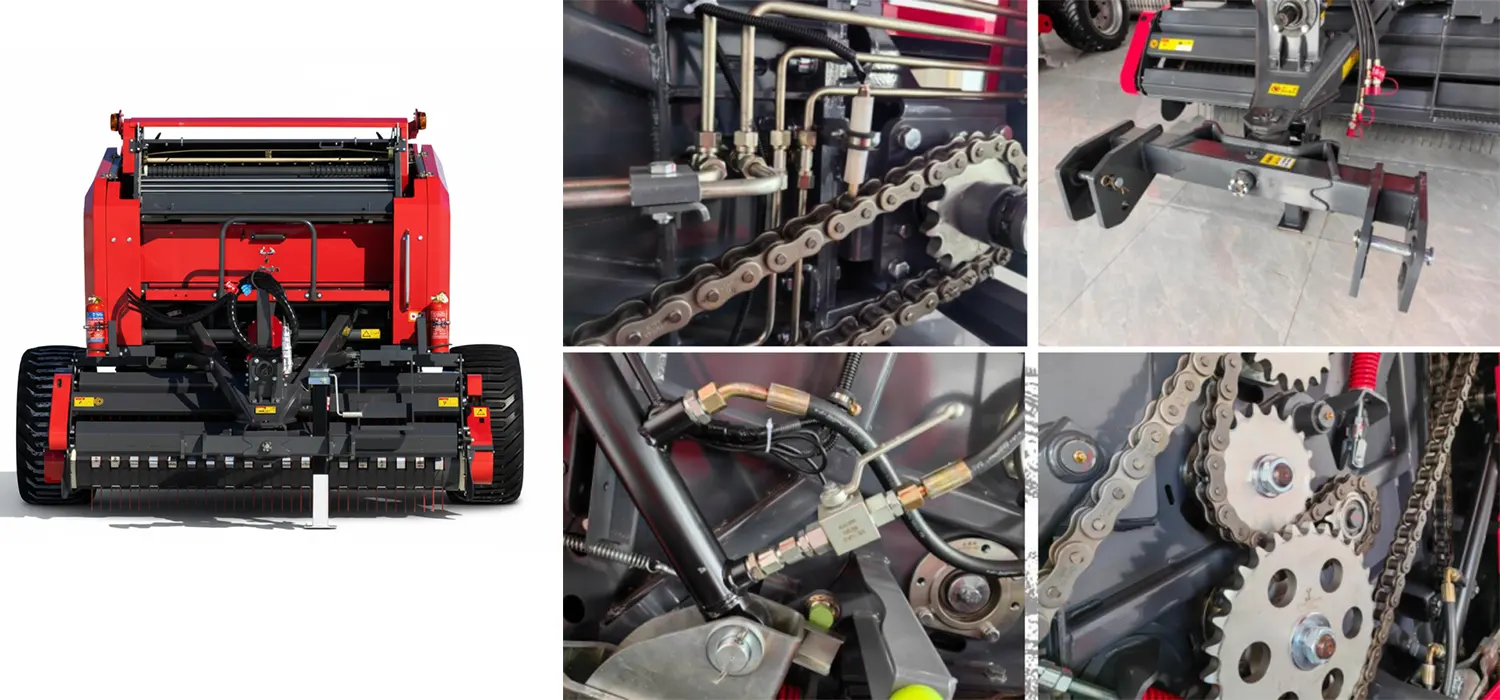
熱試験は、ベアリングの状態評価における主要なツールです。なぜなら、ベアリングが通常の運転条件下で必要以上に熱を発生しているかどうか、つまり実際に重要な点を測定できるからです。機器へのアクセス状況に応じて、2つの方法があります。
必要な機材: 非接触式赤外線温度計($25~$60はホームセンターなどで入手可能)。操作は簡単で、ベーラー稼働中でも安全に使用できます。
手順: 通常の梱包作業を30分間行った後、梱包機を停止します(PTOを解除し、回転が完全に停止するまで待ちます)。温度計を各ベアリングハウジングに向け、温度を記録します。回転が停止すると熱が急速に放散するため、停止後60秒以内に測定してください。
基準温度: また、周囲の気温と、異常のない正常なベアリングの温度も測定してください。ベアリングは動作温度では周囲温度よりも高くなるため、比較基準としては、周囲温度ではなく、最も負荷のかかった正常なベアリングの温度を使用してください。
結果:正常なベアリング温度より30°F以上高いベアリングは早期警告、60°F以上高いベアリングは緊急交換。
方法B - フィールドバックアップ
手の甲のタッチテスト
必要な機材: 何もする必要はありません。手のひらではなく、手の甲を使ってください。手のひらよりも正確に温度を感知できます。
手順: 30分間の梱包作業後、梱包機を停止し、60秒間待ちます。各ベアリングハウジングに手の甲を2秒間触れ、隣接するベアリングの感触と比較してください。 常に手の甲を使用してください。手のひらは感度が低いためです。
校正ガイド: ベアリングの温度が90~100°F(約32~38℃)の場合、温かく感じますが、握っても快適です(お風呂のお湯くらいの温度)。120°F(約49℃)になると明らかに熱くなり、2秒以内に手を離したくなります。140°F(約60℃)以上になると接触を維持できなくなり、これはすぐに交換すべき温度です。
制限事項:「暖かい」(許容範囲内)と「早期警戒」(基準値より30°F高い)を区別できません。迷った場合は赤外線温度計を使用してください。
いつ検査するか
プレシーズン: ベーラーを空の状態でPTO全速力で10分間運転した後、赤外線温度計を使用してアクセス可能なすべてのベアリング位置の温度を測定します。これにより、シーズン開始時の各ベアリングの基準温度が確立されます。
50時間間隔: シーズン中の定期点検の一環として、すべてのメインローラーベアリングとピックアップシャフトベアリングに対して熱試験を繰り返してください。シーズン前の基準値と比較し、前回の試験以降、基準値から15°F以上上昇したベアリングは問題が発生していると考えられます。
異常な出来事の後: ベーラーが過負荷状態(重い塊の落下、せん断ボルトの破損、急停止など)になった場合は、次の50個のベールを圧縮する間に、負荷経路の両側のベアリングをテストしてください。衝撃荷重はベアリングの軌道面にピーク応力を発生させ、剥離を引き起こす可能性があります。
グリース仕様と交換間隔:両方を正しく理解する
グリースは、転動体と軌道面との間の唯一の潤滑バリアです。不適切なグリース(元の充填グリースと互換性がない、粘度が間違っている、添加剤パッケージが間違っているなど)を使用すると、潤滑を全く行わないのと同様に損傷を与えます。また、グリースの過剰塗布(シール面から過剰なグリースを押し出すこと)は、ベアリングシールの故障の主な原因の1つであり、シールがずれて正しく装着されなくなると、外部から作物の残骸がベアリング内部に侵入する原因となります。
| 方位 |
グリースタイプ |
NLGIグレード |
間隔 |
ザーク1個あたりの量 |
| メインローラーシャフトベアリング |
リチウム複合体EP |
NLGI #2 |
25時間ごと |
2~3回のポンプ操作 |
| ピックアップシャフトベアリング |
リチウム複合体EP |
NLGI #2 |
8時間ごと |
2~3回のポンプ操作 |
| テールゲートヒンジピン |
リチウム錯体またはモリブデンEP |
NLGI #2 |
25時間ごと |
2~4台のポンプ |
| PTOシャフトのユニバーサルジョイントとキャリア |
リチウム複合体EP(低水洗い出し) |
NLGI #2 |
8時間ごと |
3~4回ポンプする |
| アイドラーシャフトおよびテンショナーシャフトのベアリング |
リチウム複合体EP |
NLGI #2 |
50時間ごと |
1~2回のポンプ操作 |
油を塗りすぎると危険だという注意点: グリースがベアリングに入り込み、ポンプで送りすぎるとシールから排出されます。グリースが内側からシールを押し出すと、シールの縁が外側に押し出され、部分的に外れてしまいます。その結果、シールがシャフトやハウジングの穴に完全に接触しなくなり、作物の粉塵やゴミが外部から侵入する可能性があります。ポンプの抵抗が明らかに増加したと感じたら、グリース注入を止めてください。これは、ベアリングハウジングが満杯になり、グリースがシールに押し付けられ始めた時点です。ほとんどのベーラーベアリングでは、2~3回のポンプで十分です。小さなベアリングに5回以上ポンプを押し込む場合は、必ず一時停止してシール面にグリースが見えるかどうかを確認してください。
ラジアルプレイテスト:手でベアリングの摩耗を確認する
ラジアル遊び試験は、熱試験を補完する手法であり、特にベアリングが冷えている場合や、熱測定が困難な場合に用いられます。転動体と軌道面の摩耗に伴って生じる物理的な遊びを測定するもので、摩耗が進んでいるものの、まだ大きな発熱が始まっていないベアリングを検出する最も信頼性の高い方法です。
ラジアルプレイテスト手順
1
ベーラーを停止し、PTOを完全に解除してください。 全ての回転が停止するまで待ちます。試験は機械が静止した状態で行われます。
2
各ベアリング位置でシャフト端部にアクセスしてください。 シャフトをベアリングハウジングのできるだけ近くで掴んでください。ローラーシャフトの場合は、ガードを取り外して機械内部に手を伸ばす必要があります。内部部品にアクセスする前に、必ず機械が完全に停止していることを確認してください。
3
半径方向の力を加える (軸軸に垂直な方向に)軸を傾けて、動きを感じてください。軸を上下左右に動かしてみてください。新品または正常なベアリングの場合、軸はしっかりとしていて、動きは全く感じられません。0.5mm(約1/64インチ)の動きは初期摩耗です。1mm(1/32インチ)以上の動きは交換が必要な摩耗です。
4
軸方向の遊びも確認してください。 (軸に沿った押し引き)。ほとんどの農業用ベアリングでは、多少の軸方向の遊び(通常0.5mm以下)は正常であり、想定内です。保持リングまたはスナップリング付きベアリングで軸方向の遊びが1mmを超える場合は、保持具が破損しているか、ベアリングが摩耗しすぎて転動体が軌道内で横方向に動いていることを示しています。
適切な交換用ベアリングの特定と注文
農業用丸型ベーラーのローラーベアリングは、ほぼ例外なくAFBMA/ISO規格の標準ベアリングであり、産業機械全般で使用されているものと同じ基本タイプです。ベーラー部品リストに記載されているOEM部品番号は、どのベアリング販売店からでも入手できる標準ベアリング番号に対応しており、多くの場合、機器販売店から注文するよりも同等の品質レベルで30~50%安く購入できます。
方位番号の読み方
ほとんどの農業用ベアリングには、外輪に番号が刻印されています。一般的な形式は次のとおりです。 6205 (深溝玉軸受、内径25mm、外径52mm、幅15mm) 6305 (同じ内径、より厚い断面積) 30205 (円錐ころ軸受)。最初の桁は軸受の種類を示し、最後の2桁は内径(mm)を示します(内径が内径コード04より大きい場合は5を掛けます)。
ベーラーのアクセスパネルの内側にあるラベルにベアリング番号を記入してください。ベーラー作業開始前の午前7時に注文する際に必要になります。
密閉型ベアリングと開放型ベアリング
ベーラー用ローラーベアリングは、開放型(グリースニップルからのグリース補充が必要)と密閉型(グリースが充填済みで、グリースニップルなし)に分類されます。開放型ベアリングは、適切にグリースを充填すれば長持ちしますが、メンテナンスが必要です。一方、密閉型ベアリングはメンテナンス不要ですが、潤滑油の寿命が限られています。開放型ベアリングを交換する際は、必ず開放型ベアリングを取り付けてください。グリースニップルによるグリース補充用に設計された位置に密閉型ベアリングを取り付けると、グリースが注入されず、工場出荷時の潤滑油がなくなると早期に故障します。
ベアリングを含むベーラーの他の摩耗部品(ベルト、チェーン、タインなど)の交換スケジュール全体、およびベアリング交換とシャフトアセンブリ全体の交換のどちらが費用対効果が高いかを判断するためのフレームワークについては、 ベーラー摩耗部品ガイドベアリングの故障により、ベール作業中に動作上の症状(シャフトノイズ、トラッキングの問題、異常なベール形成など)が発生した場合、特定の故障ベアリングを特定するための根本原因プロセスは、 ベーラーのトラブルシューティングガイドPTO駆動系に接続するギアボックス入力軸および出力軸位置のベアリング仕様については、以下を参照してください。 農業用ギアボックスおよびPTO駆動系部品の仕様.
交換用ベアリングの取り付け:寿命を縮める4つの間違い
交換用ベアリングが正しく取り付けられていない場合、定格寿命のほんの一部で故障します。交換用ベアリングの早期故障の大部分は、以下の4つの取り付けミスが原因です。
エラー1:外側のリングをハンマーで叩く
ベアリングをハウジングに押し込む際、外輪を叩いて圧入すると、転動体を通して力が伝わり、軌道面にブリネルマーク(へこみ)が生じます。ハウジングに嵌め込む場合は必ず外輪を、シャフトに嵌め込む場合は内輪を別々に圧入してください。転動体を通して圧入してはいけません。
エラー2:インストールが破損しています
取り付け時にベアリングに付着した埃、農作物の残骸、金属片などは、即座に研磨剤として作用します。取り付け前に、溶剤と糸くずの出ない布でシャフトシートとハウジングの穴を清掃してください。新しいベアリングは、取り付けの瞬間までパッケージに入れたままにしてください。
エラー3:初期グリース充填が行われていません
新品の開放型ベアリングでも、最低限の防錆油しか充填されておらず、作動潤滑油は充填されていません。取り付け前に、グリースニップルから適切なグリースを2~3回注入するか、グリースニップルのない開放型ベアリングの場合は、ベアリング内部にグリースを手動で充填してください。作動開始後数分間は、潤滑膜が最も重要になります。
エラー4:最初の操作後に再チェックが行われていません
シャフトに以前のベアリングの摩耗溝によるわずかなテーパーやバリがある場合、新しいベアリングは最初の50ベールの運転中にわずかにずれることがあります。最初の50ベールの運転後、新しいベアリングを熱テストし、機械が完全稼働に戻る前にベアリング保持具(ロックカラー、スナップリング、または止めねじ)を規定トルクで締め直してください。
ローラーベアリングに関するよくある質問
私のベーラーは、ベールを作るにつれて大きくなるリズミカルなドンドンという音を発します。これはベアリングのどのような問題が原因でしょうか?+
ベールの回転に同期したリズミカルなドンドンという音(ベールが1回転するごとに1回、ベールが重くなるにつれて音が大きくなる)は、メインローラーベアリングの剥離損傷の典型的な兆候です。軌道上の剥離した部分は、転動体が通過するたびにわずかな衝撃を与えます。ベールの重量が増加すると、同じ圧縮力を維持するためにベルトの張力が増し、ベアリングへの負荷が増加するため、衝撃音も比例して大きくなります。ドンドンという音の周波数は、影響を受けているローラーの回転速度を示し、どのローラーが原因かを絞り込むことができます。ドンドンという音の周波数を特定のローラーのシャフト回転速度に一致させることができれば、ベアリングを特定できます。音によるベアリング識別のトラブルシューティング診断手順は、ベーラーのトラブルシューティングガイドに記載されています。
ベーラーのベアリングに自動車用ホイールベアリンググリースを使用しても大丈夫ですか?+
自動車用ホイールベアリンググリースは、一般的にNLGI #2リチウムグリースまたはリチウム複合グリースであり、これらはほとんどの農業用ベアリングで使用されているリチウム複合EP規格と互換性があります。互換性は、基油の粘度と添加剤パッケージによって異なります。互換性のないグリース(例えば、ポリ尿素増ちょう剤を使用した自動車用グリースとリチウム複合農業用グリース)を混合すると、増ちょう剤システムが相互作用し、潤滑膜の強度が低下する可能性があります。ベーラーにリチウム複合グリースが充填されており、お持ちの自動車用グリースもリチウム複合グリースであることがわかっている場合(製品データシートを確認してください)、1回のサービス間隔であれば安全に使用できます。次のサービスでは、長期的な混合の影響を避けるため、単一の均一な製品でフラッシングして補充してください。製品データシートで増ちょう剤の互換性を確認できない限り、グリース製品を混合しないでください。
私のベーラーは3年間保管されていました。使用する前にベアリングをすべて交換した方が良いでしょうか?+
3年間保管した後、点検せずに予防措置としてすべてのベアリングを交換するべきではありません。それは無駄な出費になります。行うべきことは、保管特有の2つの懸念事項、腐食とグリース劣化に焦点を当てた徹底的なシーズン前点検です。各ベアリングを手でシャフトを回転させて点検します。腐食したベアリングはざらざらした感触があり、ザラザラとした抵抗音が聞こえる場合があります。グリースニップルに新しいグリースを数回注入して、蓄積した可能性のある劣化または水分で汚染されたグリースを洗い流します。次に、機械を空運転し、PTO速度を最大にして15分間運転し、すべてのメインベアリングの熱テストを実行します。この空運転テスト中に熱くなったベアリングは、すぐに交換する必要があります。標準しきい値で空運転熱テストに合格したベアリングは、保管期間前に摩耗がなかった限り、次のシーズンに故障する可能性は低いでしょう。
ローラーシャフトのどちら側にベアリングの故障箇所があるかを知るにはどうすればよいですか?+
同じシャフト上の両方のベアリング位置で熱テストを行い、温度を比較してください。故障したベアリングは、反対側のシャフト端にあるベアリングよりも明らかに高温になります。多くの場合、30~50°F高くなります。同じシャフト上の両方のベアリングが高温になっている場合(温度差が10°F以内)、両方とも故障している可能性があります。これはおそらく、以前の過負荷によってシャフト自体にわずかな湾曲が生じ、両方のベアリングに非対称な負荷がかかっているためです。この場合は、両方のベアリングを交換し、再取り付け前に平らな面にシャフトを転がして真直度を確認してください。転がしたときにぐらつくシャフトは曲がっており、修正されるまで交換用ベアリングを損傷し続けます。
高級ブランドのベアリングを購入する価値は、安価な交換用ベアリングを購入する価値と比べてどれくらいあるのでしょうか?+
主要なベール成形用ローラーベアリング(最も高い負荷がかかり、現場で故障した場合の影響が最も大きいベアリング)については、プレミアムブランドのベアリング(SKF、FAG、NSK、または同等のティア1メーカー)が価格に見合う価値があります。これらのベアリングは、安価な輸入品よりも内部公差が厳しく、鋼材グレードが高く、熱処理もより均一であるため、ベール成形時の繰り返し負荷に対する疲労寿命が長くなります。負荷の低い箇所(アイドラー、テールゲートヒンジ、ネットラップピボットなど)については、信頼できる販売店から入手できる安価なベアリングで十分であり、価格差は明らかにコスト削減につながります。経験則としては、シャフトごとに負荷が最も高い2~3箇所には高品質のベアリングを使用し、それ以外の箇所には安価なベアリングを使用するのが良いでしょう。
丸型ベーラーのローラーベアリングは、交換が必要になるまで通常どのくらい持ちますか?+
適切にメンテナンスされた一般的な商業用干草ベーラーのメインローラーベアリングは、交換時期が近づいていることを示す発熱症状が現れるまで、通常 5,000 ~ 12,000 ベール持ちます。優れたメンテナンス条件 (スケジュールどおりにグリースを塗布し、適切なグリースタイプを使用し、汚染から保護されている) では、ベアリングによっては 15,000 ベール以上持つものもあります。劣悪な条件 (グリース塗布間隔を逃した、間違ったグリースを使用した、シールの故障による汚染) では、同じベアリングでも 2,000 ~ 3,000 ベールで交換が必要になる場合があります。ベール数を追跡し、5,000 ベールあたり 1 ~ 2 個のメインローラーベアリングの「ベアリング交換予算」を割り当てることは、メンテナンスが集中する商業オペレーションにとって実用的な計画フレームワークです。低負荷位置のベアリング (アイドラー、ピックアップシャフト) は、同等のメンテナンス条件では、通常、メインローラーベアリングよりも 50 ~ 100% 長持ちします。
編集者: Cxm